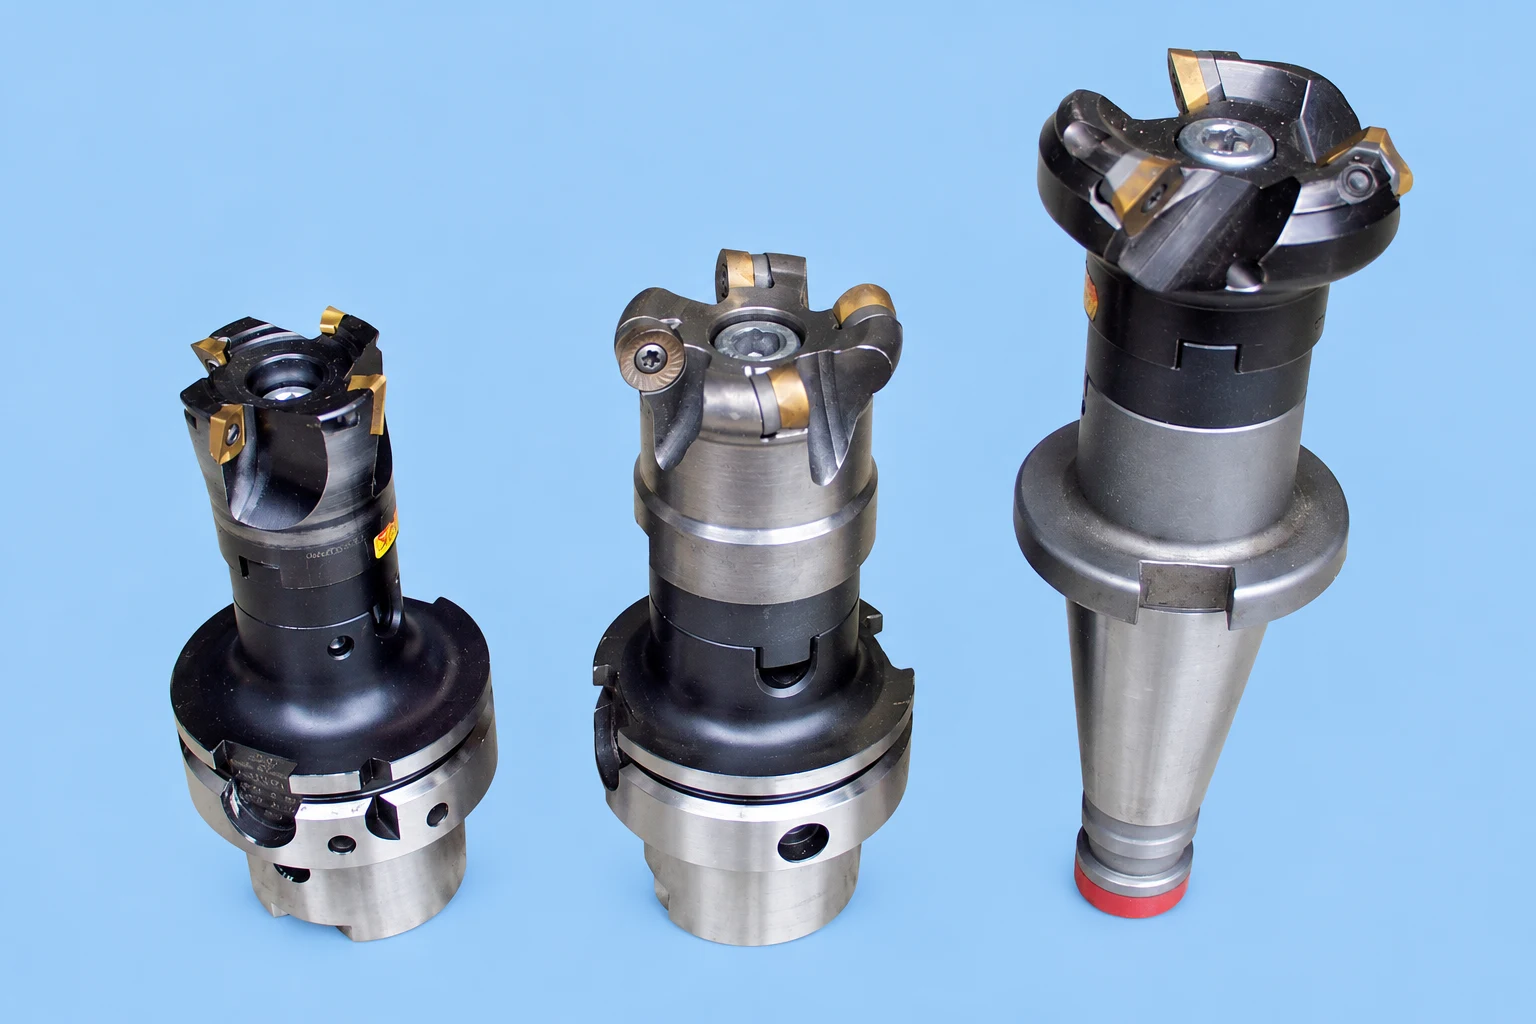

Respuesta rápida: el material es el primer filtro, no la respuesta completa
Aluminio, acero y acero inoxidable forma chips de forma diferente y crear diferentes condiciones de calor, adherencia y de carga de bordes. Utilice la aleación y dureza exactas para estrechar la geometría de la herramienta, sustrato, recubrimiento y rompe chips, luego cuenta para operación, compromiso, rigidez, refrigerante y acabado.
Un color o una etiqueta amplia como “para metal” no es suficiente. El mismo material puede necesitar diferentes herramientas para ranurar, acabado, giro interrumpido o perforación profunda.
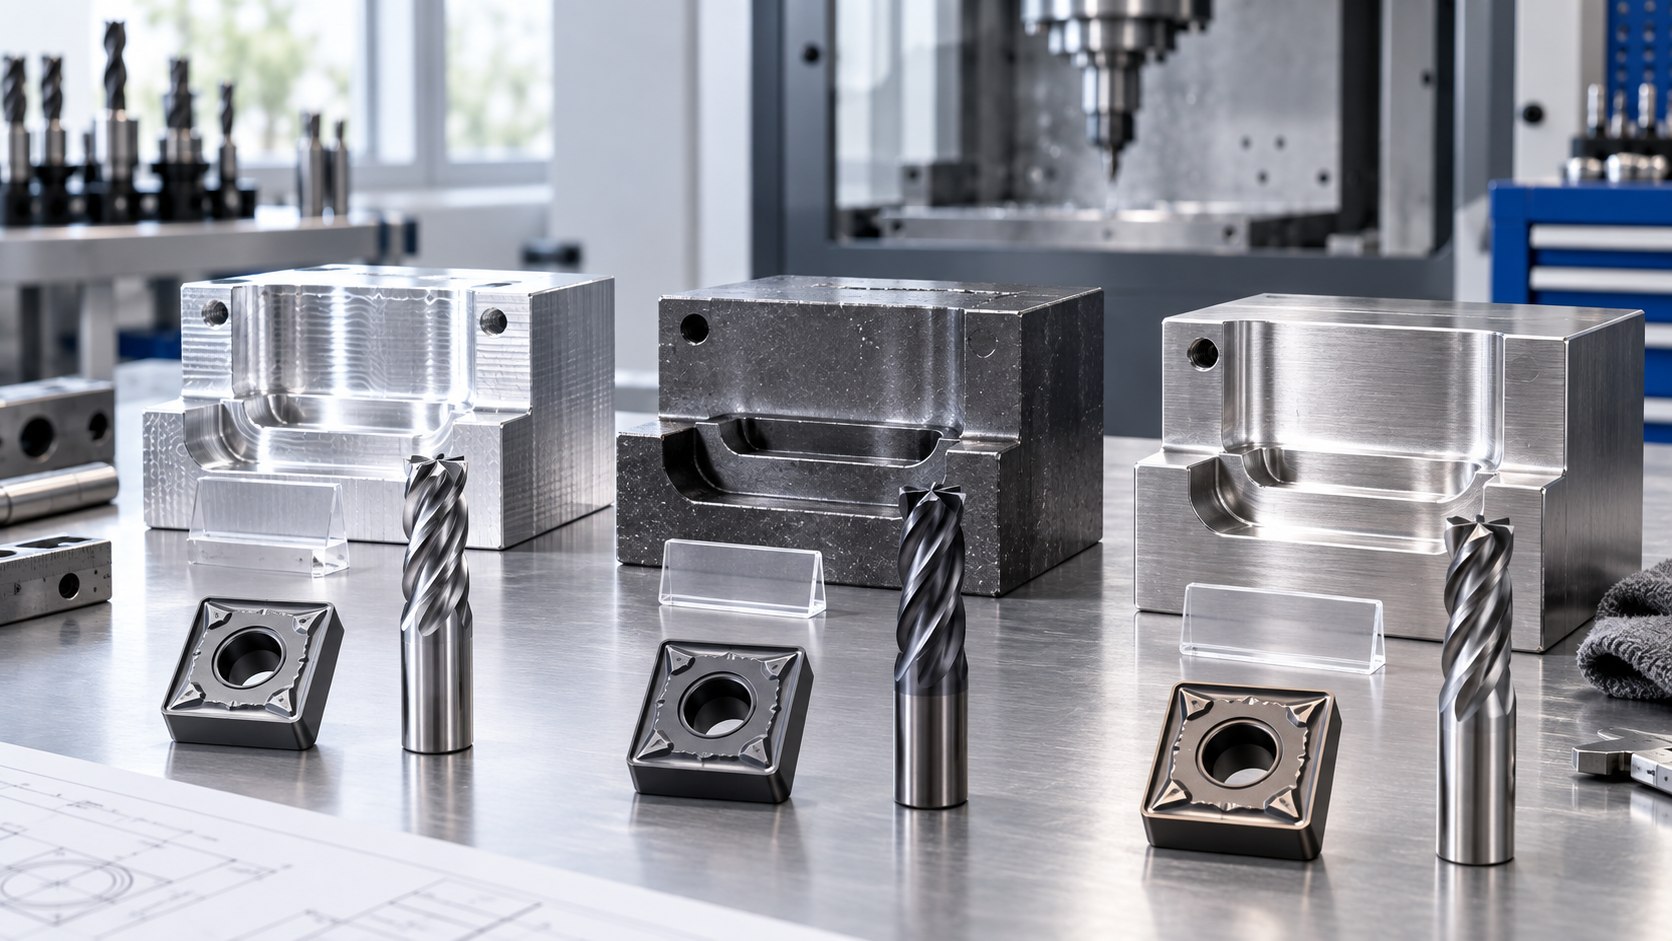
Por qué el material de la pieza de trabajo viene primero
Las herramientas de corte fallan en la interfaz entre el borde y la pieza de trabajo. Composición material, dureza, microestructura, escala y tratamiento térmico influyen en la forma del chip, fuerza de corte, temperatura, abrasión, adherencia y desgaste químico. Un proceso de selección correcto comienza por lo tanto con una designación de material reconocida en lugar de una conjetura visual.
Los catálogos de proveedores organizan comúnmente datos de aplicación en grupos de materiales ISO como P para aceros, M para aceros inoxidables, K para hierro fundido, N para materiales no ferrosos, S para superalaciones resistentes al calor y titanio, y H para materiales endurecidos. Estos grupos son útiles etiquetas de enrutamiento, no una velocidad de corte para cada aleación dentro del grupo.
| Pie de trabajo | Riesgos típicos para comprobar | Enfoque de selección de herramientas |
|---|---|---|
| Aluminio | Adhesión, borde integrado, largos chips, recortado de chips | Borde de afeitar, flauta pulida o rake, espacio de chip y lubricación |
| Carbono o acero de aleación | Abrasión, desgaste del cráter, escala, interrupción | Resistencia al desgaste del equilibrio y resistencia al borde |
| Acero inoxidable | endurecimiento del trabajo, concentración de calor, desgaste de agujas, virutas | Acción de corte positivo, alimentación estable, control de calor y formación de chips |
Selección de herramientas para aluminio y aleaciones no ferrosas
Proteger el espacio de chips
Muchas aleaciones de aluminio producen un volumen de chip relativamente grande. Ranura y bolsillos profundos dejan menos espacio de escape, por lo que una forma de flauta abierta, la entrega efectiva de aire o refrigerante y un toolpath que evita la materia recortada de chips. Es por eso que los molinos finales de dos y tres hilos siguen siendo comunes, aunque las herramientas modernas de aluminio de cuatro y cinco hilos pueden funcionar en compromisos adecuados.
Adhesión de control en el borde
Un borde de corte afilado y liso reduce la tendencia de soldar material a la herramienta. Las flautas pulidas o las caras de rastrillo son características de diseño comunes. La selección de cocción debe preservar la agudización y el comportamiento superficial deseados; una herramienta no codificada es una opción, no una regla universal.
Identificar la aleación
Aluminio forjado, aluminio fundido y aleaciones de alta resistencia no crean el mismo desgaste. El silico puede aumentar la abrasión. Grabar la designación de aleación, el temperamento y si la superficie incluye óxido, piel de fundición o características interrumpidas.
Para una decisión enfocada, vea cuando 4-flute molino de extremo puede máquina aluminio y comparar 3-flute molinos finales de aluminio con 4-flute molinos de punta plana.
Selección de herramientas para aceros de carbono y aleación
Coincide la resistencia al corte
Un corte de acabado continuo estable puede usar una opción más resistente al desgaste que un corte a través de la escala, las teclas o las superficies interrumpidas. Cuando los bordes chip antes de que se desarrolle una tierra de desgaste normal, el aumento de la dureza nominal por sí solo puede empeorar el resultado.
Considerar escala y variación de dureza
Forja, superficies cortadas por llamas y escala enrollada pueden crear entrada abrasiva o intermitente. Indique si el corte comienza por debajo de la piel o debe eliminarla. Proporcione dureza en HB o HRC donde esté disponible, especialmente después del tratamiento térmico.
Geometría separada del revestimiento
La geometría de Chipbreaker controla cómo se forma el chip y dónde se soporta la carga. La influencia del recubrimiento lleva, fricción y comportamiento del calor. Un recubrimiento adecuado no puede compensar un rompevajillas que está fuera de su rango de profundidad y alimentación.
Selección de herramientas para acero inoxidable
Evite frotar y endurecer el trabajo
Algunos aceros inoxidables se endurecen localmente cuando el borde se frota en lugar de cortar. Usa una configuración estable, acción de corte positiva adecuada y una alimentación que mantiene la formación de chip. La alimentación manual de morada o vacilante puede dañar el próximo paso.
Gestionar el calor y el desgaste de las muslas
El calor puede concentrarse cerca del borde, mientras que la línea de profundidad de corte puede desarrollar el desgaste de la aguja. La estrategia de refrigerante, la preparación de bordes y la consistencia de toolpath debe ser considerada con el grado. No copie un parámetro de acero simplemente porque ambas piezas parecen similares.
Especifique la familia de inox
Los aceros inoxidables autósticos, férricos, martensiáticos y dúplex difieren. Una investigación genérica “sin mancha” deja demasiada incertidumbre para la selección de calidad confiable o de datos de corte.
Cinco variables que pueden revocar la opción solo material
- Operación: ranurado, fresado lateral, orientación, aburrido y perforación cargan el borde de forma diferente.
- Participación: espesor del chip de control de profundidad radial y axial, calor y espacio de evacuación disponible.
- Rigidity: máquina, soporte, overhang, soporte de trabajo y el espesor de la pared de la pieza forma un sistema.
- Refrigerante o aire: la entrega en la zona de corte importa más que una amplia etiqueta “wet” o “dry”.
- Final y tolerancia: el agitado y el acabado requieren diferentes soportes de borde y control de desaparecido.
Para los molinos finales, flauta cuenta cambios espacio chip y fuerza núcleo. Para insertar, utilice el comparación de la forma de inserción antes de seleccionar el chipbreaker y el grado.
Utilice el modo de fallo para refinar la próxima selección
| Resultado observado | Posibles contribuyentes para comprobar | Pruebas útiles |
|---|---|---|
| Borde construido | Adhesión, calor, acabado de borde, lubricación, recortado de chips | Foto macro de borde y muestra de chip |
| Chipping | Impacto, fuga, interrupción, borde débil, vibración | Ubicación de entrada y patrón de esquina dañado |
| Ropa de flanco rápido | Abrasión, velocidad, grado, piel dura | Use progresión por tiempo o partes |
| Notch en línea de profundidad | endurecimiento superficial, escala, calor, línea de contacto repetida | Profundidad de la superficie de corte y pieza de trabajo |
| Burr o pobre acabado | Borde de muñeca, correa, deflexión, formación de chip inestable | Dirección de la superficie, ubicación del entierro y compensación de herramientas |
Cambiar una variable controlada a la vez. Si la geometría, grado, velocidad y refrigerante cambian todos juntos, el ensayo no puede demostrar qué decisión mejoró o dañó el proceso.
Información necesaria para una recomendación útil
- material estándar, aleación, condición y dureza;
- operación y parte dibujo o fotografías claras;
- diámetro de la herramienta o códigos completos de inserción y soporte;
- compromiso radial y axial, profundidad de agujero o profundidad de giro;
- husillo de máquina, interfaz, refrigerante y soporte de trabajo;
- datos de corte actual, vida útil y modo de falla;
- necesaria tolerancia, acabado y cantidad de pedido.
Preguntas frecuentes
¿Puede una máquina de grado herramienta aluminio, acero y acero inoxidable?
Algunas herramientas de uso general cubren varios grupos, pero eso no hace que una geometría y recubrimiento sea óptimo para cada operación.
¿Es una herramienta no pintada siempre mejor para el aluminio?
No. La agudeza y el control de la adherencia importan, pero la aleación, operación y el diseño de herramientas recubiertas disponibles todavía deciden la elección.
¿Por qué el acero inoxidable necesita atención especial?
Muchos aceros inoxidables concentran el calor y pueden endurecer el trabajo, por lo que la acción de corte estable y la formación continua del chip son importantes.
¿Por qué hay velocidades fijas y alimentos no listados aquí?
Los valores fiables requieren la herramienta exacta, el material, el diámetro, el compromiso, el refrigerante y los límites de la máquina.
Referencias del fabricante
¿Necesita ayuda para confirmar la especificación exacta de la herramienta?
Enviar el código modelo, fotos de herramientas claras, material de pieza y tarea de mecanizado. Revisaremos la compatibilidad y los detalles de la aplicación antes de confirmar las opciones disponibles, precio y tiempo de entrega.