
Быстрый ответ: материал — это первый фильтр, а не полный ответ
Алюминий, сталь и нержавеющая сталь по-разному образуют стружки и создают различные условия нагрева, адгезии и краевой нагрузки. Используйте точный сплав и твердость, чтобы сузить геометрию инструмента, подложку, покрытие и чипбрейкер, а затем учитывать работу, взаимодействие, жесткость, охлаждающую жидкость и отделку.
Цвета или широкой маркировки, такой как «для металла», недостаточно. Один и тот же материал может нуждаться в различных инструментах для слотирования, отделки, прерывания поворота или глубокого сверления.
Почему материал для заготовки стоит на первом месте
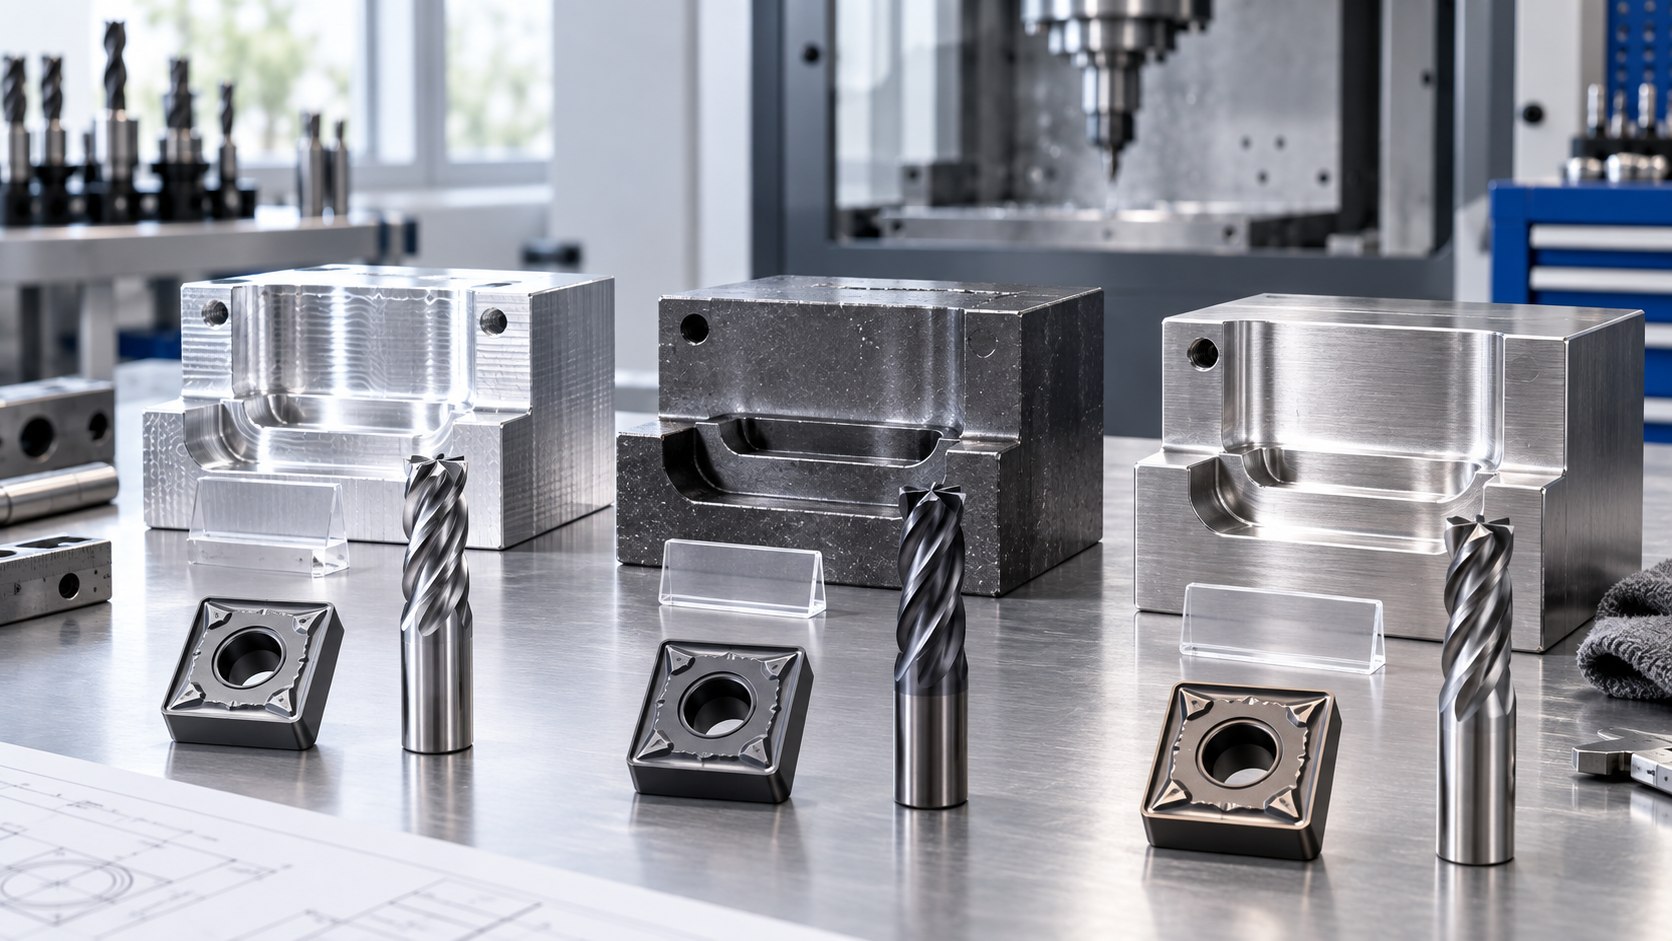
Режущие инструменты не справляются с интерфейсом между краем и заготовкой. Композиция материала, твердость, микроструктура, масштаб и термообработка влияют на форму чипа, силу резания, температуру, истирание, адгезию и химический износ. Поэтому правильный процесс выбора начинается с признанного обозначения материала, а не визуального предположения.
Каталоги поставщиков обычно организуют данные о применении в группы материалов ISO, такие как P для сталей, M для нержавеющих сталей, K для чугунов, N для цветных материалов, S для жаропрочных суперсплавов и титана и H для закаленных материалов. Эти группы являются полезными этикетками маршрутизации, а не одной скоростью резки для каждого сплава внутри группы.
| Заготовка | Типичные риски для проверки | Ориентация на выбор инструментов |
|---|---|---|
| алюминий | Сцепление, наращивание края, длинные чипы, резка чипов | Резкая кромка, полированная флейта или грабля, пространство для чипов и смазка |
| Углеродная или легированная сталь | Истирание, износ кратера, масштаб, прерывание | Баланс износостойкости и жесткости кромки |
| Нержавеющая сталь | Упрочнение работы, концентрация тепла, износ выемки, струнные чипсы | Позитивное режущее действие, стабильный корм, контроль тепла и образование чипов |
Выбор инструментов для алюминиевых и цветных сплавов
Защита пространства чипов
Многие алюминиевые сплавы производят относительно большой объем микросхем. Слотирование и глубокие карманы оставляют меньше пространства для выхода, поэтому открытая форма флейты, эффективная доставка воздуха или охлаждающей жидкости и инструментальная тропа, которая избегает резания микросхемы. Вот почему двух- и трехфлутовые торцевые мельницы остаются распространенными, хотя современные четырех- и пятифлутные алюминиевые инструменты могут работать в подходящих условиях.
Контрольная адгезия на краю
Острая, гладкая режущая кромка уменьшает тенденцию материала к сварке к инструменту. Поляные флейты или грабли являются общими конструктивными особенностями. Выбор покрытия должен сохранять предполагаемую резкость и поведение поверхности; инструмент без покрытия является вариантом, а не универсальным правилом.
Определить сплав
Кованый алюминий, литый алюминий и высококремниевые сплавы не создают одинаковую износостойкость. Кремний может усиливать истирание. Запишите обозначение сплава, темперамент и то, включает ли поверхность оксид, литейную кожу или прерванные функции.
Для принятия целенаправленного решения см. когда 4-flute Конечная мельница может обрабатывать алюминий сравнивать 3-flute алюминиевые мельницы с 4-flute мельницы с плоским концом.
Выбор инструментов для углеродных и легированных сталей
Прочность матча к разрезу
Стабильный непрерывный финишный разрез может использовать более износостойкий выбор, чем шероховатый разрез по шкале, клавишам или перебитым поверхностям. Когда края чипа до нормального износа земли развивается, увеличение номинальной твердости само по себе может ухудшить результат. Обзор поддержки края, жесткость сорта и стабильность установки вместе.
Рассмотрим масштаб и вариации твердости
Поковки, поверхности, вырезанные пламенем, и свернутая шкала могут создавать абразивный или прерывистый вход. Укажите, начинается ли разрез под кожей или должен ее удалить. Обеспечьте твердость в HB или HRC, где это возможно, особенно после термической обработки.
Отдельная геометрия от покрытия
Геометрия чипбрейкера контролирует, как формируется чип и где поддерживается нагрузка. Покрытие влияет на износ, трение и поведение тепла. Подходящее покрытие не может компенсировать чипбрейкер, который находится за пределами его глубины резки и диапазона подачи.
Выбор инструментов для нержавеющей стали
Избегайте трения и закалки работы
Некоторые нержавеющие стали затвердевают локально, когда край трется вместо резки. Используйте стабильную настройку, подходящее положительное режущее действие и корм, который поддерживает образование стружки. Повторяющиеся обитые или нерешительные ручные корма могут повредить следующий проход.
Управление теплом и износом
Тепло может концентрироваться вблизи края, в то время как линия глубины резки может развивать износ выемки. Стратегия охлаждения, подготовка кромки и консистенция инструментального пути должны рассматриваться с классом. Не копируйте стальной параметр только потому, что обе заготовки выглядят одинаково.
Укажите семейство нержавеющих
Аустенитные, ферритные, мартенситные и дуплексные нержавеющие стали отличаются друг от друга. Генерический запрос на «нержавеющую» сталь оставляет слишком много неопределенности для надежного выбора марок или режущих данных.
Пять переменных, которые могут перевернуть выбор материала
- Операция: слотирование, боковое фрезерование, облицовка, бурение и бурение нагружают край по-разному.
- Вовлечение: радиальная и осевая глубина контроля толщины чипа, тепла и доступного пространства эвакуации.
- Ригидность: Машина, держатель, свес, удержание и толщина стенки заготовки образуют одну систему.
- Охлаждение или воздух: Доставка в зоне резки имеет большее значение, чем широкая «мокрая» или «сухая» этикетка.
- Готовность и толерантность: Грубая обработка и отделка требуют различной поддержки края и контроля выпадения.
Для мельниц, Количество флейт меняет пространство чипа и силу ядраДля поворота вставок используйте сравнение вставной формы Перед тем, как выбрать чипбрейкер и класс.
Используйте режим отказа, чтобы уточнить следующий выбор
| Наблюдаемый результат | Возможные вкладчики для проверки | Полезные доказательства |
|---|---|---|
| Застроенный край | Сцепление, тепло, отделка края, смазка, резка чипа | Край макросфото и образец чипа |
| Щекотание | Воздействие, вылет, прерывание, слабый край, вибрации | Место входа и поврежденный угловой рисунок |
| Быстрая фланговая одежда | Истирание, скорость, степень, твердая кожа | Носить прогрессию по времени или частям |
| Выемка на глубинной линии | Упрочнение поверхности, масштаб, тепло, повторяющаяся линия контакта | Глубина разреза и состояние поверхности заготовки |
| Бёрр или плохой финиш | Тусклый край, вылет, отклонение, нестабильное образование чипов | Направление поверхности, расположение заусениц и смещение инструмента |
Если геометрия, класс, скорость и охлаждающая жидкость изменяются вместе, испытание не может показать, какое решение улучшило или нанесло ущерб процессу.
Информация, необходимая для полезной рекомендации
- стандарт материала, сплав, состояние и твердость;
- операции и частичного рисования или четких фотографий;
- диаметр инструмента или полные коды вставки и держателя;
- радиальное и осевое взаимодействие, глубина отверстия или глубина поворота;
- машинное веретено, интерфейс, охлаждающая жидкость и рабочее место;
- текущие данные резки, срок службы инструмента и режим отказа;
- Требуется толерантность, финиш и заказ количества.
Часто задаваемые вопросы
Может ли один инструмент класс машины алюминий, сталь и нержавеющая сталь?
Некоторые инструменты общего назначения охватывают несколько групп, но это не делает одну геометрию и покрытие оптимальными для каждой операции.
Всегда ли непокрытый инструмент лучше всего подходит для алюминия?
Нет. Край остроты и адгезионного контроля имеет значение, но фактический сплав, эксплуатация и доступная конструкция инструмента с покрытием по-прежнему решают выбор.
Почему нержавеющая сталь требует особого внимания?
Многие нержавеющие стали концентрируют тепло и могут работать затвердевать, поэтому важно стабильное действие резки и непрерывное образование щепы.
Почему здесь не указаны фиксированные скорости и корма?
Надежные значения требуют точного инструмента, материала, диаметра, взаимодействия, охлаждающей жидкости и пределов машины.
Ссылки производителей
Нужна помощь в подтверждении точной спецификации инструмента?
Отправьте код модели, четкие фотографии инструмента, материал заготовки и задачу обработки. Мы рассмотрим совместимость и детали приложения, прежде чем подтвердить доступные варианты, цену и время выполнения.