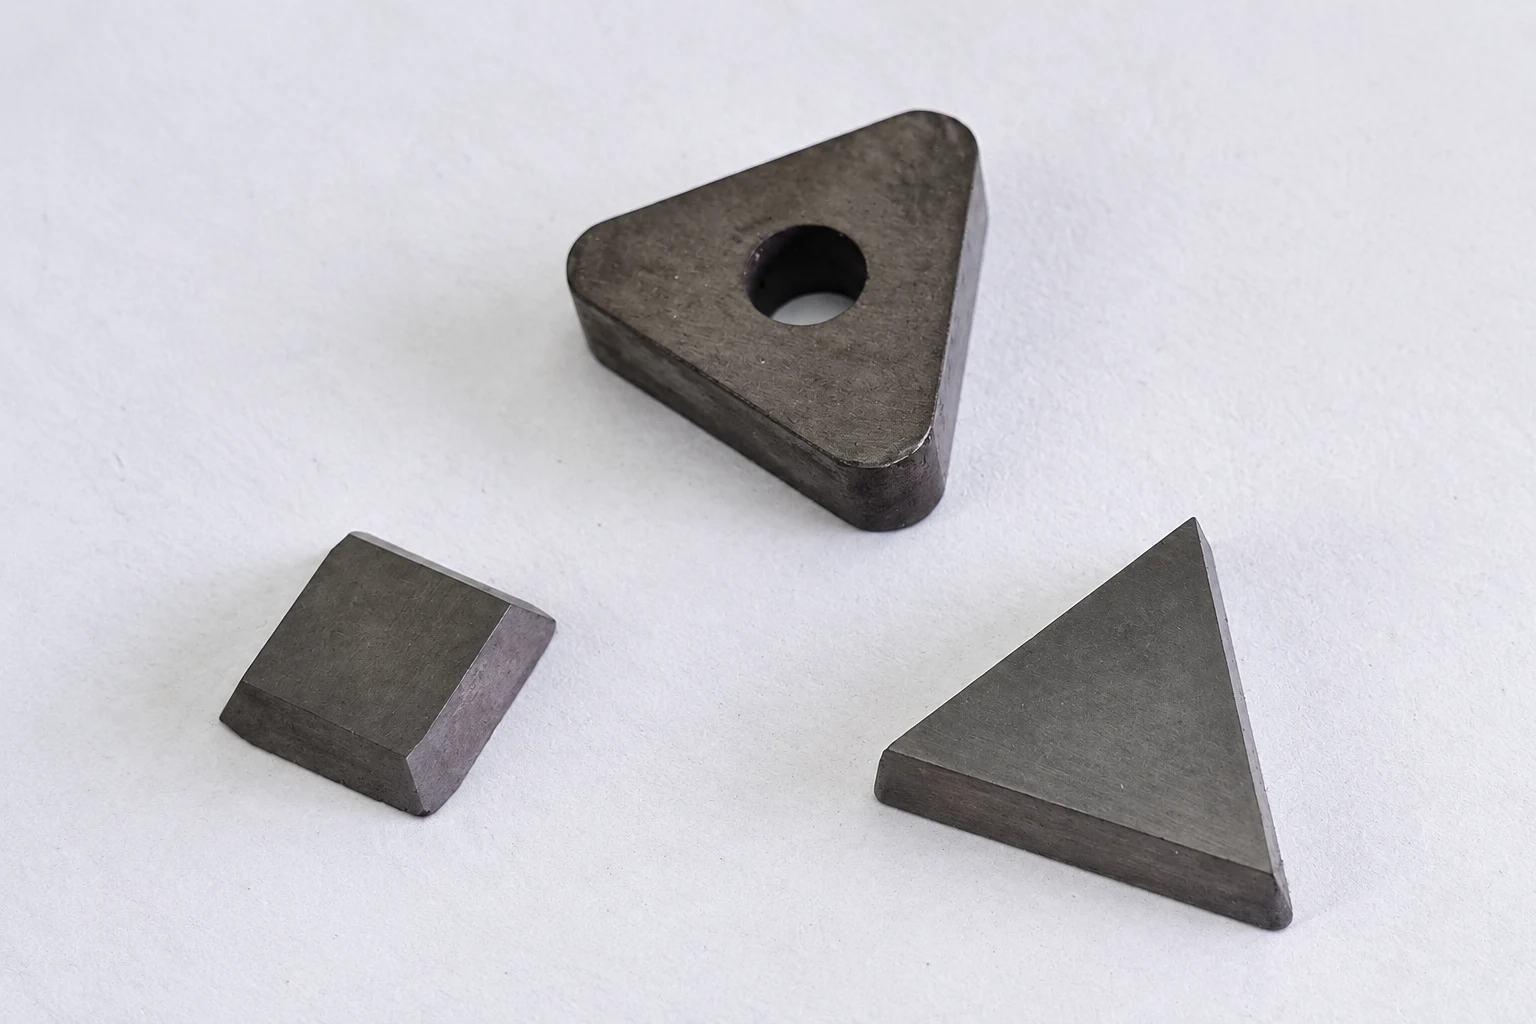

Respuesta rápida: Elige la esquina de corte primero, luego verifica la interfaz completa
CNMG, TNMG, WNMG, VNMG y SNMG son diferentes familias de inflexión negativa. No son cinco grados de la misma inserción. Sus contornos cambian la fuerza de la esquina, el acceso al perfil, el número de bordes de corte utilizables y el bolsillo del soporte requerido.
Comience con el perfil de operación y pieza de trabajo. Utilice la esquina más fuerte que puede llegar a la superficie requerida sin interferencia, luego el tamaño del partido, el grosor, el radio de nariz, el agujero, el arreglo de sujeción, el rompepastas y el grado. Nunca seleccione un reemplazo de la primera letra o ancho general solo.
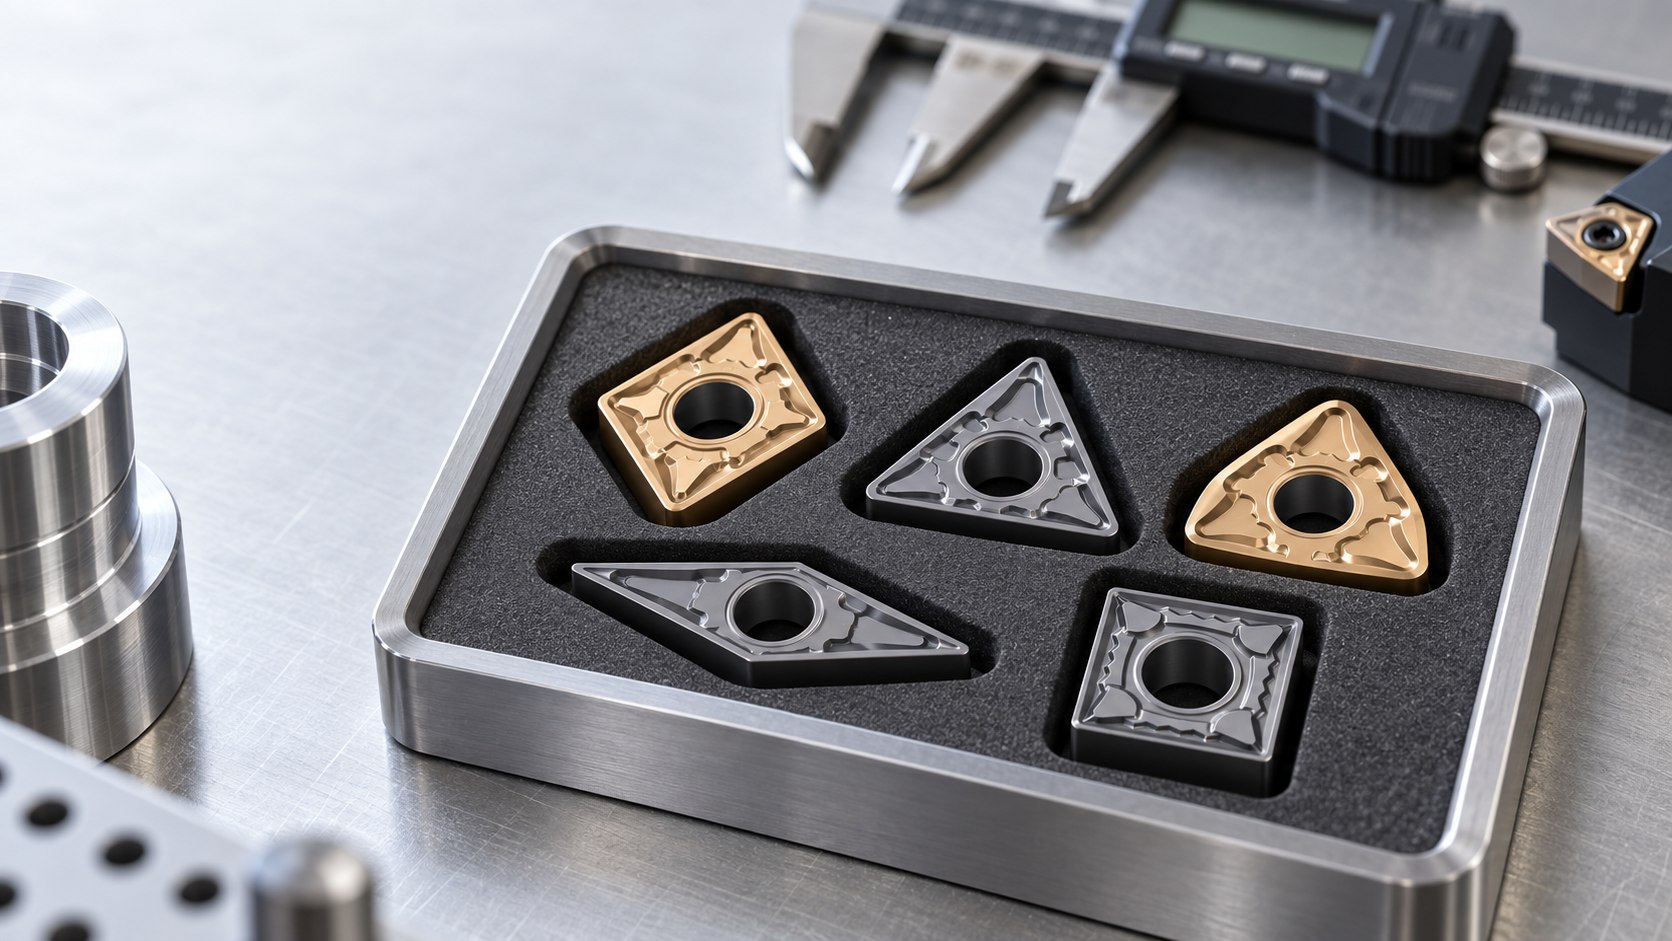
Lo que el código de familia te dice, y lo que no
ISO 1832 proporciona un sistema de designación para los insertos indexables comunes. En las cinco familias comparadas aquí, la primera letra identifica el contorno: C es un rhombus de 80°, T es un triángulo, W es un trigo de 80°, V es un rhombus de 35° y S es un cuadrado. La segunda letra N denota 0° de autorización principal, por lo que son familias de inserción negativa que confían en el titular para presentar correctamente el borde de corte.
Las letras y números restantes no son detalles opcionales. Describen tolerancia, tipo de inserción, tamaño nominal, grosor y radio de nariz. Los sufijos del proveedor luego identifican el rompepastas, preparación de bordes, sustrato y revestimiento. Por lo tanto, el “CNMG” estrecha la familia pero no identifica una especificación de compra.
Comparación de la forma para la selección práctica
| Familia | Nominal corner | Filos potenciales | Principales ventajas de geometría | Limitación principal |
|---|---|---|---|---|
| CNMG | 80° rhombus | 8 | Esquina fuerte para fines generales con opciones de enfoque útiles | Menos acceso a perfiles que formas agudas |
| TNMG | triángulo 60° | 6 | Equilibrio de acceso, economía y fuerza de esquina | Menos robusto que una esquina de 80° o 90° |
| WNMG | 80° trigono | 6 | Estable esquina de 80° en un contorno de trigo compacto | Menos bordes potenciales que CNMG |
| VNMG | 35° rombo | 4 | Excelente autorización para perfiles y subcontratos | La esquina aguda es más sensible a la carga e interrupción |
| SNMG | 90° cuadrado | 8 | esquina muy fuerte para cortes estables y accesibles | La mayoría restringida alrededor de hombros y perfiles complejos |
“Los bordes potenciales” es un recuento de geometría, no un resultado económico garantizado. Mano de mano, ángulo de aproximación, orientación y daño del rompepasos puede hacer algunos rincones indisponibles en una operación específica.
Comience con la operación, no el precio por borde
Gira y frente longitudinal
Compruebe la dirección de alimentación, ángulo de aproximación y geometría de hombro juntos. Un rincón fuerte puede llevar carga bien, pero es inútil si el soporte e insertar collide con el hombro. Para partes que combinan el giro exterior y el frente, las transiciones requeridas a menudo determinan la familia práctica.
Contornos profesionales y copiados
VNMG y otras formas agudas proporcionan acceso alrededor del cambio de contornos, pero la esquina más pequeña incluye necesidades de profundidad controlada de corte, alimentación y rigidez de configuración. No escoja una inserción aguda para el acceso y luego aplique la carga esperada desde una esquina más fuerte de 80°.
Tosca y cortes interrumpidos
El rugido estable generalmente favorece un ángulo robusto, el borde soportado y el grado duro adecuado. La interrupción, la escala, la piel de fundición y las teclas aumentan el impacto. La familia, el rompepasos, la preparación de bordes y el sustrato deben ser seleccionados como un sistema.
Fortaleza de esquina y acceso a perfil tire en direcciones opuestas
Una esquina más grande incluida deja más carburo detrás del borde de corte. Esto normalmente mejora el soporte mecánico, mientras que un rincón más agudo mejora el acceso. Esa compensación es por qué ninguna familia gana cada trabajo.
- Utilice SNMG sólo donde el contorno cuadrado de 90° despeja la parte y la ruta de soporte.
- Utilice CNMG o WNMG como opciones robustas de 80° cuando el perfil lo permita.
- Utilice TNMG cuando un esquema de 60° proporciona el compromiso necesario.
- Utilice VNMG cuando el acceso es decisivo y se puede controlar la carga de corte.
El radio de nariz es otra variable independiente. Un radio más grande puede fortalecer la alimentación de punta y soporte, pero puede aumentar la fuerza de corte radial y el riesgo de vibración. Un radio más pequeño mejora el acceso pero requiere atención a la fuerza de borde y la compensación programada.
¿Por qué esquinas similares no comparten un titular
Esquema y localización de superficies deben coincidir
CNMG y WNMG pueden presentar una esquina de corte de 80°, pero una es rhombic y la otra en forma de trigo. Sus asientos, ubicando paredes y huellas de bolsillo son diferentes. Un tornillo de centro que entra en el agujero no demuestra el soporte correcto.
El tamaño y el espesor son parte de la interfaz
Dos inserciones de la misma familia pueden llevar diferentes códigos de tamaño. Coincide con la designación completa del titular con la tabla de compatibilidad del fabricante actual. Si el código de soporte es inalcanzable, las fotografías y dimensiones pueden reducir las opciones, pero un ajuste de prueba no debe reemplazar el control de especificación.
Inspeccione el bolsillo antes de culpar al inserto
Los chips debajo del asiento, un shim agrietado, la pared de localización dañada, el tornillo estirado o la abrazadera usada pueden permitir que se mueva una inserción correcta. Limpiar e inspeccionar el montaje completo cuando el acabado, tamaño o borde cambia de forma inesperada.
Para la pregunta del foro común sobre la mezcla de inserción positiva y negativa en forma de C, vea si un inserto de CCMT puede caber un soporte de CNMG. Es un problema de interfaz separado de elegir entre familias negativas.
Un flujo de trabajo de selección repetible
- Definir la operación: exterior girando, mirando, aburriendo, perfilando, rugiendo o terminando.
- Mapa del perfil de la pieza: marcar hombros, relieves y superficies que crean riesgo de interferencia.
- Elija la fuerza de la esquina: seleccione el esbozo más fuerte que aún alcanza la geometría requerida.
- Confirme el titular: mano, enfoque, bolsillo, estilo de sujeción y tamaño de inserción debe estar de acuerdo.
- Seleccione radio de nariz y rompe chips: se relacionan con profundidad, alimentación, control de chips y acabado.
- Seleccione grado y revestimiento: utilizar material de pieza, dureza, interrupción y estado de refrigeración.
- Ejecute un juicio controlado: modo de desgaste disco, chips, acabado superficial, potencia y estabilidad dimensional.
Qué enviar para emparejar el modelo
| Pruebas | Por qué importa |
|---|---|
| Código de inserción completo y etiqueta de caja | Preserva familia, tamaño, radio, chipbreaker y grado |
| Código de soporte completo | Confirma bolsillo, mano y enfoque |
| Dibujo o foto de perfil | Reveals access and interference constraints |
| Material y dureza | Guías de grado, recubrimiento y selección de bordes |
| Problema actual | Separa los problemas de chipping, desgaste, chatter, acabado y control de chips |
| Registro de cantidad y repetición | Soporta muestreo, cita y trazabilidad |
Examine las familias relevantes: Inserciones de giro CNMG, Inserciones de giro TNMG, Inserciones de giro WNMG, Inserciones de giro VNMG y Inserciones de giro SNMG.
Preguntas frecuentes
¿Qué forma de inserción de giro es mejor para el giro general?
No hay una mejor forma universal. Utilice la esquina más fuerte que aclara el perfil de la pieza y coincide con un soporte adecuado, luego seleccione chipbreaker y grado para la operación.
¿Puede CNMG y WNMG utilizar el mismo soporte?
No. Sus contornos y interfaces de bolsillo difieren aunque ambos puedan presentar una esquina de corte de 80°.
¿Por qué VNMG alcanza los perfiles más fácilmente?
Su esquina aguda de 35° proporciona más limpieza, pero esa esquina es menos robusta y necesita carga controlada.
¿El código familiar define el grado de carburo?
No. El grado, el recubrimiento y el rompepasos siguen siendo opciones específicas para cada proveedor.
Normas y referencias técnicas
¿Necesita ayuda para confirmar la especificación exacta de la herramienta?
Enviar el código modelo, fotos de herramientas claras, material de pieza y tarea de mecanizado. Revisaremos la compatibilidad y los detalles de la aplicación antes de confirmar las opciones disponibles, precio y tiempo de entrega.