
คําตอบด่วน: วัตถุเป็นตัวกรองแรก ไม่ใช่คําตอบที่สมบูรณ์
อะลูมิเนียม เหล็กกล้า และเหล็กสไตร์ฟอร์มแตกต่างกัน และสร้างความร้อนที่แตกต่างกัน สภาวะการแข็งตัวและบรรจุวัตถุที่ติดขอบ ใช้ความแข็งและแข็งเป๊ะ
สี หรือ ตรา ที่ กว้าง ๆ เช่น “สําหรับ โลหะ ” ไม่ พอ.
ทําไม วัสดุ ที่ ใช้ ทํา งาน จึง มา ก่อน
การ ตัด เครื่อง มือ ไม่ ได้ ทํา ให้ ส่วน ต่อ ของ ขอบ กับ ส่วน ที่ ทํา งาน ของ เครื่อง มือ ทํา งาน มี ส่วน ประกอบ ทาง ด้าน วัตถุ, ความ แข็ง แรง, ไมโคร ฟอร์ม, และ การ รักษา ด้วย ความ ร้อน
suppier Cตาล็อกโปรแกรมทั่วไปจัดทําข้อมูลประยุกต์เป็นกลุ่มวัสดุ ISO เช่น P สําหรับเหล็กกล้า, M สําหรับเหล็กสกล, K แทนเหล็กหล่อ, N สําหรับวัสดุที่ไม่ใช่เฟอร์รูว์, S สําหรับเครื่องเร่งความร้อนและสารไทเทเนียม และ H สําหรับวัสดุแข็ง. กลุ่มเหล่านี้มีประโยชน์ในการตัดป้าย, ไม่ได้ตัดความเร็วสําหรับทุก ๆ ตัวในกลุ่ม.
| งาน | ความเสี่ยงปกติที่จะตรวจสอบ | การโฟกัสของเครื่องมือ |
|---|---|---|
| อะลูมิเนียม | ความสูง, ขอบที่ก่อสร้าง, ชิปยาว, ชิปตัด | ขอบคม, ขัดฟลุตหรือคราด, พื้นที่ชิปและหล่อลื่น |
| เหล็กคาร์บอนหรืออัลลอย | ชะโงก, สวมใส่หลุม, มาตรา, ขัด จังหวะ | ความ สมดุล สวม ความ ต้านทาน และ ความ เข้ม แข็ง |
| เหล็กกล้าไร้สนิม | ทํางานแข็งตัว ความเข้มข้นของความร้อน เครื่องแต่งกายที่ติดไฟ มันฝรั่งทอด | การตัดบวก, อาหารคงที่, การควบคุมความร้อนและการสร้างชิป |
เลือกเครื่องมือสําหรับอลูมิเนียม และไม่ใช่เฟอร์รัสอัลลอย
ป้องกันพื้นที่ชิป
อะลูมิเนียมหลายอัลลอยสร้างปริมาตรชิปที่ค่อนข้างใหญ่ กรุ๊ปและกระเป๋าลึกเหลือพื้นที่ในการหลบหนีน้อยลง ดังนั้นรูปแบบฟลุตแบบเปิดไว้
ควบคุมการหักเหที่ขอบ
การ คัด เลือก จะ ต้อง รักษา ความ คม และ ความ ประพฤติ ที่ มุ่ง หมาย จะ ได้ ผิว นอก เครื่อง มือ ที่ ไม่ ใส่ เสื้อ ผ้า ไม่ ใช่ กฎ สากล.
ระบุอัลลอย
Wrought อลูมิเนียม, หล่ออลูมิเนียมและไซลิกไฮด์อัลลอยไม่ได้สร้างชุดเดียวกัน มิวสิกสามารถเพิ่มรอยขีดข่วนได้ บันทึกการระบุอัลลอย อารมณ์ และพื้นผิวประกอบด้วยออกไซด์ หล่อหล่อหรือการขัดจังหวะ
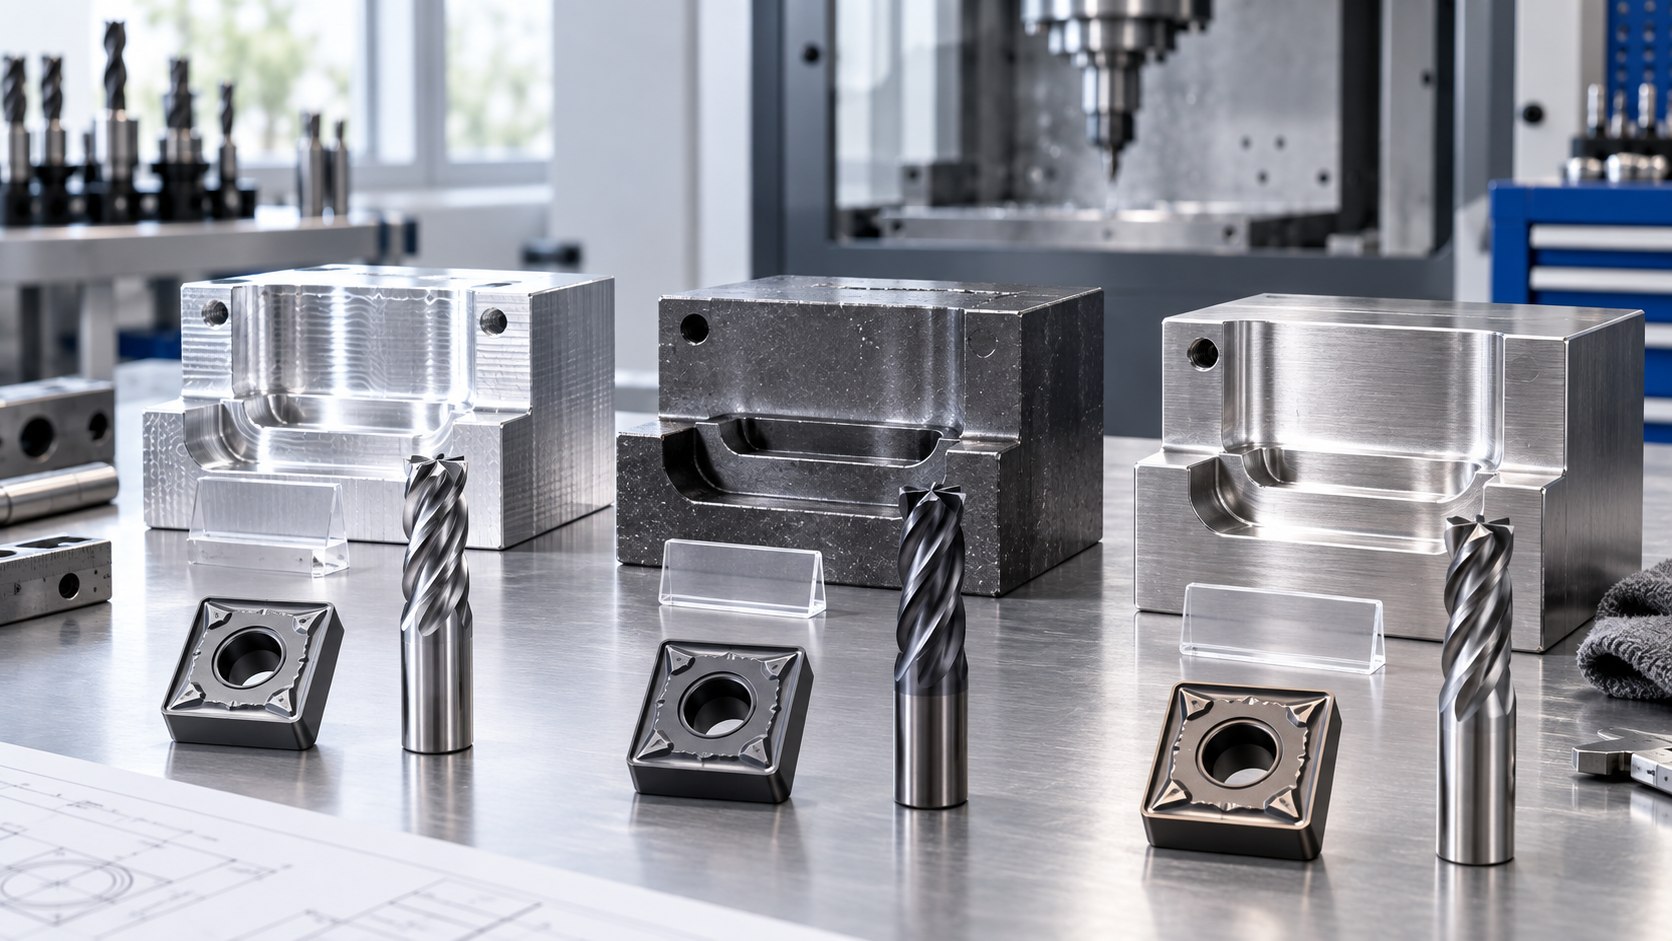
สําหรับการตัดสินใจที่มุ่งเน้นไป เมื่อ 4-flute โรง โม่ ปลาย สามารถ ใช้ อะลูมิเนียม ของ เครื่องจักร และเปรียบเทียบ 3-flute อะลูมิเนียม ปลาย โรง โม่ ด้วย 4-flute โรง โม่ ปลาย แบน.
เลือกเครื่องมือสําหรับเหล็กคาร์บอนและอัลลอย
ตรงกับความยากตัด
การตัดต่อแบบต่อเนื่องสามารถใช้ตัวเลือกที่ดูดีได้มากกว่า การตัดแบบหยาบๆ ข้ามระดับ, คีย์เวย์ หรือการขัดผิว
พิจารณาการปรับขนาด และการแปรผันความแข็ง
การหลอมรวม, ผิวที่ถูกตัดด้วยเปลวไฟ และเกล็ดที่ม้วน สามารถทําให้เกิดรายการที่ฝังอยู่ หรือแบบไม่ต่อเนื่องได้ HB หรือ HRC ที่ว่าง โดยเฉพาะหลังการรักษา
แยกเรขาคณิตออกจากการเคลือบ
เรขาคณิตที่หักเหควบคุมรูปแบบชิปและที่บรรจุโหลด อิทธิพลการเคลือบ, ความเสียดทานและพฤติกรรมความร้อน เสื้อที่พอดีไม่สามารถชดเชยค่าตัวตัดชิปได้ ซึ่งอยู่นอกช่วงความลึกและระยะการป้อน
เลือกเครื่องมือสําหรับเหล็กสแตนเลส
หลีก เลี่ยง การ ถู และ การ ทํา งาน ให้ แข็ง ตัว
เหล็ก ที่ ไม่ มี คราบ บาง ชนิด แข็ง ตัว ใน ท้อง ถิ่น เมื่อ ถู ขอบ แทน ที่ จะ กรีด.
จัดการความร้อนและรอยขีดข่วน
ความ เย็น อาจ ทํา ให้ มี สมาธิ ใกล้ ขอบ ขณะ ที่ เส้น ความ ลึก ของ การ ตัด อาจ เกิด การ หด ตัว ได้.
ระบุ ครอบครัว ที่ ไม่ มี รอย เปื้อน
เหล็กสไตเลสแบบออสเตรียติก, Septegratic, Martensitic and Duples discyless แตกต่างไป
ห้าตัวแปรที่สามารถคว่ําตัวเลือกวัสดุเดียว
- ปฏิบัติการ: การตํา, การ โม่, การ เผชิญ หน้า, ความ น่าเบื่อ และ การ ขุด เจาะ ทํา ให้ ขอบ แตก ต่าง ออก ไป.
- การหมั้น: ความหนาของชิปควบคุมความลึกสูง และแรงสูง และพื้นที่การอพยพ
- ความทึบแสง: เครื่อง, เครื่องควบคุม, โอเวอร์ฮัง, การดูแลและงาน ผนังหนาเป็นหนึ่งระบบ
- เย็นหรืออากาศ: ส่งที่เขตตัดไม้ สําคัญกว่าป้าย "เปียก" หรือ "แห้ง"
- เสร็จสิ้นและอดทน: การทําหยาบและเสร็จสิ้น ต้องการการรองรับที่แตกต่างออกไป และการควบคุมที่ขาด
สําหรับโรงงานหิน จํานวนของฟลุตเปลี่ยนแปลงพื้นที่ชิปและความแข็งแกร่งหลัก สําหรับเปลี่ยนแทรกใช้ เปรียบเทียบการแทรก- slope ก่อนที่จะเลือกคนตัดและเกรด
ใช้โหมดความล้มเหลวเพื่อปรับแก้การเลือกถัดไป
| ผลที่สังเกตได้ | ผู้มีส่วนร่วมที่จะตรวจสอบ | หลักฐานที่มีประโยชน์ |
|---|---|---|
| ขอบที่ถูกสร้าง | การลดความร้อน, ความร้อน, เสร็จสิ้นขอบ, การหล่อลื่น, ชิปตัด | ขอบภาพและตัวอย่างชิป |
| ภาพตัวอย่าง | แรงกระแทก, แรงเต้น, การรบกวน, ขอบอ่อน, แรงสั่นสะเทือน | ตําแหน่งรายการและรูปแบบมุมเสียหาย |
| ใส่ปีกเร็ว | ความสูง, ความไว, ระดับ, ผิวแข็ง | จง สวม ใส่ ความ ก้าว หน้า ตาม เวลา หรือ ตอน ต่าง ๆ |
| ไม่ใช้เอฟเฟ็คต์ | ทําให้แข็งตัว, สัดส่วน, ร้อน, เส้นสัมผัสซ้ํา | ความลึกของพื้นผิวที่ตัดและทํางาน |
| เบอร์หรือร้านที่ยากจน | ขอบแห้ง, วิ่งออก, หักเห, การก่อตัวของชิปไม่เสถียร | ทิศทางพื้นผิว, ตําแหน่งที่เขียนและออฟเซ็ตเครื่องมือ |
ถ้า เรขาคณิต, ระดับ, ความ เร็ว, และ ความ เย็น ล้วน แต่ เปลี่ยน ไป ด้วย กัน การ ทดลอง ไม่ อาจ แสดง ให้ เห็น ว่า การ ตัดสิน ใจ แบบ ไหน ที่ ดี ขึ้น หรือ ก่อ ความ เสีย หาย ต่อ กระบวนการ นั้น.
ข้อมูลที่จําเป็นสําหรับคําแนะนําที่มีประโยชน์
- มาตรฐานวัตถุ, อัลลอย, เงื่อนไขและข้อแข็ง;
- การดําเนินงานและส่วนการวาดภาพ หรือภาพที่ชัดเจน
- เส้นผ่าศูนย์กลางของเครื่องมือ หรือการแทรกและรหัสตัวถือสมบูรณ์
- การหมั้นแบบสุดโต่ง และใช้ขวาน การเจาะลึกหรือความลึกที่เปลี่ยนไป
- แกนจักรกล, ส่วนเชื่อมต่อ, coolant และการทํางาน
- การตัดข้อมูลปัจจุบัน, เครื่องมือชีวิตและโหมดความล้มเหลว;
- ต้องอดทน เสร็จสิ้น และสั่งอาหาร
คํา ถาม ที่ ถาม บ่อย ๆ
เครื่องชั้นดีอลูมิเนียม เหล็กกล้า และเหล็กสกลได้ไหม
เครื่องมือทั่วไปบางอย่างครอบคลุมหลายกลุ่ม แต่ไม่ได้สร้างเรขาคณิตและเคลือบ
เครื่อง มือ ที่ ไม่ ใส่ เสื้อ ผ้า ดี ที่ สุด สําหรับ อะลูมิเนียม เสมอ ไป ไหม?
ไม่. ขอบคมชัดและ adhesion contact conson, แต่ aloy จริง, การดําเนินงาน และการออกแบบเครื่องมือเคลือบยังคงตัดสินใจเลือก
ทําไม เหล็ก สเตนเลส ต้อง ได้ รับ การ เอา ใจ ใส่ เป็น พิเศษ?
เหล็กไร้รอยคราบจํานวนมาก ทําให้ความร้อนเข้มข้นขึ้น และสามารถทํางานแข็งตัวได้ ดังนั้น การตัดการเคลื่อนไหวที่เสถียร และการก่อตัวของชิปต่อเนื่องเป็นสิ่งสําคัญ
เหตุ ใด จึง ไม่ มี การ ระบุ ความ เร็ว ที่ แน่นอน และ การ รับ ประทาน อาหาร ที่ นี่?
ค่าที่เชื่อถือได้ต้องการเครื่องมือที่แม่นยําวัสดุ เส้นผ่าศูนย์กลาง การหมั้น, coolant และ จํากัดเครื่องจักร
อ้างอิงตัวจัดการ
ต้องการความช่วยเหลือยืนยันความแม่นยําของเครื่องมือหรือไม่
ส่งโค้ดจําลอง, รูปเครื่องมือที่ชัดเจน, งานชิ้นงานและงานช่าง. เราจะทบทวนรายละเอียดความเข้ากันได้และนําไปใช้ก่อนที่จะยืนยันตัวเลือก, ราคาและเวลานํา.