
Respuesta rápida: sí, cuando la herramienta y corte deja suficiente espacio para fichas
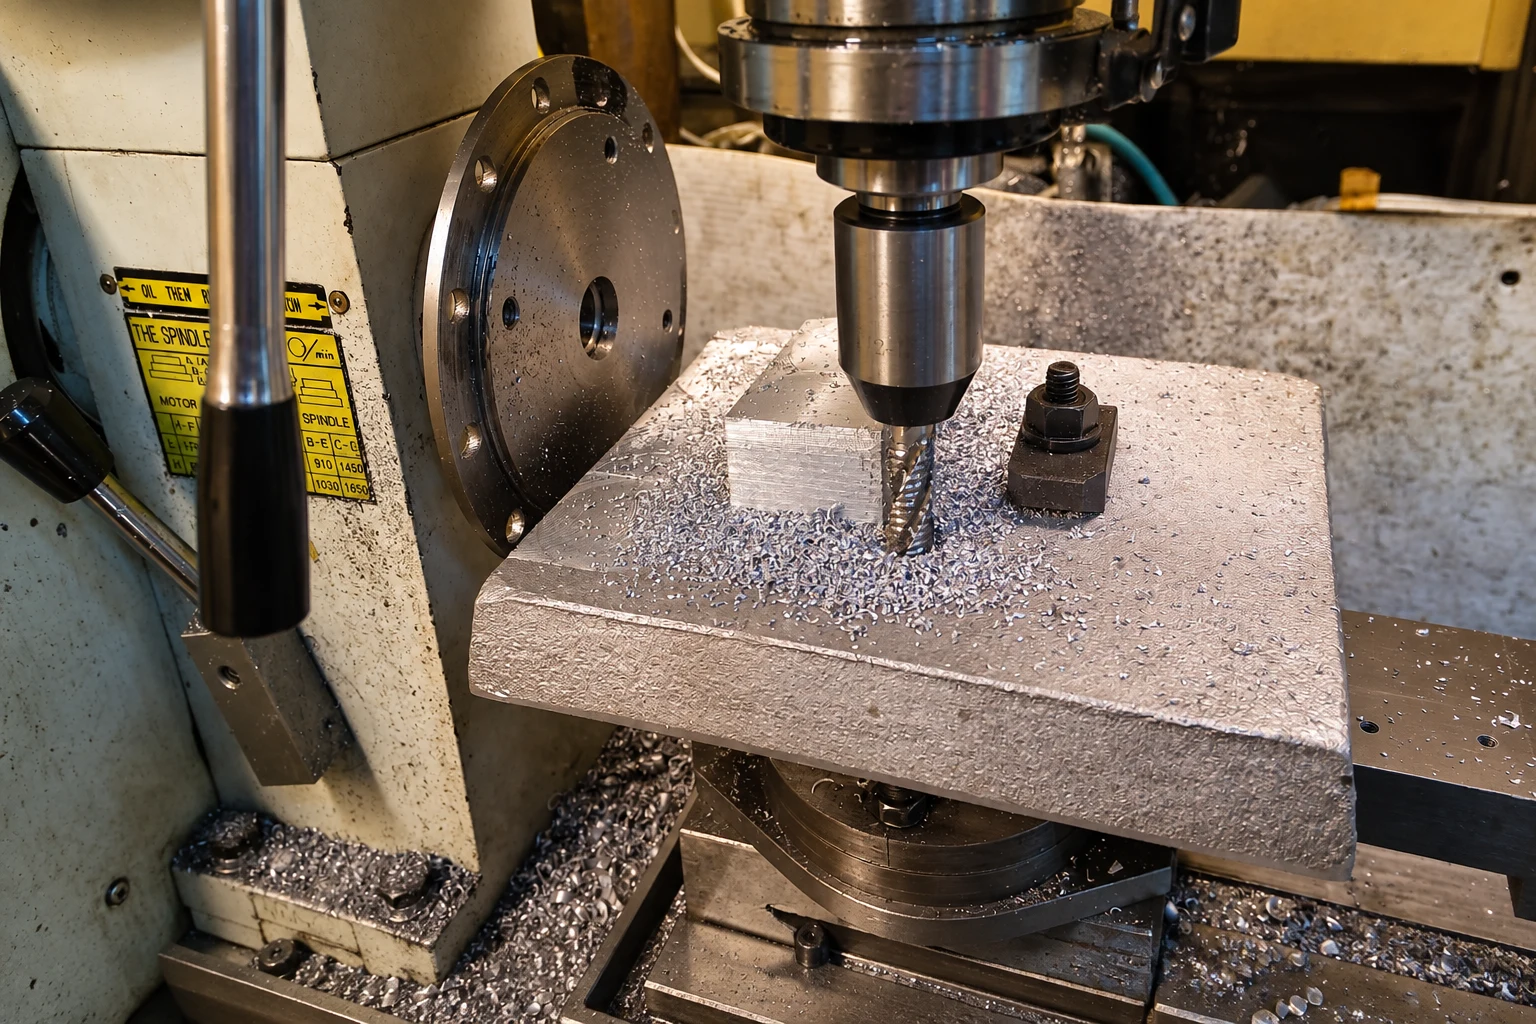
A 4-flute molino de extremo puede máquina de aluminio, pero el recuento de flauta por sí solo no lo hace adecuado. La herramienta necesita geometría y una condición de borde destinada para material no ferroso, y la operación debe proporcionar suficiente evacuación de chip. Cuatro flautas son más plausibles en el compromiso radial ligero, acabado y toolpaths estables que en una ranura de ancho completo profundo donde cada flauta debe llevar un gran chip fuera de un espacio confinado.
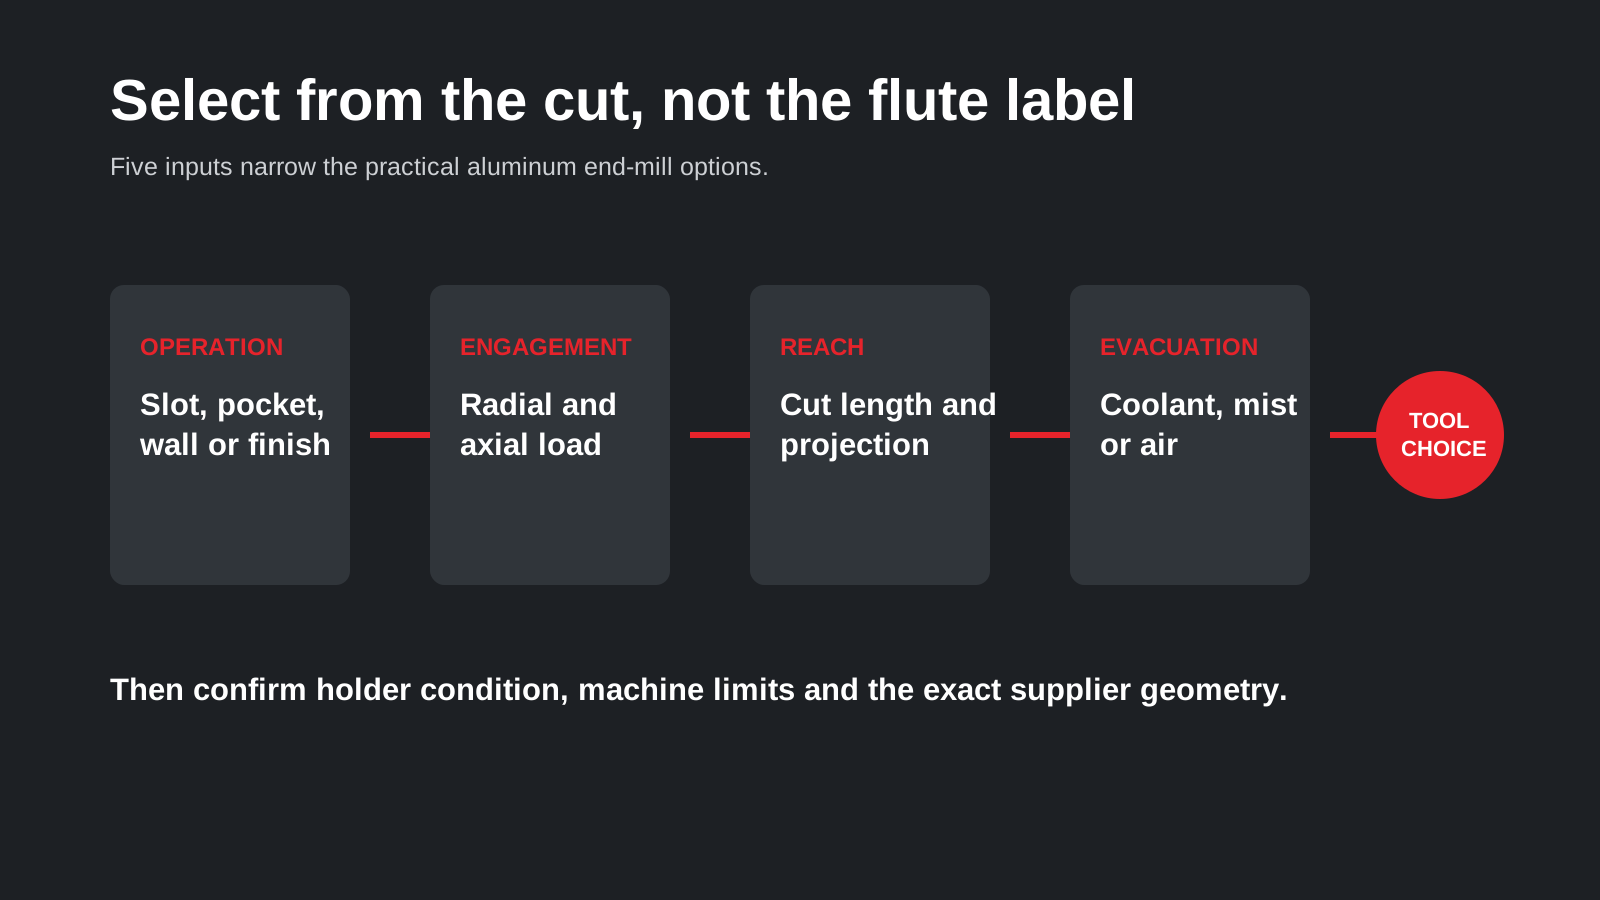
Si usted sólo conoce el diámetro y el recuento de la flauta, todavía no tiene suficiente información para elegir. Confirme aleación, operación, compromiso axial y radial, alcance, refrigerante o entrega de aire, soporte y rango de velocidad de la máquina.
¿Por qué el recuento de flauta importa en aluminio
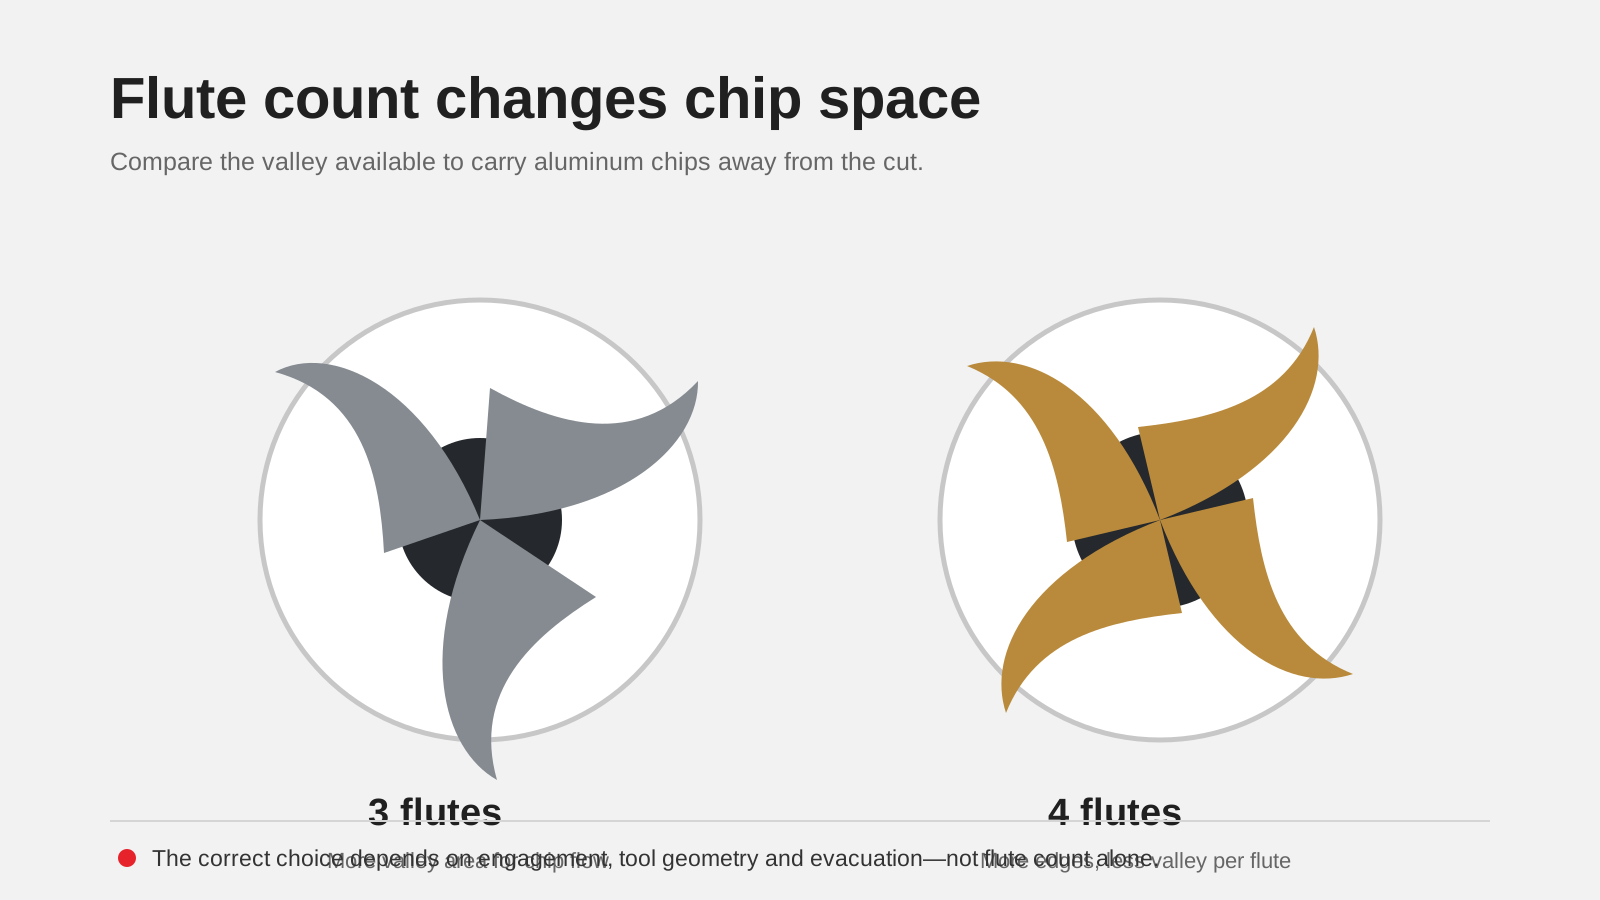
Cada flauta añadida crea otro borde de corte, pero también reduce el espacio entre bordes adyacentes. Ese espacio es el valle del chip. El aluminio puede formar chips relativamente grandes y continuos, por lo que una herramienta que crea chips más rápido de lo que se aclara puede recortar el material, construir calor y cargar las flautas.
Más flautas aumentan los compromisos de bordes
A la misma velocidad de husillo y alimentar por diente, un 4-flute herramienta tiene más compromisos de corte por revolución que un 3-flute herramienta. Esto puede soportar una alimentación programada más alta cuando la máquina, soporte, herramienta y corte son estables. No significa que cuatro flautas eliminan automáticamente más aluminio: evacuación y velocidad de husillo disponible puede convertirse en los factores de limitación primero.
Menos flautas crean más espacio chip
Las herramientas de aluminio de dos y tres tipos tradicionalmente proporcionan valles más grandes para chips. Harvey Performance señala que el creciente recuento de flauta reduce el espacio de chip-valley y puede hacer la evacuación más difícil a las altas velocidades utilizadas comúnmente para el aluminio. Su guía también explica que tres flautas pueden trabajar con éxito en muchas operaciones de acabado y, con las condiciones adecuadas, en agitación.
Cuando una 4-flute molino de extremo puede funcionar bien
Compromiso radial ligero y herramientas adaptables
Cuando sólo una porción limitada del diámetro de la herramienta está activada, los chips tienen un camino de salida más claro que en el ranurado completo. 4-flute La herramienta de aluminio puede utilizar sus bordes adicionales evitando el embalaje del chip asociado con una ranura cerrada. Toolpath, compromiso de esquina y el espesor del chip programado todavía necesita ser controlado.
Acabar paredes y pisos
Los cortes de acabado generalmente eliminan menos material que los cortes de rugido. Con una configuración rígida y un borde de corte específico de aluminio, cuatro flautas pueden proporcionar soporte útil y frecuencia de compromiso. El acabado superficial no está garantizado por el recuento de flautas; el funcionamiento, la condición de borde, la deflexión de la herramienta y el borde integrado puede dominar el resultado.
Diámetros pequeños con geometría diseñados para el trabajo
En diámetros pequeños, la fuerza de la herramienta y la forma de flauta utilizable pueden influir en la elección de manera diferente que en una gran herramienta de rugido. Algunos fabricantes ofrecen herramientas de alta velocidad para el trabajo no ferroso. Trate de que como una decisión de diseño específica del producto, no permiso para utilizar cualquier uso general 4-flute Cortador.
Cuando una 3-flute molino de extremo de aluminio es el punto de partida más seguro
ranurado de ancho completo
Una ranura rodea gran parte de la cortadora, dejando menos espacio para las fichas para escapar. 3-flute molino de aluminio generalmente ofrece más área del valle que una comparable 4-flute Herramienta. Explosión de aire, dirección refrigerante, paso a paso y toolpath todavía determinar si los chips salen de la ranura.
Altas operaciones de recuperación de materiales
Si el objetivo es eliminar un gran volumen de aluminio y cada diente produce un chip sustancial, la evacuación merece prioridad. Un recuento de flauta inferior puede proporcionar más espacio, mientras que un borde pulido o afilado y un tratamiento de superficie adecuado ayudan a controlar la adherencia.
Máquinas con evacuación de chips limitada
Un recinto lleno de virutas recirculatorias, un objetivo refrigerante débil o ninguna entrega de aire puede convertir un corte funcional en carga de flauta. El cambio de cuenta de flauta puede ayudar, pero no reemplaza los chips de despejado de la zona de corte.
Siete cheques de selección más allá del recuento de flauta
- Aleación de aluminio: aleaciones forzadas, fundidas y de alta resistencia no se comportan de forma idéntica.
- Operación: ranurado, bolsillo, fresado lateral y acabado exponen diferentes cantidades del cortador.
- Diámetro de la herramienta: cambia volumen de chip, rigidez y geometría de flauta disponible.
- Corte longitud y alcance: utilizar sólo lo que la característica requiere; proyección innecesaria reduce la rigidez.
- Acabado de borde y flauta: inspeccione si la herramienta está diseñada para resistir la adhesión de aluminio.
- Refrigerante, niebla o aire: declara lo que realmente llega a la zona de corte.
- Holder y Runout: carga irregular puede hacer que un borde falle antes de que los demás funcionen correctamente.
Compare el exacto 4-flute molino de punta plana y opciones de tres tipos en lugar de tratar la flauta cuenta como una etiqueta de material.
Firma que la corriente 4-flute configuración no es evacuar chips
Material embalado en las flautas
Parar e inspeccionar cuando el aluminio se adhiere entre los bordes de corte. Continuar puede levantar fuerzas y dañar la herramienta o pieza de trabajo. Compruebe si los chips están siendo recortados, si la lubricación alcanza el borde y si la herramienta seleccionada está destinada para el aluminio.
Un cambio repentino en el sonido o el acabado
Un sonido deteriorado, superficie desprendida, aumento de la encrucijada o carga inesperada de husillo puede indicar el embalaje de chips, la fuga o la inestabilidad. Estos síntomas no son un diagnóstico por sí mismos. Recordar donde ocurren en el toolpath e inspeccionar los bordes antes de cambiar varios parámetros a la vez.
Una flauta usa de forma diferente
El desgaste desigual puede apuntar a la fuga, la contaminación del soporte, un collet dañado o un problema de montaje. Medir la herramienta cerca de la región de corte utilizando una configuración adecuada en lugar de confiar sólo en la salida en la manivela.
Qué enviar para una recomendación práctica
Envíe la aleación de aluminio, operación, ranura o compromiso radial, profundidad, diámetro, longitud de la flauta requerida, alcance general, tipo de soporte, velocidad máxima de la máquina, método de refrigeración y cantidad. Si una herramienta actual está fallando, incluya fotos de cada borde de corte y la superficie mecanizada.
Vextrex puede comparar 3-flute aluminio, 4-flute plana y larga duración 4-flute opciones. La geometría final, recubrimiento, stock, precio y tiempo de plomo se confirman para la especificación seleccionada.
Grabar la herramienta aprobada como una especificación completa
Para pedidos repetidos, mantén el diámetro, cuenta de flauta, longitud de corte, alcance, manguito, forma de esquina, preparación de bordes, recubrimiento o tratamiento superficial y grado de proveedor juntos. “10 mm, cuatro flautas” no es suficiente para reproducir un proceso exitoso. Fotografiar la etiqueta de caja y retener la hoja de corte-data aprobada con el registro de trabajo.
Ejecutar un ensayo controlado de primera pieza
Verifique el montaje del soporte, la dirección offset y refrigerante de la herramienta antes del corte. Comience de los datos emitidos para la herramienta exacta, monitoree la forma del chip y la evacuación, y detenga si los chips empacan en las flautas. Recorde la velocidad de husillo estable, alimentación programada, profundidad axial y compromiso radial en lugar de confiar en la memoria.
Preguntas frecuentes
Puede un estándar 4-flute ¿En aluminio de corte de molino?
Puede eliminar el material, pero eso no lo convierte en la mejor o más segura opción de producción. Confirme que la geometría, el borde, el acabado flute y el plan de evacuación traje de aluminio.
Es un 3-flute molino de extremo siempre mejor para aluminio?
No. Tres flautas a menudo ofrecen un equilibrio útil de espacio y productividad de chips, pero la operación, diámetro, rigidez y el diseño exacto del cortador siguen siendo decisivos.
¿Por qué el aluminio se pega a un molino final?
La adherencia puede implicar calor, condición de borde, recortar chips, lubricación, aleación y datos de corte. Inspeccione el proceso completo en lugar de culpar el recuento de flauta sola.
¿Se puede seleccionar la velocidad y la alimentación solo del diámetro?
No. Utilice datos verificados para la herramienta exacta y ajustarlo para aleación, compromiso, alcance, soporte y límites de máquina.
Referencias del fabricante
- Harvey Performance, Ataque Aluminio: Guía de mecanizado.
- ISO 1641-1, molinos finales y perforaciones de ranura con manguitos cilíndricos.
Las recomendaciones del fabricante se aplican a la familia de productos especificada. No transfiera datos de corte entre diferentes geometrías sin validación.
Convertir la herramienta seleccionada en un proceso repetible
Para pedidos repetidos, retén el diámetro, recuento de flauta, longitud de corte, alcance, manguito, forma de esquina, preparación de bordes, recubrimiento o tratamiento superficial y grado de proveedor juntos. “10 mm, cuatro flautas” no es suficiente para reproducir un proceso exitoso.
| Operación | Option to investigate | Verificación primaria |
|---|---|---|
| ranura de ancho completo profundo | Propósito construido 2- o 3-flute aluminio | Evacuación de la viruta |
| Compromiso radial ligero | 3- o aluminio específico 4-flute tool | Espesor de la viruta y de la correa |
| Acabado de pared o piso | 3- o 4-flute geometría de aluminio | Objetivo de borde y superficie |
Verifique el montaje del soporte, la dirección offset y refrigerante de la herramienta antes del primer ensayo. Comience de los datos emitidos para la herramienta exacta, monitoree el flujo de chips y detenga si los chips empacan en las flautas.
¿Necesita ayuda para confirmar la especificación exacta de la herramienta?
Enviar el código modelo, fotos de herramientas claras, material de pieza y tarea de mecanizado. Revisaremos la compatibilidad y los detalles de la aplicación antes de confirmar las opciones disponibles, precio y tiempo de entrega.