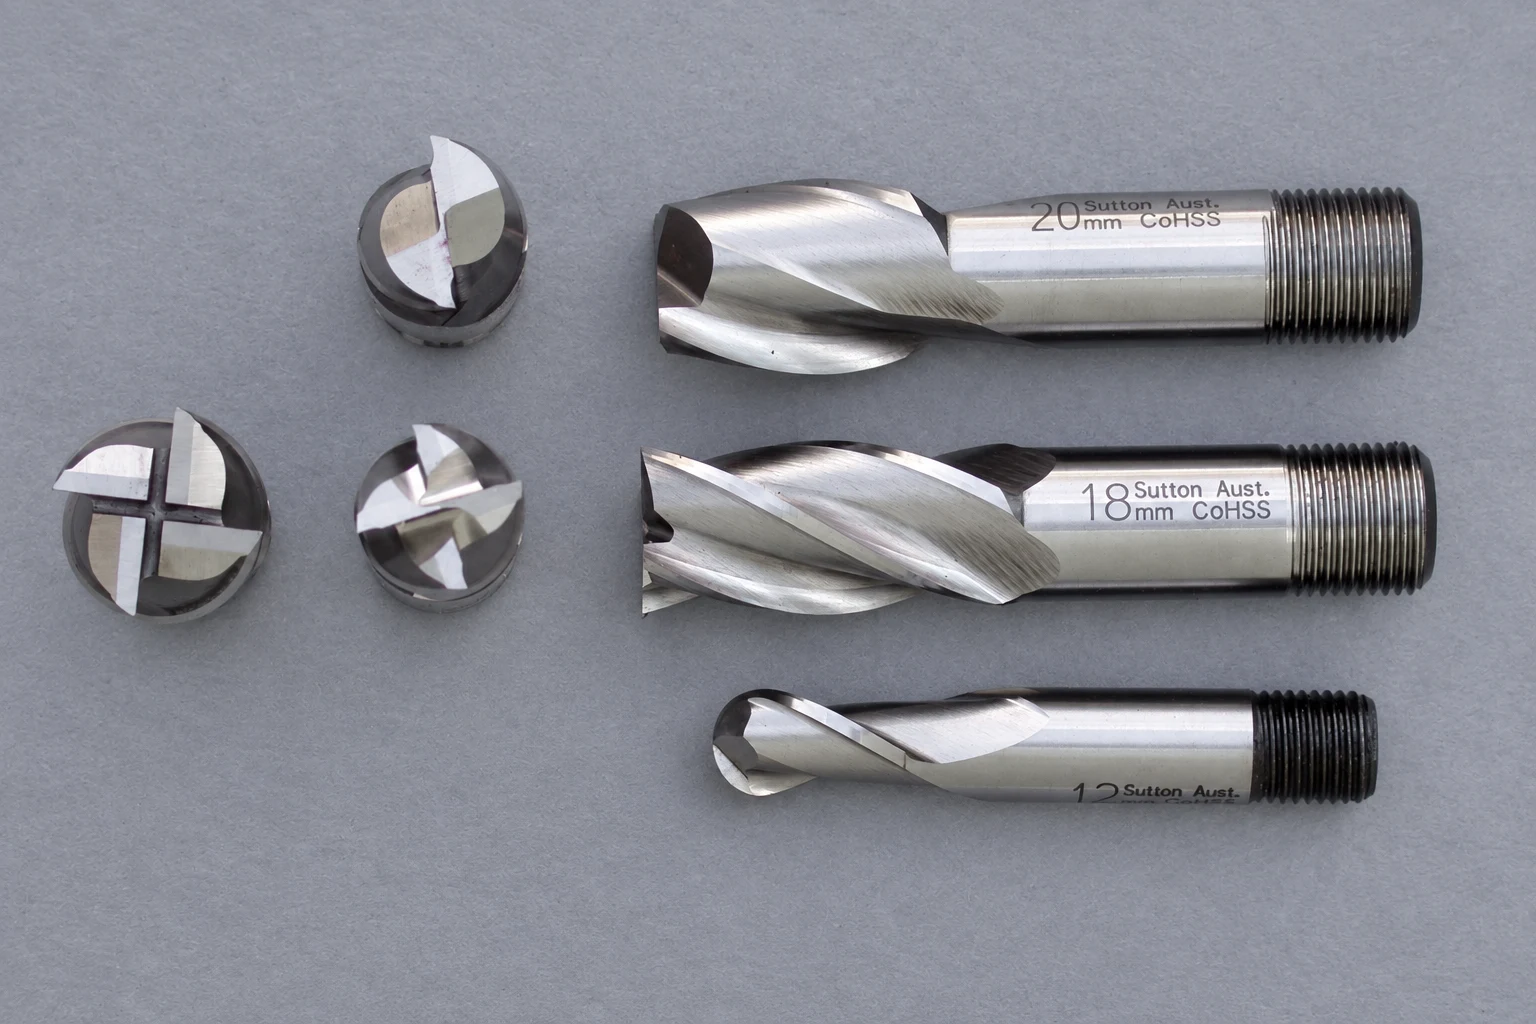

Respuesta rápida: menos flautas crean más espacio de chip; más flautas pueden añadir núcleo y bordes de corte
Usar 2 o 3 flautas cuando la evacuación de chips es la principal limitación, especialmente en cortes de ancho completo y muchas aplicaciones no ferrosas. Cuatro flautas proporcionan un equilibrio común para el fresado general. Seis flautas pueden soportar el acabado productivo de iluminación-radial-ingenergimiento o el fresado de alta eficiencia en condiciones estables.
Estas son direcciones de inicio, no reglas. Forma fluida, helix, preparación de bordes, recubrimiento, diámetro, alcance, compromiso radial, potencia de la máquina y refrigerante puede hacer que una herramienta moderna se comporta de manera diferente de un gráfico de cuenta de flujo genérico.
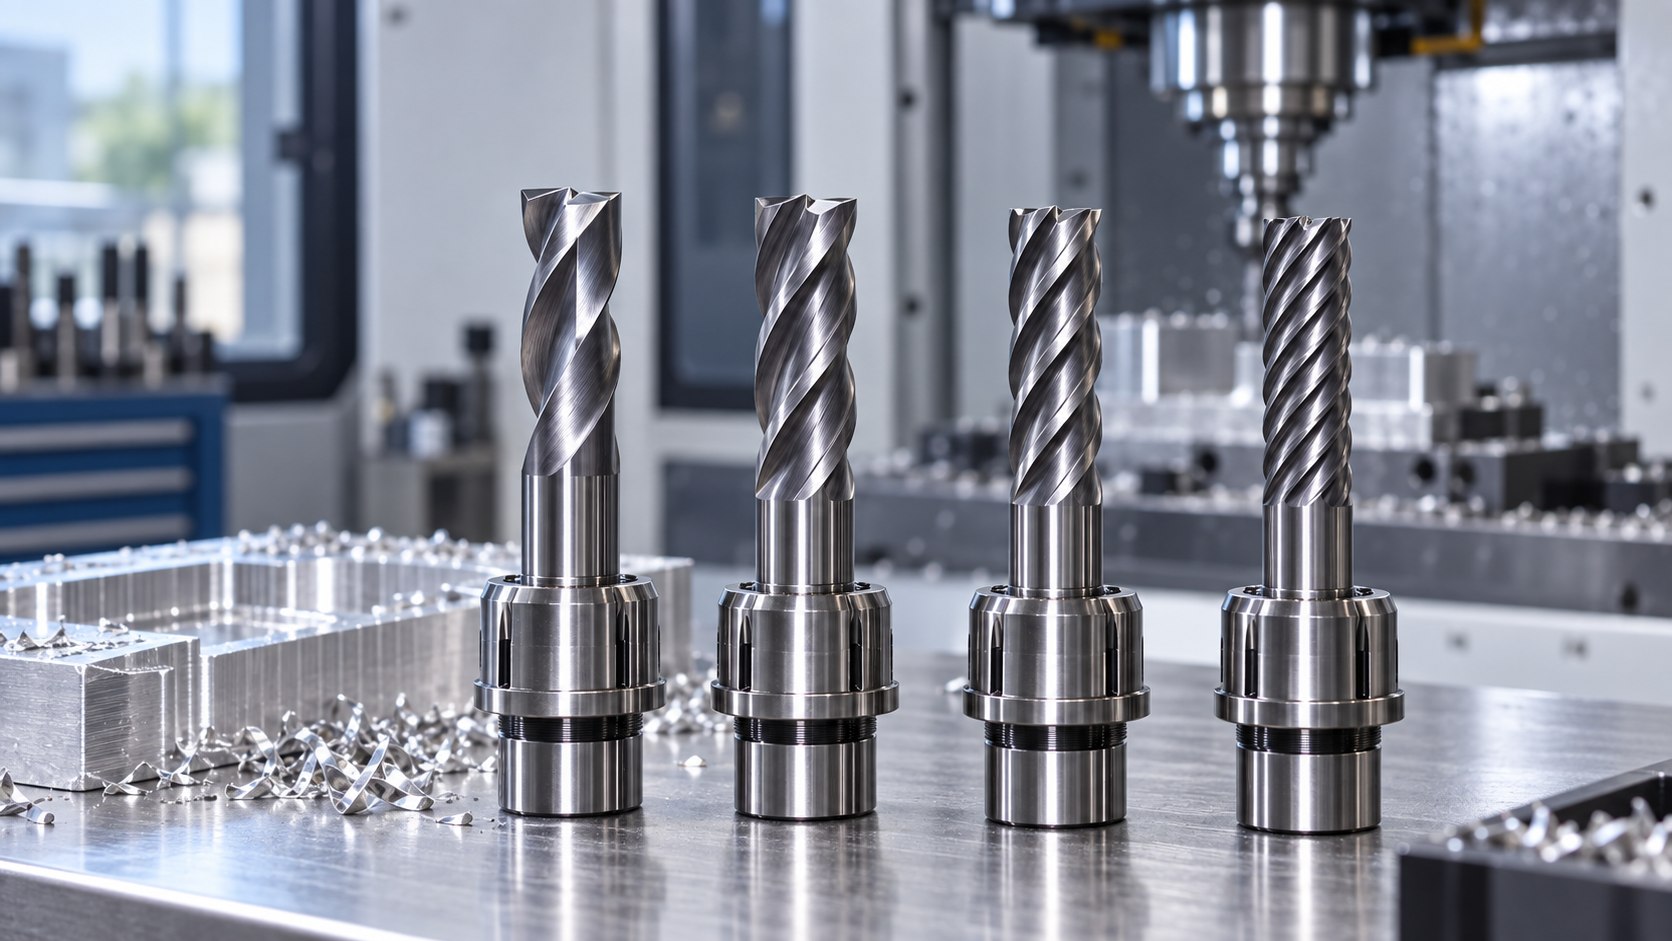
El comercio básico de geometría
Para herramientas de diámetro y diseño similares, la adición de flautas generalmente aumenta la sección central y reduce cada valle de flauta. El núcleo más grande puede mejorar la rigidez, mientras que los valles más pequeños tienen menos volumen de chip. La eliminación de flautas hace lo contrario: más espacio de chip abierto, pero menos material en el núcleo.
El número de bordes de corte también afecta a la tasa de alimentación. La alimentación de fresado está relacionada con la alimentación por diente, el número de dientes eficaces y la velocidad de husillo. La adición de flautas puede aumentar la alimentación programada cuando el espesor de chip y los límites de la máquina siguen siendo válidos, pero también pone más bordes en el corte y puede aumentar la demanda de energía.
| Flutos | Espacio relativo chip | Base relativa | Dirección de inicio común |
|---|---|---|---|
| 2 | Más alto | Bajo | Grandes fichas, pergamino y evacuación no ferrosa |
| 3 | Alto | Mecanizado medio | Saldo no ferroso de las posibilidades de evacuación y alimentación |
| 4 | Mecanizado medio | Medio a alto | Molienda general cuando la geometría coincide con el material |
| 6 | Bajo | Superior | Estrategias estables de creación de luz y acabado |
Cuando una 2-flute El molino tiene sentido
ranuras de ancho completo y gran volumen de chip
La ranuración rodea gran parte de la herramienta con material y da fichas menos caminos de salida. Una geometría abierta de dos hilos puede reducir el riesgo de empaquetado. Esto es especialmente útil cuando la pieza produce fichas largas o voluminosas.
Diámetros pequeños
A pequeño diámetro, los valles de flauta se vuelven físicamente estrechos. Un recuento de flauta baja puede preservar el espacio de evacuación usable. El desvío es un núcleo más pequeño y menos participaciones de corte, por lo que la fuga y la deflexión todavía importan.
No equiparar dos flautas con aluminio automáticamente
Dos flautas son comunes en aluminio, pero un borde mal pulido o inadecuado todavía puede acumular material. Aleación, acabado flauta, recubrimiento, lubricación y compromiso siguen siendo parte de la selección.
Por qué 3-flute herramientas son comunes en aluminio
Tres flautas a menudo proporcionan un terreno medio útil: más bordes de corte que una herramienta de dos hilos al tiempo que conservan más espacio de chips que muchos diseños de cuatro hilos. Esto puede soportar la molienda lateral productiva y el enganche en aleaciones no ferrosas cuando la forma de flauta está diseñada para ellos.
Sin embargo, la “3 flauta” por sí sola no demuestra que una herramienta es para aluminio. Compruebe si el producto tiene un borde afilado apropiado, superficie de flauta pulida o raspada, diseño de corte central, alcance y tratamiento de superficie. 3-flute gama de molinos de aluminio para detalles de nivel modelo.
¡Vaya! 4-flute molino de extremo hace bien
Fresado lateral general y acabado
Las herramientas de cuatro tipos son ampliamente utilizadas porque pueden equilibrar el soporte básico, el espacio de chips y el recuento de bordes. En aceros y muchas aplicaciones generales, ese equilibrio es un punto de partida práctico cuando la geometría seleccionada y el recubrimiento coinciden con el material.
Aluminio es posible con el diseño adecuado
La verdadera pregunta es si los valles de la flauta, el acabado del borde, el compromiso y la estrategia de refrigeración evitan el embalaje y la adherencia del chip. Un diseño de aluminio de cuatro tipos dedicado puede comportarse muy diferente a una herramienta de cuatro tipos para uso general. 4-flute Guía de selección de aluminio.
La ranuración es más exigente que el fresado lateral
La misma herramienta puede funcionar bien en una escala radial de luz, pero los chips de paquete durante una ranura completa. Establece la operación al solicitar parámetros o un reemplazo.
Donde 6-flute molino de fin gana su lugar
Una herramienta de alta velocidad puede proporcionar un núcleo más fuerte y más participaciones de corte. Se aplica a menudo en acabados estables o herramientas de alta eficiencia con compromiso radial limitado, donde cada flauta elimina un chip controlado y el espacio no se consume por un corte de ancho completo.
Seis flautas no son un atajo para doblar la alimentación. Confirme:
- compromiso radial y arco de contacto;
- espesor del chip después de efectos de adelgazamiento radial;
- potencia de husillo disponible y capacidad de alimentación;
- el soporte de cobertura y el alcance de la herramienta;
- compromiso de esquina en radio interno;
- suministro de aire o refrigerante.
Si el toolpath aumenta repentinamente el compromiso en una esquina, el recuento de alta flauta puede poner demasiados bordes bajo carga. CAM el control de toolpath es parte de la decisión de herramientas.
Feed, engagement y evacuación de chip deben estar de acuerdo
La tasa de alimentación en el fresado es comúnmente calculada a partir de alimentación por diente, número de dientes efectivos y velocidad de husillo. Esa ecuación convierte una carga de chip elegida; no selecciona la carga de chip. Utilice los datos de inicio del fabricante para la herramienta y el material exactos.
| Variable | Por qué importa | Pregunta de respuesta |
|---|---|---|
| Compromiso radial | Controles arc de contacto y espacio disponible de chip | Ranura completa, corte lateral convencional o camino dinámico? |
| Profundidad axial | Cambios fluir la longitud de contacto y distancia de evacuación | ¿Cuánto borde de corte está comprometido? |
| Alcance | Cambios de rigidez y sensibilidad del chatter | ¿Cuál es la longitud del medidor de la cara del soporte? |
| Corrección | Crea carga desigual de la flauta | ¿Un borde lleva la mayor parte del chip? |
| Refrigerante o aire | Mueve los chips lejos del corte | ¿La entrega alcanza la flauta activa? |
Lista de selección y citas
- aleación y dureza de la pieza;
- ranurado, bolsillo, perfilado o operación de acabado;
- diámetro de la herramienta, longitud de corte, cuello y alcance;
- compromiso radial y axial;
- soporte tipo y salida medida cuando esté disponible;
- velocidad de husillo, potencia y refrigerante o aire;
- cuenta corriente de flauta, modo de falla y meta final.
Examen 4-flute molinos de punta plana y larga duración 4-flute molinos finales sólo después de confirmar que la operación se adapta a su geometría.
Preguntas frecuentes
Es un 4-flute ¿Sólo para el acero?
No. Las geometrías de cuatro vías dedicadas pueden ametrallar aluminio, pero el espacio de chip, el acabado de borde y el compromiso deben adaptarse a la aplicación.
¿Hay más flautas siempre más rápido?
No. Más bordes aumentan el potencial de alimentación sólo cuando la evacuación de chips, la energía, la rigidez y el compromiso permanecen controlados.
¿Cuál cuenta de flauta es mejor para el tragaperras de ancho completo?
Un recuento de la flauta inferior es a menudo más fácil de evacuar en materiales de larga duración, pero la geometría de la herramienta exacta y el diámetro todavía importan.
¿El conteo de la flauta determina el ángulo del helix?
No. El conteo de fluidos y el ángulo de helix son variables de geometría separadas.
Referencias del fabricante
¿Necesita ayuda para confirmar la especificación exacta de la herramienta?
Enviar el código modelo, fotos de herramientas claras, material de pieza y tarea de mecanizado. Revisaremos la compatibilidad y los detalles de la aplicación antes de confirmar las opciones disponibles, precio y tiempo de entrega.