
Быстрый ответ: сначала выберите угол для резки, затем проверьте полный интерфейс.
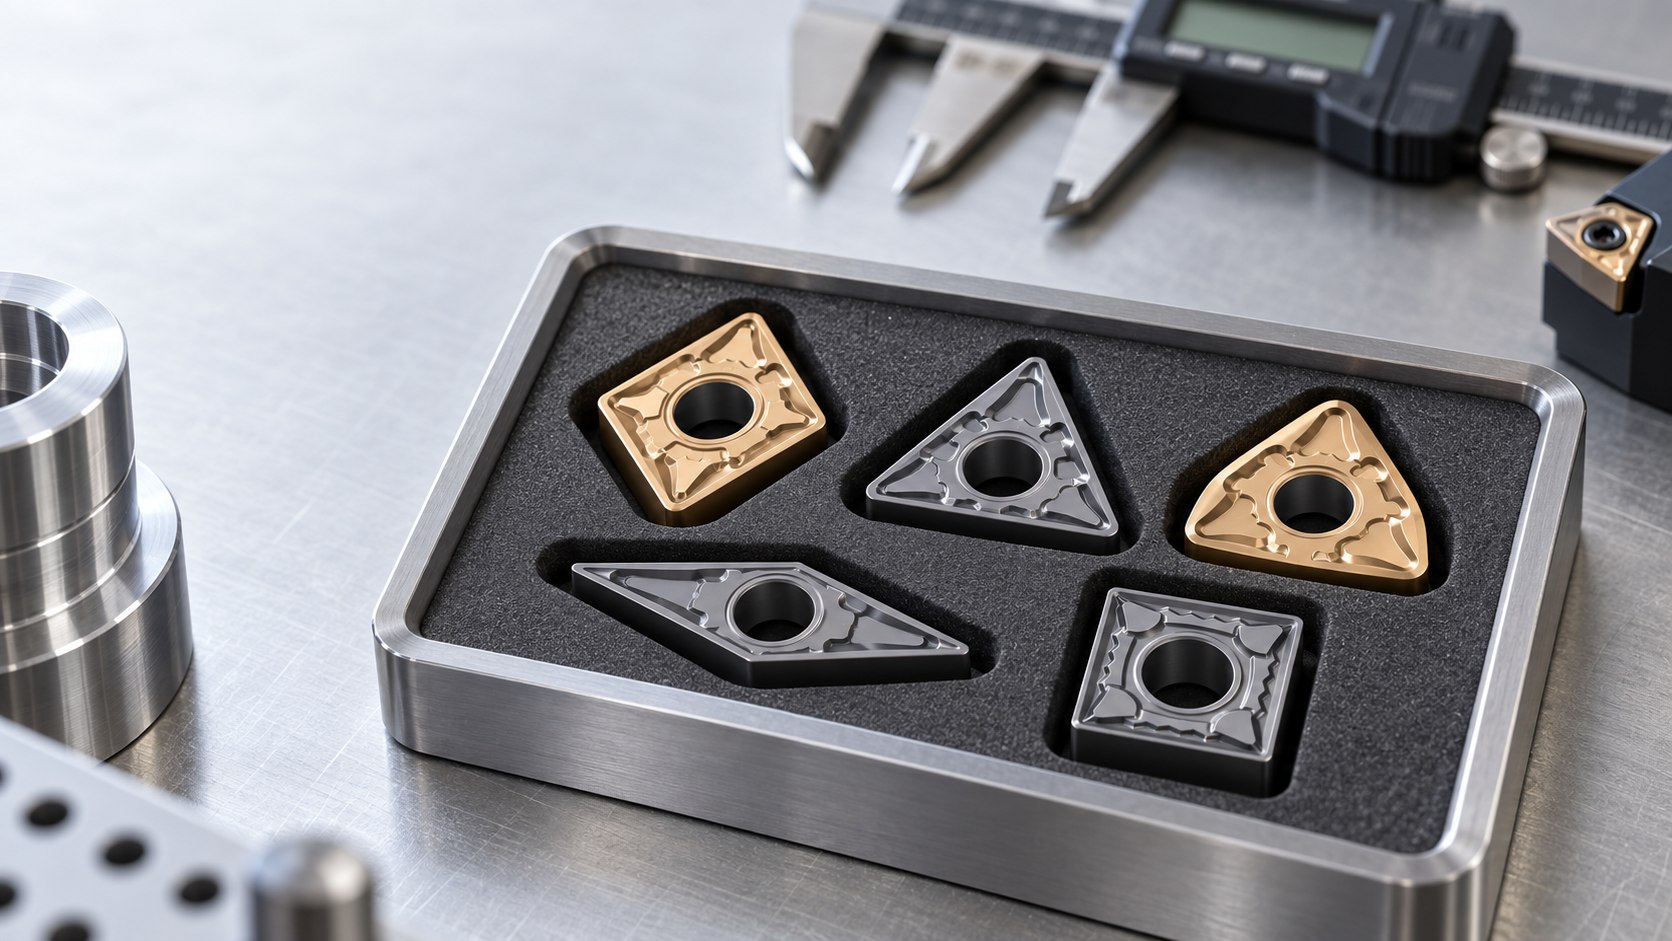
CNMG, TNMG, WNMG, VNMG и SNMG - это разные отрицательные вставные семейства. Они не являются пятью классами одной и той же вставки. Их контуры изменяют прочность угла, доступ к профилю, количество пригодных к использованию режущих кромок и требуемый карман держателя.
Начните с профиля работы и заготовки. Используйте самый сильный угол, который может достичь требуемой поверхности без помех, затем сопоставьте размер, толщину, радиус носа, отверстие, зажимное устройство, чипбрейкер и марку. Никогда не выберите замену из первой буквы или только общую ширину.
Что говорит вам семейный код, а что нет
ISO 1832 предоставляет систему обозначений для общих индексируемых вставок. В пяти сравниваемых здесь семействах первая буква идентифицирует контур: C — 80° ромб, T — треугольник, W — 80° тригон, V — 35° ромб и S — квадрат. Вторая буква N обозначает 0° крупный клиренс, поэтому это отрицательные вставочные семейства, которые полагаются на держателя, чтобы правильно представить режущую кромку.
Оставшиеся буквы и цифры не являются необязательными деталями. Они описывают допуск, тип вставки, номинальный размер, толщину и радиус носа. Суффиксы поставщика затем идентифицируют щепку, подготовку кромки, подложку и покрытие. Поэтому "CNMG" сужает семейство, но не идентифицирует одну покупную спецификацию.
Сравнение формы для практического выбора
| семья | Номинальный угол | Потенциальные края | Главное преимущество геометрии | Основное ограничение |
|---|---|---|---|---|
| CNMG | 80° ромб | 8 | Сильный угол общего назначения с полезными вариантами подхода | Меньше доступа к профилю, чем острые формы |
| TNMG | 60° треугольник | 6 | Баланс доступа, экономики и силы угла | Менее прочный, чем угол 80° или 90° |
| WNMG | 80° тригон | 6 | Стабильный угол 80° в компактном контуре тригона | Меньше потенциальных преимуществ, чем у CNMG |
| VNMG | 35° ромб | 4 | Отличный клиренс для профилей и подрезаний | Острый угол более чувствителен к нагрузке и прерыванию |
| SNMG | 90° квадрат | 8 | Очень сильный угол для стабильных, доступных сокращений | Наиболее ограничены вокруг плеч и сложные профили |
"Потенциальные края" - это счетчик геометрии, а не гарантированный экономический результат. Рука держателя, угол приближения, ориентация чипбрейкера и повреждения могут сделать некоторые углы недоступными в конкретной операции.
Начните с операции, а не с цены за кромку
Продольный поворот и лицом
Проверяйте направление подачи, угол захода и геометрию плеча вместе. Сильный угол может хорошо нести нагрузку, но бесполезно, если держатель и вставка сталкиваются с плечом. Для деталей, сочетающих внешнее поворот и облицовку, требуемые переходы часто определяют практическое семейство.
Профилирование и копирование контуров
VNMG и другие острые формы обеспечивают доступ вокруг меняющихся контуров, но меньший включенный угол требует контролируемой глубины разреза, подачи и жесткости установки.Не выбирайте острую вставку для доступа и затем применяйте нагрузку, ожидаемую от более сильного угла 80°.
Грубые и прерванные сокращения
Стабильная шероховатость обычно благоприятствует прочному углу, поддерживаемому краю и подходящему жесткому сорту. Прерывание, масштабирование, отливка кожи и клавиши усиливают воздействие. Семейство, чипбрейкер, подготовка кромки и подложка должны быть выбраны в качестве одной системы.
Прочность угла и доступ профиля тянут в противоположных направлениях
Более крупный включенный угол оставляет больше карбида за режущей кромкой. Это обычно улучшает механическую поддержку, в то время как более острый угол улучшает доступ. Вот почему ни одна семья не выигрывает каждую работу.
- Используйте SNMG только там, где контур квадрата 90° очищает часть и путь держателя.
- Используйте CNMG или WNMG в качестве надежных опций 80°, когда позволяет профиль.
- Используйте TNMG, когда контур 60° обеспечивает необходимый компромисс.
- Используйте VNMG, когда доступ имеет решающее значение, и можно контролировать нагрузку.
Радиус носа - еще одна независимая переменная. Более крупный радиус может усилить наконечник и поддерживающий корм, но он может повысить радиальную силу резки и риск вибрации. Меньший радиус улучшает доступ, но требует внимания к прочности края и запрограммированной компенсации.
Почему одинаковые углы не разделяют владельца
Планировка и расположение поверхностей должны совпадать
CNMG и WNMG могут представлять собой угол для резки на 80°, но один из них ромбовидный, а другой тригоновидный. Их сиденья, расположенные стены и карманные следы различны. Центральный винт, входящий в отверстие, не доказывает правильную поддержку.
Размер и толщина являются частью интерфейса.
Две вставки из одного семейства могут нести коды разных размеров. Сопоставьте полное обозначение держателя с текущей таблицей совместимости производителя. Если код держателя нечитабельный, фотографии и размеры могут сузить параметры, но пробная посадка не должна заменять контроль спецификации.
Проверьте карман, прежде чем обвинять вставку
Чипы под сиденьем, треснувшая тряпка, поврежденная локализующая стенка, растянутый винт или изношенный зажим могут позволить правильному вставлению двигаться. Чистить и осматривать полную сборку при отделке, размере или кромке жизнь меняется неожиданно.
Для общего форума вопрос о смешивании С-образных положительных и отрицательных вставок см. Может ли вставка CCMT соответствовать держателю CNMGЭто отдельная проблема интерфейса от выбора между отрицательными семьями.
Повторяемый рабочий процесс выбора
- Определите операцию: снаружи поворот, лицо, скучно, профилирование, шероховатость или отделка.
- Карта профиля части: Отметьте плечи, рельефы и поверхности, которые создают риск помех.
- Выберите силу угла: Выберите самый сильный контур, который все еще достигает требуемой геометрии.
- Подтвердите владельца: Рука, подход, карман, стиль зажима и размер вставки должны быть согласованы.
- Выберите радиус носа и чипбрейкер: Свяжите их с глубиной, подачей, контролем чипа и отделкой.
- Выберите класс и покрытие: использовать материал заготовки, твердость, прерывание и состояние охлаждающей жидкости.
- Проведите контролируемое исследование: Режим записи износа, чипы, отделка поверхности, мощность и стабильность размеров.
Что отправить для сопоставления моделей
| Доказательства | Почему это важно |
|---|---|
| Полный код вставки и этикетка коробки | Сохраняет семью, размер, радиус, чипбрейкер и класс |
| Полный код владельца | Подтверждает карман, руку и подход |
| Часть рисунка или фотография профиля | Раскрывает ограничения доступа и помех |
| Материал и твердость | Сорт, покрытие и выбор кромки |
| Текущая проблема | Отдельные проблемы с чипированием, износом, болтовней, отделкой и контролем чипов |
| Количество и запись повторного порядка | Поддержка выборки, цитирования и прослеживаемости |
Просмотрите соответствующие семьи: CNMG поворотные вставки, TNMG поворотные вставки, WNMG поворотные вставки, VNMG поворотные вставки и SNMG поворотные вставки.
Часто задаваемые вопросы
Какая форма вставки лучше всего подходит для общего поворота?
Не существует универсальной лучшей формы. Используйте самый прочный угол, который очищает профиль детали и соответствует подходящему держателю, затем выберите чипбрейкер и сорт для операции.
Могут ли CNMG и WNMG использовать один и тот же держатель?
Их очертания и карманные интерфейсы отличаются, хотя оба могут представлять угол разреза на 80°.
Почему VNMG легче достигает профилей?
Его острый угол 35° обеспечивает больший зазор, но этот угол менее прочный и требует контролируемой нагрузки.
Определяет ли семейный код степень карбида?
Класс, покрытие и чипбрейкер остаются отдельным выбором поставщика.
Стандарты и технические ссылки
Нужна помощь в подтверждении точной спецификации инструмента?
Отправьте код модели, четкие фотографии инструмента, материал заготовки и задачу обработки. Мы рассмотрим совместимость и детали приложения, прежде чем подтвердить доступные варианты, цену и время выполнения.