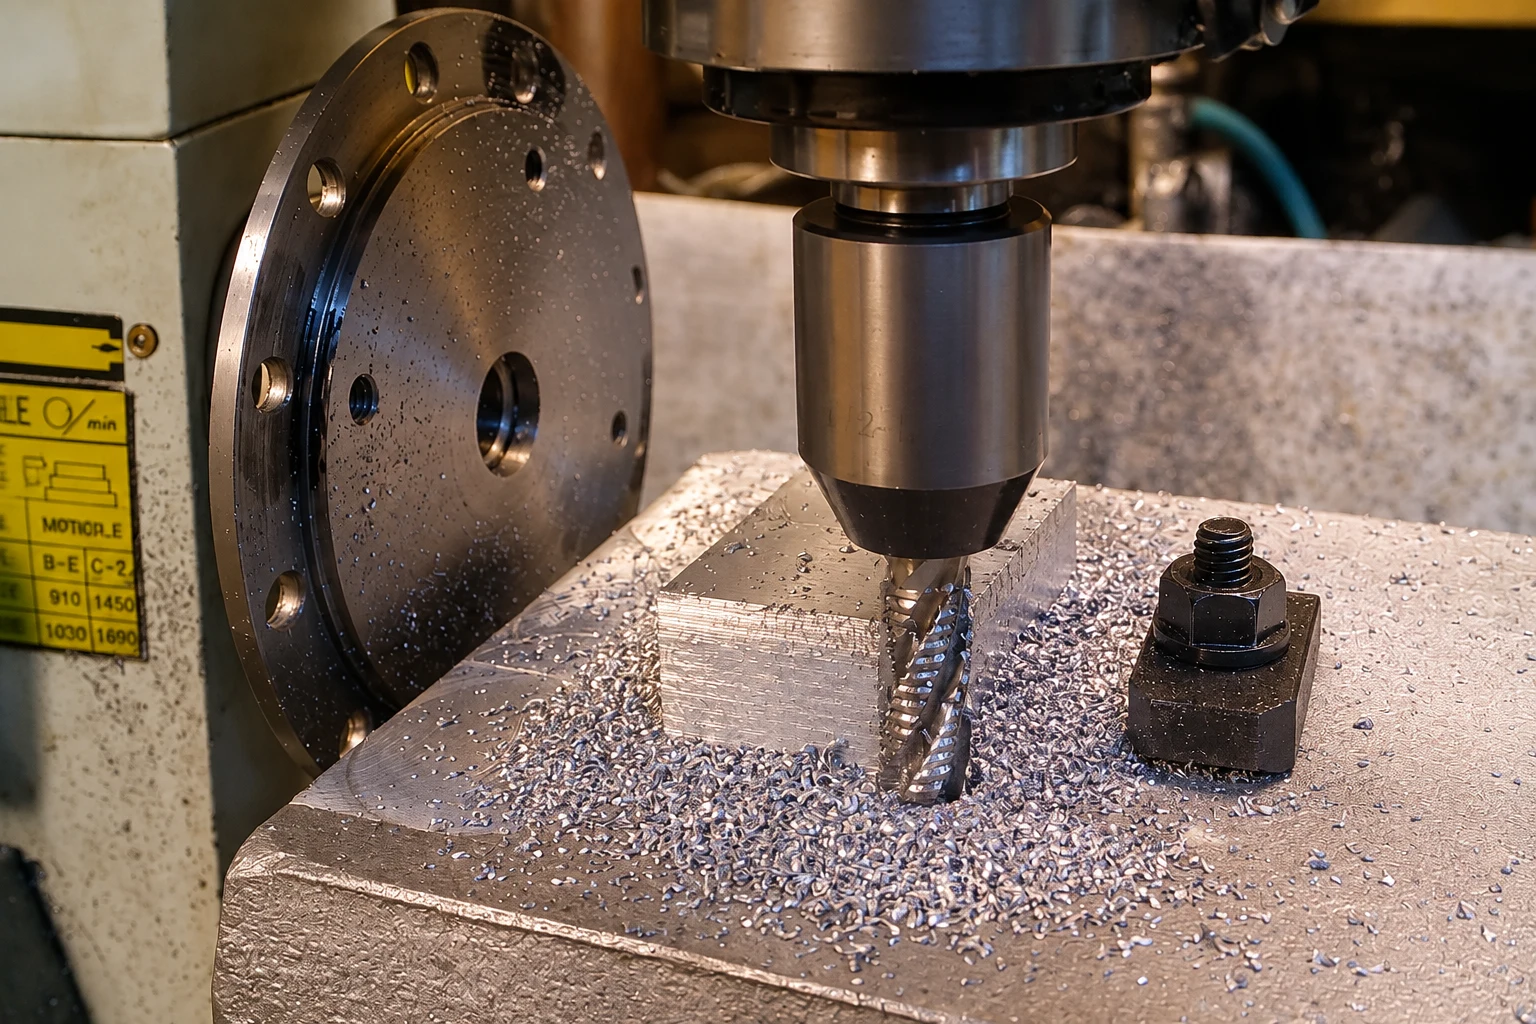

Respuesta rápida: acortar y endurecer el sistema antes de perseguir ajustes
El chatter de molino de extremos de larga duración es un problema del sistema, no sólo un problema de velocidad. Comience con la proyección de herramientas más corta posible, un soporte limpio y adecuado, el trabajo rígido y un toolpath que evita el compromiso repentino.
No responda a cada vibración simplemente reduciendo el pienso. La carga excesivamente baja del chip puede causar frotamiento y calor. La corrección correcta depende de si la fuente es deflexión de herramientas, desvío, balance de soporte, movimiento de piezas, compromiso de esquina, recortar o una zona inestable de velocidad de husillo.
Por qué el largo alcance cambia el sistema de corte
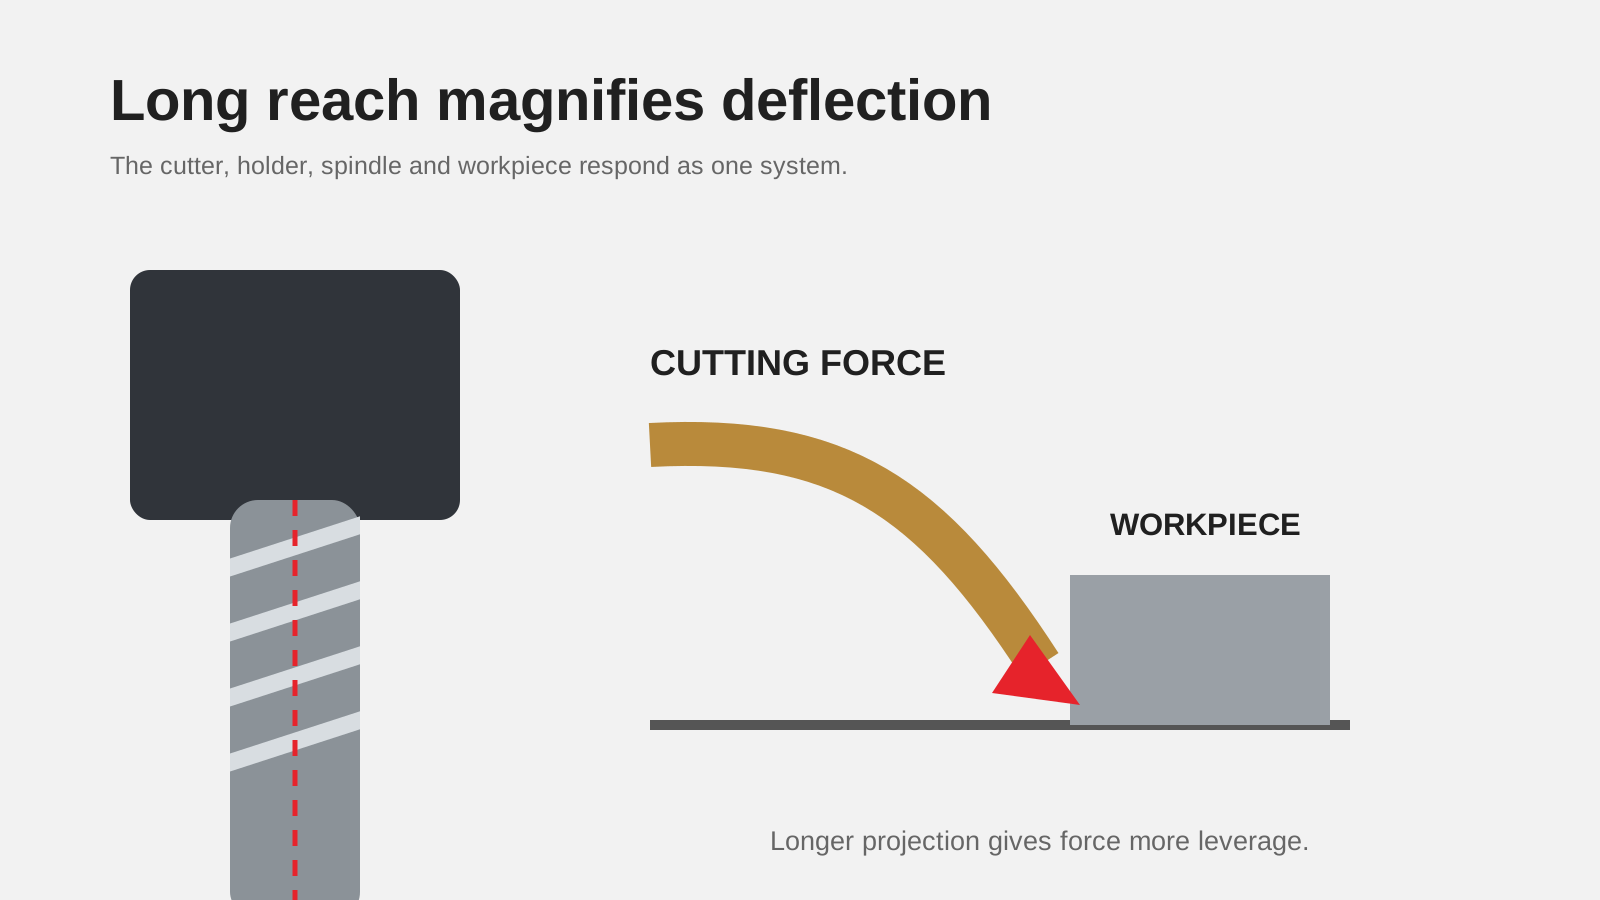
El borde de corte está cargado al final de un montaje de herramientas de proyección. El aumento de la proyección da a las fuerzas de corte más ventaja y reduce la rigidez del sistema. La pieza de trabajo, fijación, husillo, soporte, collet y herramienta entonces se comportan como un sistema dinámico. Una máquina rígida no puede compensar una pieza de trabajo suelta, y un molino de extremo premium no puede compensar por un montaje de soporte inadecuado.
El alcance no es el mismo que la longitud de la flauta
El alcance describe hasta qué punto la herramienta debe extenderse para acceder a la función. La longitud de la flauta describe la longitud de corte. Especificar tanto más tiempo como necesario elimina la rigidez sin añadir la capacidad útil. Una herramienta de cuello reducido puede proporcionar la limpieza detrás de una longitud de corte más corta; si es adecuado depende de la característica y el diseño del fabricante.
Chatter puede sostenerse
Una vez que la onda izquierda por un diente cambia la carga en el diente siguiente, la vibración puede reforzarse. Kennametal describe el chatter como potencialmente autosostenible y señala sus efectos en la terminación de la superficie y la vida de la última generación. Por eso los ajustes pequeños aleatorios pueden parecer inconsistentes: pueden mover el sistema hacia o hacia fuera de una región operativa estable.
Diagnosticar el síntoma antes de ajustar el programa
Identifica dónde comienza el chatter
Grabar si la marca aparece durante la entrada, corte de paredes rectas, una esquina, un paso de piso o una salida. El compromiso de la esquina puede aumentar el número de dientes en las fuerzas cortadas y levantadas abruptamente. Un problema aislado a una región apunta hacia la rigidez de la pieza de herramientas o de la pieza local en lugar de una falla universal de la herramienta.
Inspeccione la frecuencia y dirección de las marcas
Las ondas regulares en una pared, la vibración en el suelo y una esquela durante un movimiento específico son diferentes pistas. Fotografiar la superficie y registrar la dirección del toolpath. Si es posible, compare el mismo corte a un nivel axial diferente para ver si la deflexión de la herramienta o soporte de fijación cambia.
Revise la herramienta antes de reutilizarla
El corte, el desgaste desigual, las flautas empaquetadas o una esquina dañada pueden crear vibración incluso después de que se elimina la causa original. Reemplazar una herramienta comprometida antes de usar el próximo juicio para juzgar un cambio de proceso.
Cheques de Rigidity con el valor práctico más alto
Use el overhang más corto que despeja la característica
Kennametal enumera herramientas cortas de sobresaliente y fuerza entre los mejores primeros pasos para mejorar la estabilidad. Proyección de medición de la cara del soporte a la punta de la herramienta y grabarla con la configuración. No se aferran a las flautas o radio de transición.
Titular de revisión, condición de col y montaje
Limpiar el tapiz de husillo, soporte, collet y mango de herramientas. Inspeccionar superficies de contacto para fretting o daño. Confirme que el estilo de soporte es adecuado para la velocidad, el alcance y la operación. Un soporte equilibrado ayuda, pero el equilibrio no corre, contaminación o mal sujeción.
Fortalecer el soporte de la pieza
Mover las pinzas más cerca del corte cuando sea posible, reducir la longitud de la pieza sin soporte y evitar cargar una pared delgada en su dirección flexible. Reprogramar el corte para que la fuerza entre en la parte más rígida de la pieza puede ser más eficaz que cambiar el molino final.
Control de compromiso y toolpath
Evite la carga repentina de la esquina
Cuando un cortador entra en un rincón interno, el compromiso radial puede aumentar afiladamente. Usa un toolpath que mantiene un compromiso más consistente donde la geometría de la pieza permite. Un radio de esquina programado más grande seguido de una herramienta de limpieza más pequeña es un enfoque documentado, pero el plan de dibujo y proceso debe permitirlo.
Reducir la carga sin crear frotamiento
Bajar el compromiso radial o axial reduce la fuerza de corte. Esto es diferente de reducir ciegamente el alimento por diente. Mantener un chip real y utilizar los datos exactos del proveedor de herramientas como punto de partida. Si recortar es visible, mejorar la evacuación de chip antes de juzgar el nuevo ajuste.
Utilice una herramienta más grande o más fuerte donde el acceso permite
Una sección más grande de diámetro o núcleo puede mejorar la rigidez, pero sólo si la característica, soporte, husillo y radio de esquina lo permiten. Si el acceso fija el diámetro, considere una herramienta diseñada específicamente para largo alcance en lugar de extender una herramienta estándar más allá de su configuración prevista.
Ajuste de los datos de corte metódicamente
Cambiar una variable por ensayo
Velocidad récord de husillo, alimentación, profundidad axial, compromiso radial, proyección de herramientas y resultado. Cambiar varias entradas juntas le impide aprender qué cambio movió el sistema. Un cambio de velocidad controlado puede encontrar una zona más estable; un cambio de compromiso controlado puede reducir la excitación.
No publicar un porcentaje de reducción universal
El cambio correcto depende del diámetro de la herramienta, el recuento de la flauta, el helix, el soporte, el husillo, el material y el compromiso. No hay un porcentaje universal responsable para cada instalación de larga duración. Utilice los datos del producto del fabricante y valide bajo condiciones seguras y controladas.
Ver los límites de la máquina y el soporte
No exceda la velocidad máxima, fijación o límites de equilibrio en un intento de escapar del chatter. Confirme que el pienso programado está dentro de la capacidad de aceleración de la máquina, especialmente en segmentos cortos y esquinas.
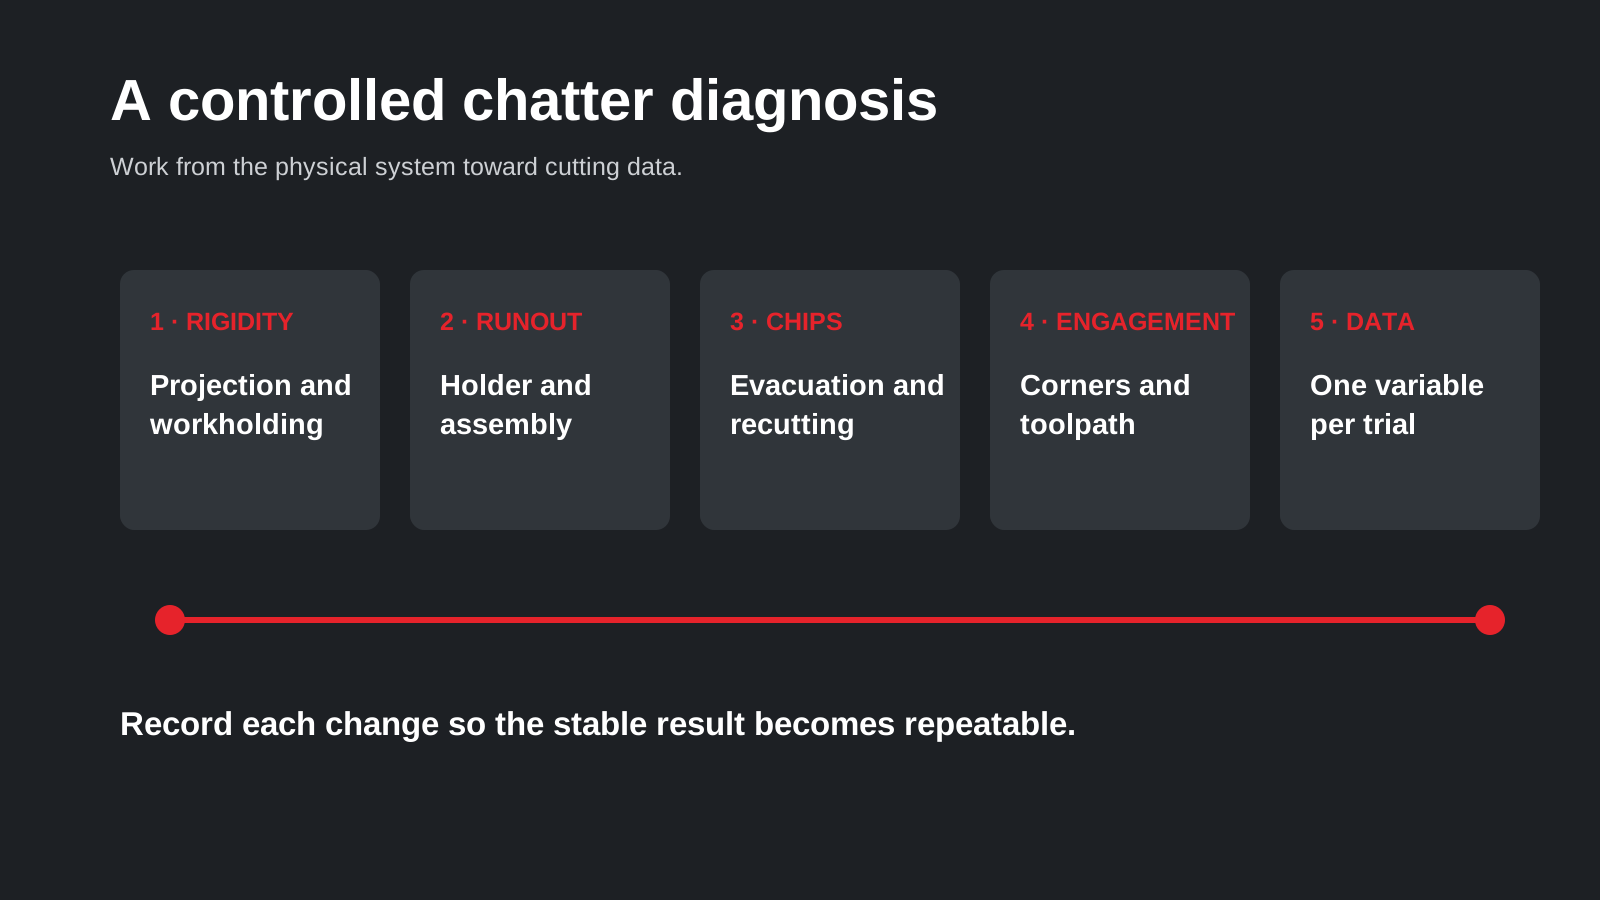
Una orden de solución de problemas repetible
- Para e inspecciona los bordes de corte y la superficie mecanizada.
- Proyección de herramientas de grabación, soporte, collet, control de funcionamiento y mantenimiento de la obra.
- Acortar la proyección o mejorar el soporte si es posible.
- Confirme la evacuación del chip y elimine el recortado.
- Localice los picos de compromiso en el toolpath.
- Reducir el compromiso radial o axial cuando corresponda.
- Cambiar una velocidad o variable de alimentación utilizando datos de herramientas verificados.
- Documente el resultado estable para la orden de repetición.
Para la selección de herramientas, compare larga duración 4-flute molino final con el estándar más corto 4-flute molino de punta plana que puede acceder a la función.
Qué enviar para una revisión de chatter
Proporcionar material de pieza, diámetro de la herramienta, recuento de flauta, longitud de corte, proyección de soporte, soporte y collet, velocidad de husillo, alimentación, compromiso axial y radial, método refrigerante, captura de pantalla de toolpath y fotos de la herramienta desgastada. Un vídeo corto con sonido también puede ayudar a localizar cuando la vibración comienza.
Vextrex puede revisar la configuración y comparar las geometrías de herramientas prácticas. Cualquier valor de corte propuesto debe estar vinculado a la herramienta seleccionada exacta y confirmado contra los límites de máquina y proceso.
Requisitos de acceso separados del hábito
Muchas configuraciones utilizan una herramienta larga porque el trabajo anterior usó uno, no porque la característica actual lo requiere. Marca la obstrucción real en el dibujo y calcula la limpieza y proyección mínima del cuello. Una herramienta estándar más corta para las regiones abiertas más una herramienta de larga extensión sólo para la región obstruida puede ser más estable que forzar una herramienta para completar toda la parte.
Crear un registro de prueba repetible
Dar cada prueba una línea única que contiene el código de herramientas, proyección medida, montaje de soporte, offset de trabajo, datos de corte y resultado. Añadir una fotografía de la superficie en el mismo ángulo de iluminación. Esto convierte la corrección de chatter en desarrollo de procesos controlados y evita que un entorno exitoso desaparezca en la próxima configuración.
Preguntas frecuentes
¿Debo reducir la velocidad de husillo primero?
No automáticamente. Revisar la proyección, condición de soporte, mantenimiento, compromiso y evacuación de chips primero, luego cambiar una variable de corte a la vez.
¿Una longitud de flauta más larga resuelve un problema de alcance profundo?
No necesariamente. Usar sólo la longitud de corte requerida y distinguir la longitud de la flauta del alcance por lo que no se añade flexibilidad innecesaria.
¿Puede correr por chatter?
Sí. La herramienta, collet, soporte, tapiz de husillo y limpieza de montaje puede contribuir a la carga desactivada y desigual.
¿Puede un chatter poner trabajo en cada máquina?
No. La estabilidad pertenece al sistema completo de piezas de soporte de herramientas.
Referencia del fabricante
Utilice las recomendaciones del fabricante para el producto exacto y valide los cambios dentro de los límites de máquina, soporte y mano de obra.
Qué no hacer cuando el chatter comienza
Evite extender una herramienta estándar más lejos sin revisar la configuración prevista, ralentizar el alimento hasta que el borde se frote, o cambiar la velocidad, el pienso y el compromiso en un solo ensayo. Cada acceso directo puede ocultar el problema original y hacer el siguiente resultado más difícil de interpretar.
También se distingue el acceso de la característica del hábito. Marca la obstrucción real en el dibujo y determina la limpieza mínima del cuello y la proyección. Una herramienta corta para regiones abiertas más una herramienta de larga extensión sólo para la región obstruida puede ser más estable que forzar una herramienta extendida para terminar toda la parte.
Si la configuración no se puede hacer suficientemente rígida, revise el plan de proceso. El ruido persistente, el cambio de ondas superficiales o el repetido corte de esquina no son aceptables simplemente porque la parte todavía alcanza tamaño nominal.
¿Necesita ayuda para confirmar la especificación exacta de la herramienta?
Enviar el código modelo, fotos de herramientas claras, material de pieza y tarea de mecanizado. Revisaremos la compatibilidad y los detalles de la aplicación antes de confirmar las opciones disponibles, precio y tiempo de entrega.