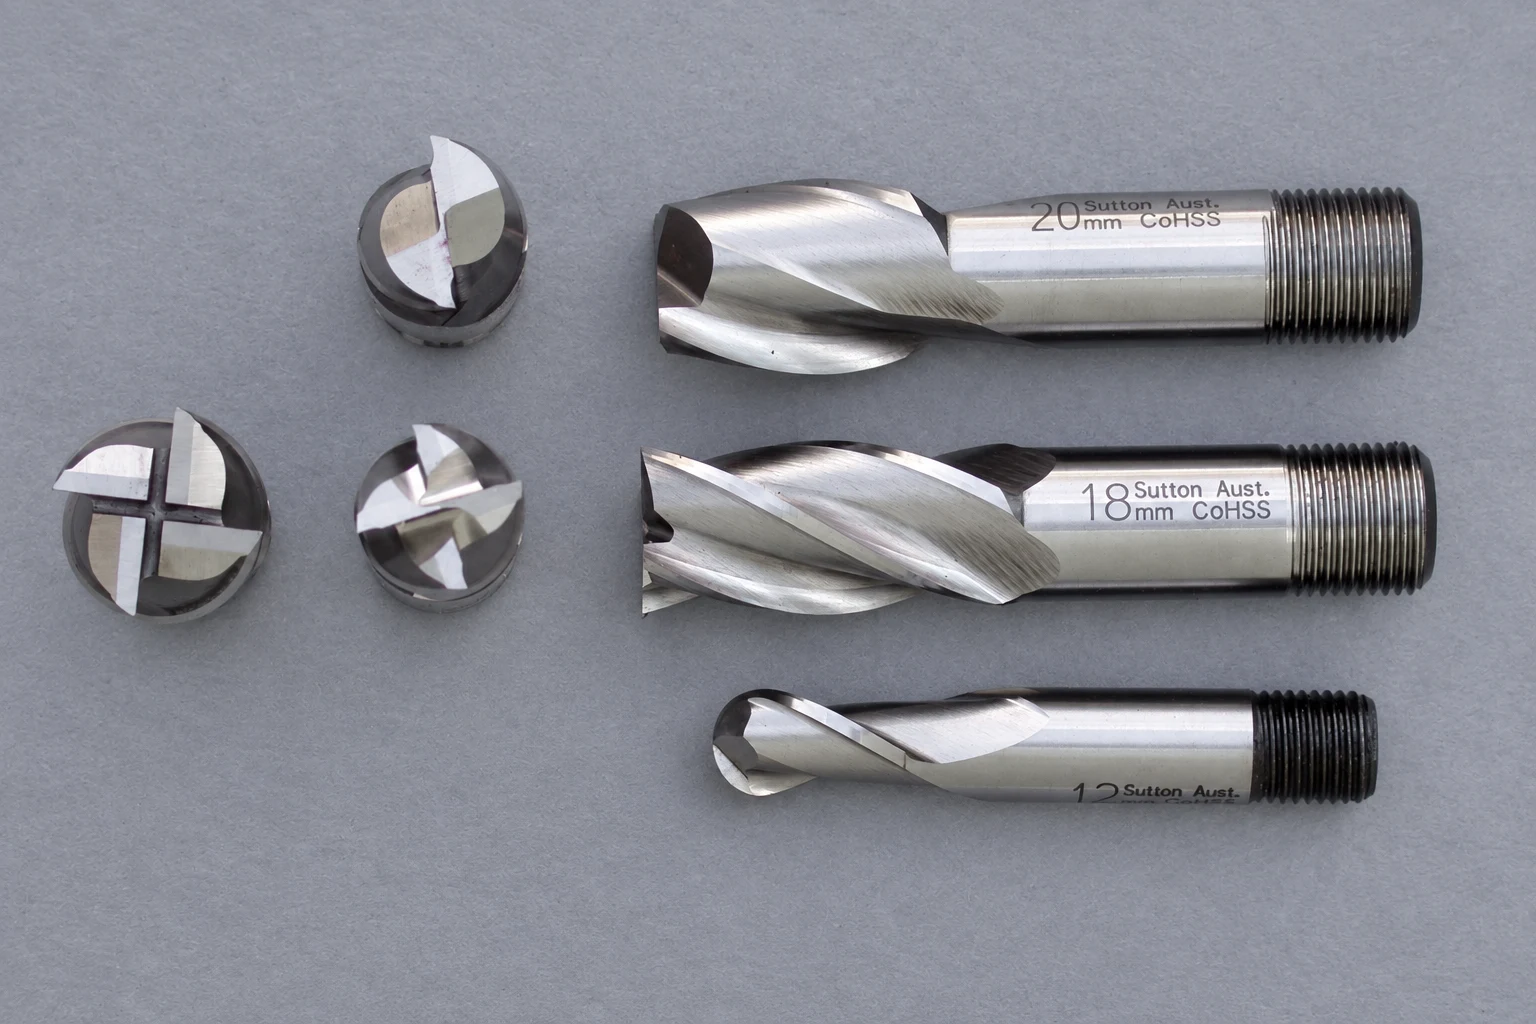

Câu trả lời nhanh: Ít sáo tạo thêm chỗ cho chip; nhiều cây sáo có thể thêm lõi và cạnh cắt
Dùng 2 hay 3 Cây sáo khi con chip di tản là lực chính, đặc biệt là trong cắt giảm toàn diện và nhiều ứng dụng không có trọng lượng. bốn cây sáo cung cấp một sự cân bằng chung cho cối xay tổng quát. sáu cây sáo có thể hỗ trợ hiệu quả của việc hoàn thành ánh sáng-ra-dication hoặc cao chức năng cối xay trong điều kiện ổn định.
Đây là những chỉ dẫn bắt đầu, không phải quy tắc.
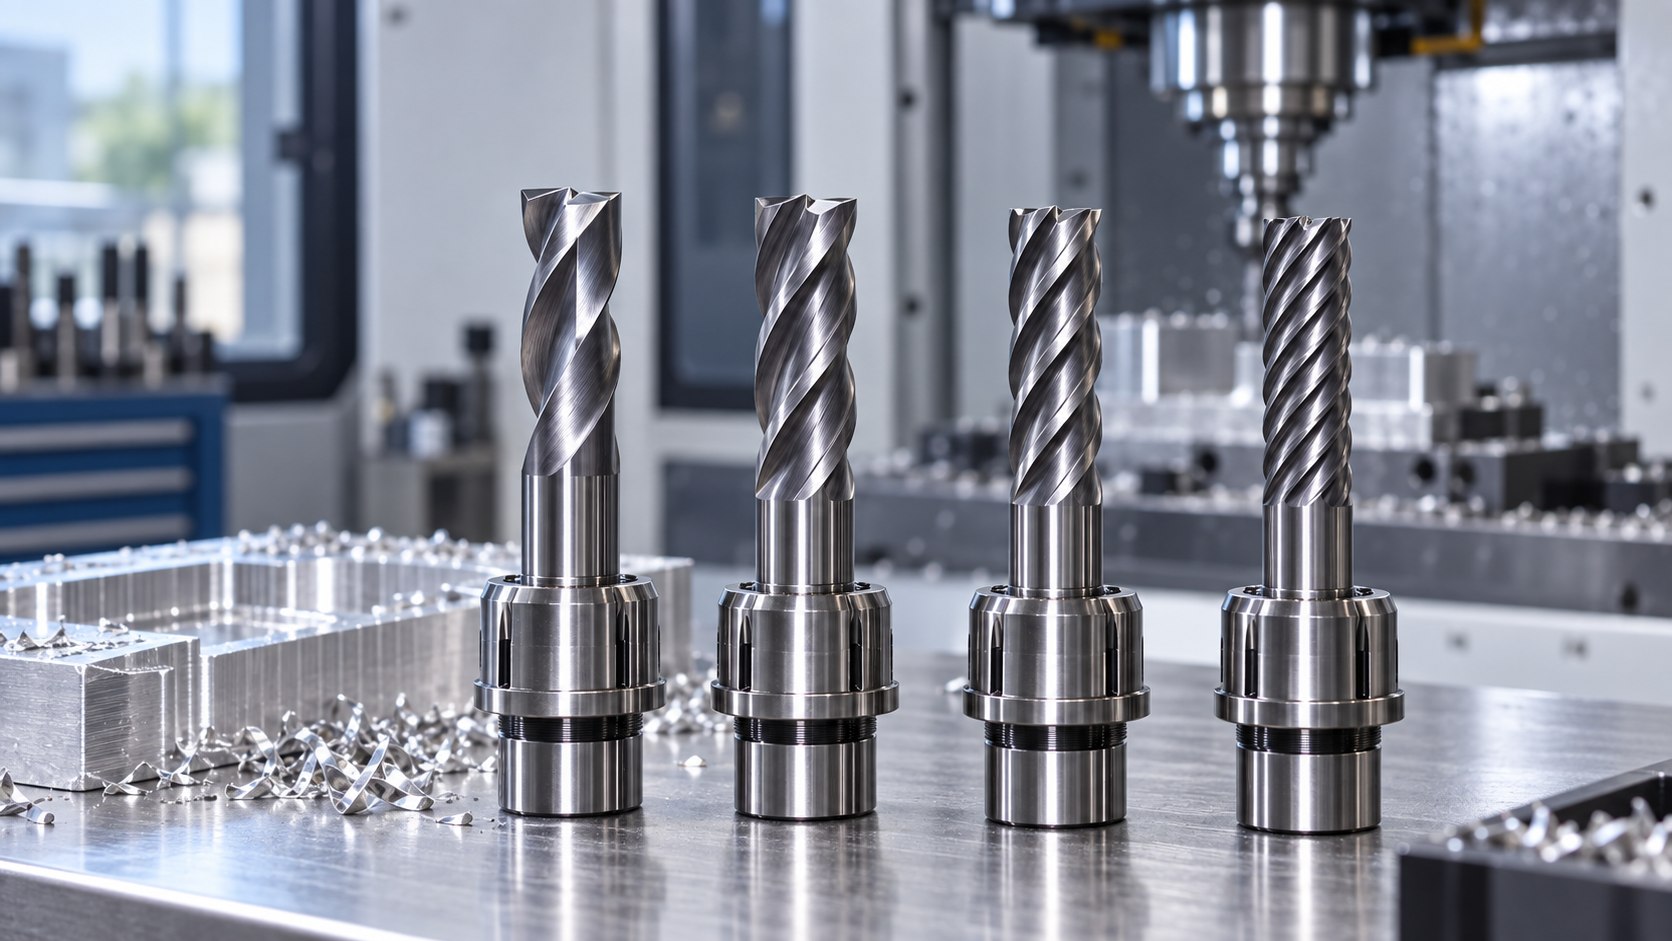
Trao đổi hình học cơ bản
Để có thêm đường kính và thiết kế tương tự, cần thêm sáo thường làm tăng phần cốt lõi và làm giảm mỗi thung lũng sáo.
Số cạnh cắt cũng ảnh hưởng đến tốc độ dinh dưỡng. Truyền dữ liệu Milling liên quan đến việc cho ăn trên răng, số lượng răng hiệu quả và tốc độ trục chính. Việc thêm những cây sáo có thể nuôi dưỡng một cách lập trình khi độ dày và hạn chế máy tính vẫn còn hợp lệ, nhưng nó cũng đặt nhiều cạnh hơn vào việc cắt và có thể tăng nhu cầu năng lượng.
| Flutes | Khoảng trống chip tương đối | lõi tương đối | Bắt đầu chung |
|---|---|---|---|
| 2 | Cao | Dưới | Name |
| 3 | Cao | Gia công bán tinh | Sự cân bằng không cần thiết của việc sơ tán và cung cấp thức ăn |
| 4 | Gia công bán tinh | Vừa mới lên cao | Chung xay khi hình học trùng với vật liệu |
| 6 | Dưới | Cao hơn | Kích thước ánh sáng và chiến lược hoàn thành |
Khi 2-flute Cuối cùng cối xay làm cho ý nghĩa
khe cắm nhanh và âm lượng chip lớn
Lấp lánh nhiều công cụ với vật liệu và cung cấp cho chip ít đường thoát. một hình học hai cánh mở có thể giảm rủi ro đóng gói. điều này đặc biệt hữu ích khi mảnh làm việc sản xuất các chip dài hoặc lớn.
Đường kính nhỏ
Với đường kính nhỏ, thung lũng sáo trở nên hẹp về thể chất. một số cây sáo thấp có thể bảo tồn không gian di tản có thể sử dụng. thương mại là một lõi nhỏ hơn và ít cắt đính hôn, do đó, chạy ra và làm lệch hướng vẫn còn quan trọng.
Không tự động đánh dấu hai cây sáo bằng nhôm
Hai cây sáo là loại sáo thông dụng trong nhôm, nhưng một cạnh kém bóng loáng hoặc không tốt có thể xây dựng vật liệu.
Tại sao 3-flute công cụ là phổ biến trong nhôm
Ba cây sáo thường cung cấp một mặt đất hữu ích ở giữa: cắt cạnh hơn một công cụ hai cánh trong khi giữ nhiều không gian chip hơn nhiều thiết kế bốn cánh. Điều này có thể hỗ trợ hiệu quả bên cối xay và túi trong các hợp kim không hấp dẫn khi các hình thức sáo được thiết kế cho họ.
Tuy nhiên, “3 Chỉ sáo thì không chứng minh rằng một công cụ dùng để làm nhôm. Hãy kiểm tra xem sản phẩm này có cạnh nhọn thích hợp, đánh bóng hoặc bề mặt cào, thiết kế cắt giữa, với tới và xử lý bề mặt. Xem bề mặt có tốt không. 3-flute Kết thúc máy xay nhôm Cho cấp độ mô hình.
Thật là... 4-flute Cuối cùng cối xay làm tốt
Chung xay và hoàn thành
Four-flute tools are widely used because they can balance core support, chip space and edge count. In steels and many general applications, that balance is a practical starting point when the selected geometry and coating match the material.
Tinh hoàn là có thể với thiết kế đúng
A four-flute tool can machine aluminum. The real question is whether the flute valleys, edge finish, engagement and coolant strategy prevent chip packing and adhesion. A dedicated four-flute aluminum design can behave very differently from a general-purpose four-flute tool. Read the detailed 4-flute Hướng dẫn chọn nhôm.
Làm việc nhà đòi hỏi nhiều hơn là phải xay bên cạnh
Công cụ tương tự có thể thực hiện tốt tại một bước nhảy nhẹ nhưng gói chip trong một khe đầy đủ. Hãy cho biết thao tác khi yêu cầu tham số hoặc thay thế.
Nơi một 6-flute Cuối cùng thì cối xay cũng kiếm được chỗ của nó.
Một công cụ có số lượng cao có thể cung cấp một lõi mạnh mẽ hơn và nhiều hơn nữa cắt đính hôn. nó thường được áp dụng trong kết thúc ổn định hoặc độ sáng cao độ phương tiện với sự tham gia hạn chế radicial, nơi mà mỗi cây sáo loại bỏ một chip kiểm soát và không gian không bị tiêu thụ bởi một cắt cắt toàn bộ dây.
Sáu cây sáo không phải là đường tắt để tăng gấp đôi nguồn cấp dữ liệu. Xác nhận:
- Sự giao tiếp và giao tiếp vòng cung;
- Độ dày chip sau hiệu ứng mỏng;
- năng lượng trục chính sẵn sàng và khả năng cung cấp dữ liệu;
- Người chủ chạy ra và tiếp cận công cụ;
- một góc đính hôn trong ngoại vi nội bộ;
- Không khí hay nước làm mát.
Nếu đường ống dẫn dụng cụ đột nhiên gia tăng sự gắn bó trong góc, số lượng sáo cao có thể đặt quá nhiều cạnh dưới trọng tải. CAM Kiểm soát phương tiện là một phần của quyết định quá sức.
Cho ăn, đính hôn và di tản chip phải đồng ý
Người ta thường tính toán tốc độ ăn trong cối xay từ răng, số lượng răng hiệu quả và tốc độ trục chính.
| Biến | Tại sao quan trọng? | Câu hỏi để trả lời |
|---|---|---|
| Sự đính hôn có độ sáng | Name | cắt toàn bộ khe cắm, bên thông thường hay đường chuyển động? |
| Độ sâu Axial | Thay đổi khoảng cách liên lạc với sáo | Có bao nhiêu cạnh cắt? |
| Đến | Thay đổi cứng nhắc và nhạy cảm trò chuyện | Chiều dài của khuôn mặt chủ là bao nhiêu? |
| Chạy | Tạo cây sáo không bình đẳng | Có một cạnh nào mang hầu hết con chip không? |
| Làm mát hay không khí | Bỏ thẻ ra khỏi vết cắt | Việc giao hàng có đạt đến mức độ thổi sáo không? |
Danh sách phần chọn và trích dẫn
- làm việc đơn giản và cứng rắn;
- Đang cắm, bỏ túi, phân tích hay hoàn thành thao tác;
- Đường kính công cụ, độ dài cắt, cổ và đạt;
- đính hôn qua lăng kính và cánh tay;
- Kiểu người giữ và đo ra khi có thể;
- Tốc độ trục chính, sức mạnh và chất làm mát hoặc không khí;
- Số lượng sáo hiện tại, chế độ thất bại và mục tiêu hoàn thành.
ôn lại 4-flute Những cối xay bằng phẳng và lâu 4-flute Cuối cối xay Chỉ sau khi xác nhận chiến dịch này phù hợp với hình học của họ.
Thường xuyên đặt câu hỏi
Là một 4-flute Nhà máy thép thôi à?
Không, bốn hình học được hiến dâng có thể làm bằng nhôm, nhưng không gian chip, cạnh hoàn thành và đính hôn phải phù hợp với ứng dụng.
Có phải ngày càng nhiều sáo luôn luôn nhanh hơn không?
Không, càng nhiều cạnh tích lũy tiềm năng chỉ khi con chip di tản, năng lượng, sự cứng rắn và sự gắn kết được kiểm soát.
Số lượng sáo nào là tốt nhất cho việc cắm đầu đầy đủ?
Một số ống sáo thấp hơn thường dễ dàng hơn để di tản trong các vật liệu có tầng dài, nhưng các công cụ chính xác hình học và đường kính vẫn còn quan trọng.
Việc đếm cây sáo có quyết định góc xoắn ốc không?
Không, số lượng lưu thông và góc xoắn ốc là những biến số hình học riêng biệt.
Tham khảo nhà sản xuất
Cần giúp xác nhận chính xác công cụ cụ không?
Gửi mã số mô hình, ảnh công cụ rõ ràng, vật liệu làm việc và công việc gia công. Chúng tôi sẽ xem lại các chi tiết tương thích và ứng dụng trước khi xác nhận các lựa chọn, giá cả và thời gian dẫn đầu.