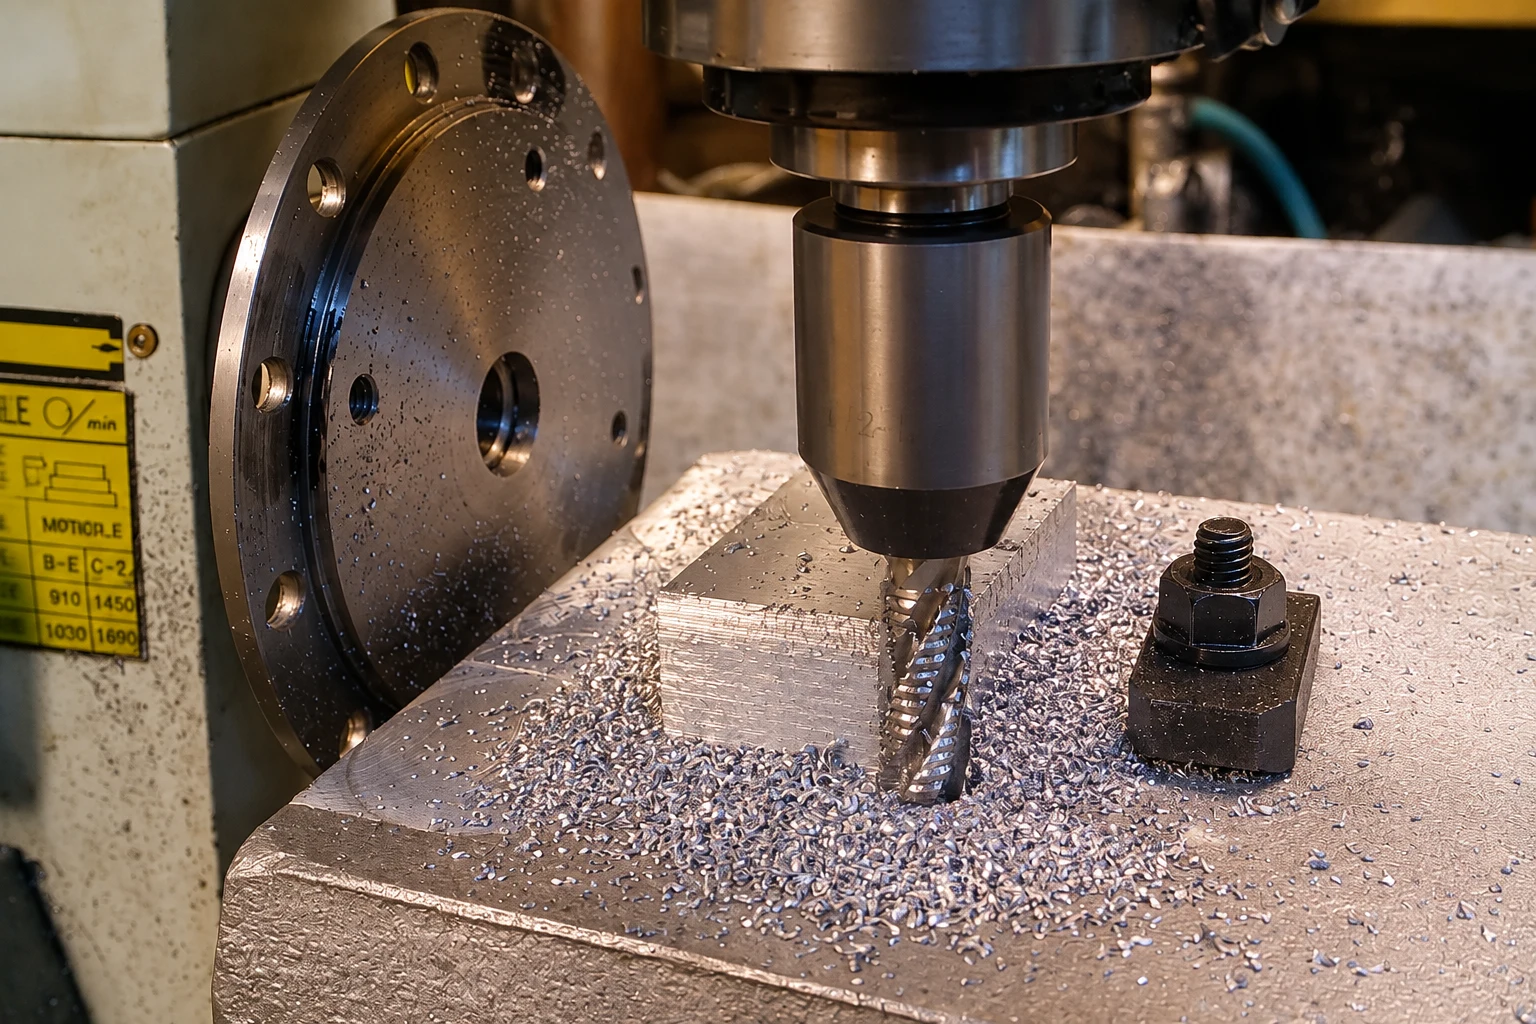

คําตอบด่วน: ย่อลงและทําให้ระบบแข็งขึ้น ก่อนที่จะไล่ตามการตั้งค่า
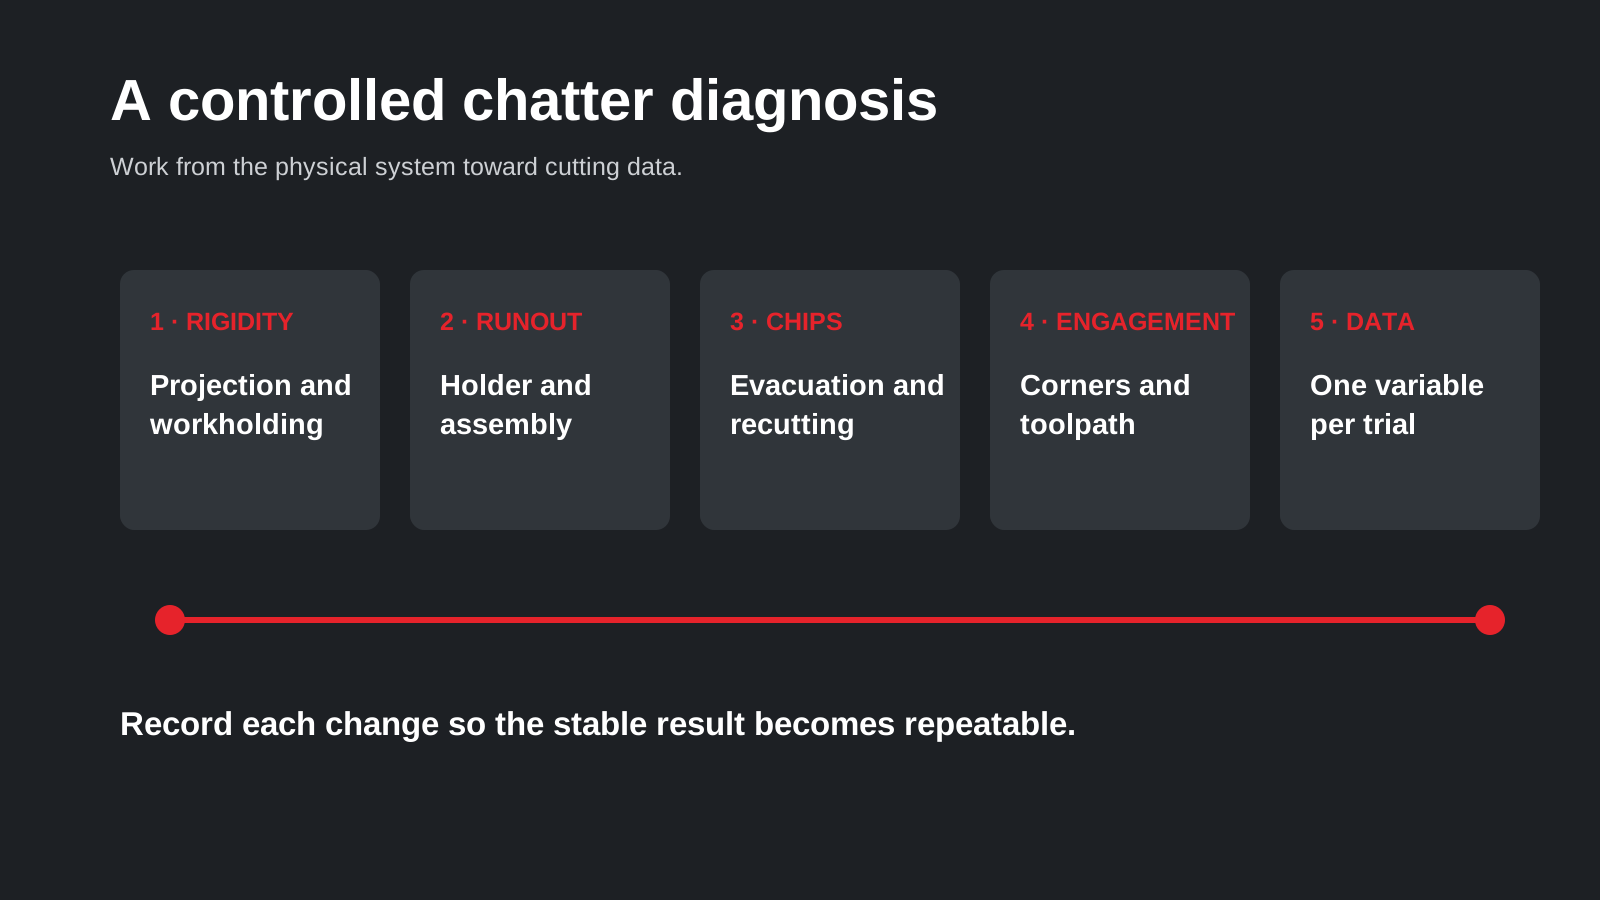
Long-reach end Mill celling เป็นปัญหาของระบบ ไม่เพียงแค่ปัญหาความเร็ว เริ่มต้นจากการประมาณการของเครื่องมือที่สั้นที่สุดที่เป็นไปได้ การถือที่สะอาดและเหมาะสมถือถืองานแข็งและเส้นทางเครื่องมือที่หลีกเลี่ยงการหมั้นอย่างฉับพลัน จากนั้นเปลี่ยนตัวแปรหนึ่งในเวลา ในขณะที่บันทึกผลลัพธ์
อย่า ตอบ โต้ การ สั่น สะเทือน ทุก อย่าง โดย เพียง แต่ ลด การ รับ ประทาน.
ทําไมนานถึงการเปลี่ยนแปลงการตัดระบบ
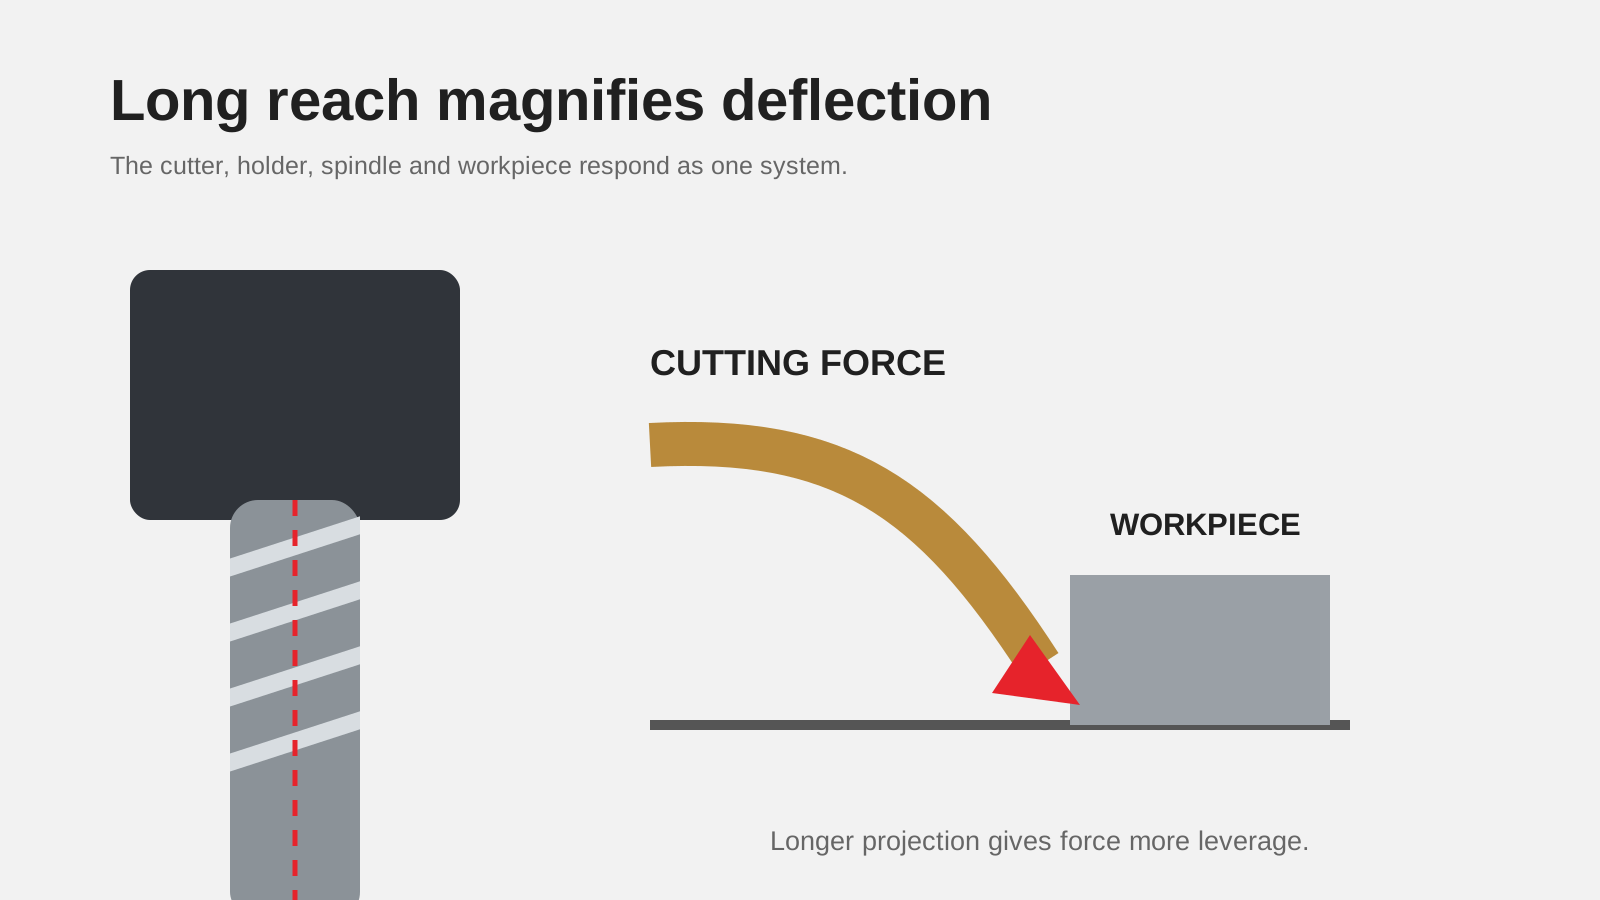
การตัดขอบจะถูกโหลดเมื่อสิ้นสุดการวางจําหน่ายเครื่องมือ การประมาณการเพิ่มขึ้นทําให้แรงตัดอํานาจมากขึ้น และลดความแข็งของระบบ เครื่องทํางาน, แกนหมุน, แกนหมุน, แผง, และเครื่องมือต่าง ๆ
การเอื้อมไม่ถึงไม่เหมือนความยาวของขลุ่ย
การระบุวิธีขยายเครื่องมือถึงคุณสมบัติ การขยายความยาวความเข้มของความยาวความลึกแบบพอดี การระบุทั้งความยาวที่ยาวมากกว่าความจําเป็น จะทําการเอาความแข็งออกโดยไม่เพิ่มความจุที่มีประโยชน์ เครื่องมือลดรอยหยักอาจช่วยปรับการลดความยาวที่สั้นลงได้ ไม่ว่ามันจะเหมาะสมหรือไม่
อนุภาคสามารถคงตัวได้
เมื่อการสั่นของฟันซี่หนึ่งที่เหลือแล้ว จะเปลี่ยนการโหลดบนฟันถัดไป การสั่นจะเสริมตัวได้
วิเคราะห์ อาการ ก่อน ปรับ ตัว โปรแกรม
ระบุว่าเสียงพูดเริ่มต้นที่ไหน
บันทึกว่าเครื่องหมายปรากฏระหว่างรายการ, ตัดตรงผนัง, มุม, ชั้นผ่านหรือทางออก การหมั้นแบบมุมสามารถเพิ่มจํานวน ฟันในการตัดและเพิ่มกําลังทันที ปัญหาที่แยกเป็นขอบเขตเดียวไปยังเครื่องมือหรือชิ้นงานท้องถิ่นแข็งกว่าความล้มเหลวของเครื่องมือสากล
แสดงความถี่และทิศทางของเครื่องหมาย
ถ้า เป็น ไป ได้ ให้ เปรียบ เทียบ การ ตัด แบบ เพลา มือ แบบ อื่น เพื่อ ดู ว่า เครื่อง มือ ต่าง กัน หรือ ไม่
Check เครื่องมือก่อนที่จะใช้ใหม่อีกครั้ง
การ กระตุก, การ สวม เสื้อ ผ้า ไม่ เสมอ ต้น เสมอ ปลาย, ฟลุต ที่ อัด แน่น หรือ มุม ที่ ได้ รับ ความ เสีย หาย อาจ ทํา ให้ เกิด การ สั่น สะเทือน แม้ แต่ หลัง จาก เอา สาเหตุ แรก ออก แล้ว.
เช็คความต่อเนื่องด้วยค่าสูงสุดที่ใช้ได้
ใช้ overhang ที่สั้นที่สุดที่ล้างคุณสมบัติ
Kennametal แสดงรายการเครื่องมือที่สั้นกว่าและยืดหยุ่นในขั้นตอนแรกที่ดีกว่าสําหรับการปรับปรุงความมั่นคง การวัดการฉายจากหน้าของผู้ถือไปยังเคล็ดลับเครื่องมือและบันทึกด้วยการตั้งค่า อย่า clamp on Flips หรือ Radi ทรานซิชัน
ผู้ ถือ การ ทบทวน, สภาพ เปราะ บาง และ การ ประชุม ใหญ่
ล้างขอบแกนหมุน, ตัวจับ, หมึกและเครื่องมือ พื้นผิวที่เน้นสําหรับความไม่พอใจหรือความเสียหาย ยืนยันว่ารูปแบบตัวจับนี้เหมาะกับความเร็ว, การเข้าถึง และการดําเนินการ ผู้ถือสมดุลช่วย แต่สมดุลไม่ได้แก้ไขการไหล, การปนเปื้อน หรือการล็อคที่ยากจน
เสริม กําลัง คน งาน
การ เปลี่ยน แปลง แบบ ใหม่ นี้ จะ ทํา ให้ งาน ที่ ทํา อยู่ นั้น แข็ง แรง ขึ้น ได้ ดี กว่า การ เปลี่ยน แปลง โรง โม่.
ควบคุมการมีส่วนร่วมและเส้นทางเครื่องมือ
หลีกเลี่ยงการโหลดแบบกะทันหัน
เมื่อ คน ตัด ไม้ เข้า ไป ใน มุม ภาย ใน การ หมั้น แบบ ผาด โผน ก็ จะ เพิ่ม ขึ้น อย่าง รวด เร็ว.
ลด น้ํา หนัก โดย ไม่ ต้อง ถู
การ หด ตัว ของ ฟัน จะ ทํา ให้ แรง ลด ลง ซึ่ง แตก ต่าง จาก การ ลด น้ํา หนัก ต่อ ฟัน แต่ ละ ซี่.
ใช้เครื่องมือที่ใหญ่หรือแข็งแรงกว่าที่อนุญาตให้เข้า
เส้น ผ่า ศูนย์กลาง ที่ ใหญ่ กว่า หรือ ส่วน แกน กลาง สามารถ ปรับ ปรุง ความ แข็ง ได้ แต่ เฉพาะ แต่ ถ้า ลักษณะ, แกน ยึด, และ รัศมี มุม ของ แกน หมุน ให้ ดี ขึ้น.
ปรับแก้วิธีการตัดข้อมูล
เปลี่ยนตัวแปรหนึ่งตัวต่อหนึ่งการทดลอง
การ เปลี่ยน แปลง ความ เร็ว ที่ ควบคุม ได้ อาจ ทํา ให้ มี ความ มั่นคง มาก ขึ้น การ หมั้น ที่ ควบคุม ได้ อาจ ช่วย ลด การ ขับ ออก นอก ระบบ ได้
ไม่ต้องลงแจ้งจํานวนเปอร์เซ็นต์ที่ลดลงทั่วไป
การ เปลี่ยน แปลง ที่ ถูก ต้อง ขึ้น อยู่ กับ เส้น ผ่า ศูนย์กลาง ของ เครื่อง มือ, การ นับ ปี่, การ ยึด, การ ปั่น ด้าย, วัสดุ และ การ หมั้น.
เครื่องเฝ้ายามและตัวควบคุม
อย่า ทํา เกิน ความ เร็ว สูง สุด โดย ล็อก หรือ จํากัด ความ สมดุล เพื่อ จะ หลีก เลี่ยง การ พูด ติด อ่าง.
ลําดับปัญหาซ้ําได้
- หยุดและตรวจสอบขอบตัดและพื้นผิวเครื่องจักร
- บันทึกการฉายภาพเครื่องมือ, ผู้ถือ, คอเล็ต, การตรวจสอบการทํางานและการถือครอง
- การคาดการณ์สั้น ๆ หรือการปรับปรุงการสนับสนุนถ้าเป็นไปได้
- ยืนยันการอพยพชิปและกําจัดการประมวลผล
- การจับมัดทําให้เกิดรอยแหลมที่ทางเดินเครื่องมือ
- ลด การ หมั้น ที่ ดี ที่ สุด หรือ ด้วย แรง กระตุ้น ที่ เหมาะ สม.
- เปลี่ยนค่าความเร็วหรือค่าอาหารหนึ่งค่า โดยใช้ข้อมูลเครื่องมือตรวจสอบ
- บันทึกผลความเสถียรสําหรับลําดับซ้ํา
สําหรับการเลือกเครื่องมือเปรียบเทียบ ยาว-ช้า 4-flute เครื่องมือเขียนท้าย ด้วยมาตรฐานที่สั้นที่สุด 4-flute โรงงานสําหรับปิด ที่เข้าถึงคุณสมบัติได้
จะส่งอะไรไปวิจารณ์
วี ดิ ทัศน์ สั้น ๆ ที่ มี เสียง สามารถ ช่วย หา ได้ เมื่อ เริ่ม มี การ สั่น สะเทือน.
Vextrex การ ตัด ค่า ใด ๆ ที่ เสนอ จะ ต้อง ถูก เชื่อม เข้า กับ เครื่อง มือ ที่ ได้ รับ การ เลือก อย่าง ถูก ต้อง และ ต้อง ยืน ยัน ว่า ใช้ กับ เครื่องจักร และ ขีด จํากัด ของ กระบวนการ.
แยกความต้องการการเข้าใช้ออกจากนิสัย
หลายการตั้งค่าจะใช้เครื่องมือยาว เนื่องจากงานก่อนหน้าที่ใช้ ไม่ใช่เพราะคุณสมบัติปัจจุบันนั้นต้องการทํา เครื่องหมายที่ขัดขวางการวาดจริง ๆ และคํานวณค่าความทับซ้อนของคอ และคํานวณค่าโปรเจคเตอร์
สร้างบันทึกการทดลองซ้ําได้
ให้แต่ละการทดสอบบรรทัดที่ไม่ซ้ํากันที่มีรหัสเครื่องมือ, การวัดการประกอบ, การปรับค่าการทํางาน การตัดข้อมูลและผล เพิ่มภาพของพื้นผิวที่มุมแสงเดียวกัน นี้เปลี่ยนการแก้ไขคําคมในกระบวนการควบคุม และป้องกันการสิ้นสุดที่ประสบความสําเร็จจากการหายไปที่การตั้งค่าถัดไป
คํา ถาม ที่ ถาม บ่อย ๆ
ฉันควรจะลดความเร็วแกนก่อนไหม
ไม่ได้อัตโนมัติ โปรดตรวจสอบการฉายภาพ, เงื่อนไขตัวถือ, การถือครอง, การหมั้นและการอพยพชิปก่อน จากนั้นเปลี่ยนตัวแปรหนึ่งตัวทีละตัว
ความยาวฟลุตที่ยาวกว่านี้ แก้ปัญหาการหายใจลึกได้หรือไม่
ไม่ จําเป็น ต้อง ทํา เช่น นั้น.
สามารถวิ่งออกเพราะการพูดคุย?
ใช่ เครื่อง มือ, เครื่อง มือ, เครื่อง ประปา, เครื่อง ทํา ความ สะอาด แบบ แกน หมุน และ การ ประกอบ ความ สะอาด สามารถ มี ส่วน ทํา ให้ เกิด การ ขน น้ํา ออก และ ไม่ สม่ําเสมอ.
ใครสามารถพูดคุยทําให้การทํางานกับทุกเครื่องจักร?
ไม่ ความเสมอภาคเป็นของ ระบบของเครื่องมือครบวงจร
อ้างอิงของผู้ผลิต
ใช้ผู้ผลิตแนะนําผลิตภัณฑ์ที่ถูกต้อง และการเปลี่ยนแปลงการตรวจสอบภายในเครื่อง, ถือและรักษาข้อจํากัดการทํางาน
จะทํายังไง เมื่อเสียงคุยเริ่ม
หลีก เลี่ยง การ เพิ่ม เครื่อง มือ มาตรฐาน ให้ ยาว ขึ้น โดย ไม่ ต้อง ตรวจ ดู สิ่ง ที่ ตั้ง ไว้, ลด น้ํา หนัก ให้ ช้า ลง, หรือ เปลี่ยน ความ เร็ว, ป้อน อาหาร และ หมั้น ใน การ ทดลอง ครั้ง เดียว.
แยกคุณสมบัติที่เข้าถึงได้จากนิสัย ทําเครื่องหมายการอุดตันจริง ๆ บนภาพวาด และระบุการล้างคอน้อยที่สุดและการทําโปรเจคชัน เครื่องมือสั้นสําหรับภูมิภาคที่เปิด
เสียง รบกวน, การ เปลี่ยน คลื่น บน ผิว น้ํา, หรือ การ บิด งอ มุม ซ้ํา ๆ นั้น ไม่ อาจ ยอม รับ ได้ เพียง เพราะ ส่วน ที่ ยัง คง มี ขนาด เท่า นั้น.
ต้องการความช่วยเหลือยืนยันความแม่นยําของเครื่องมือหรือไม่
ส่งโค้ดจําลอง, รูปเครื่องมือที่ชัดเจน, งานชิ้นงานและงานช่าง. เราจะทบทวนรายละเอียดความเข้ากันได้และนําไปใช้ก่อนที่จะยืนยันตัวเลือก, ราคาและเวลานํา.