
Respuesta rápida: la calculadora convierte las entradas verificadas; no las elige
Introduzca el diámetro de la perforación en milímetros, cortando la velocidad en metros por minuto y alimentando por revolución en milímetros por revolución. La calculadora devuelve la velocidad de la husillo y la velocidad de alimentación lineal. La velocidad de corte y la alimentación deben provenir de los datos actuales para el cuerpo, centro e inserción periférica, pieza de trabajo y configuración exacta.
Antes del corte de ensayo, compare el resultado con la velocidad de husillo, alimentación, potencia, refrigerante y límites de superación de herramientas. Un resultado matemáticamente correcto todavía puede ser inseguro para la máquina o inestable para la aplicación.
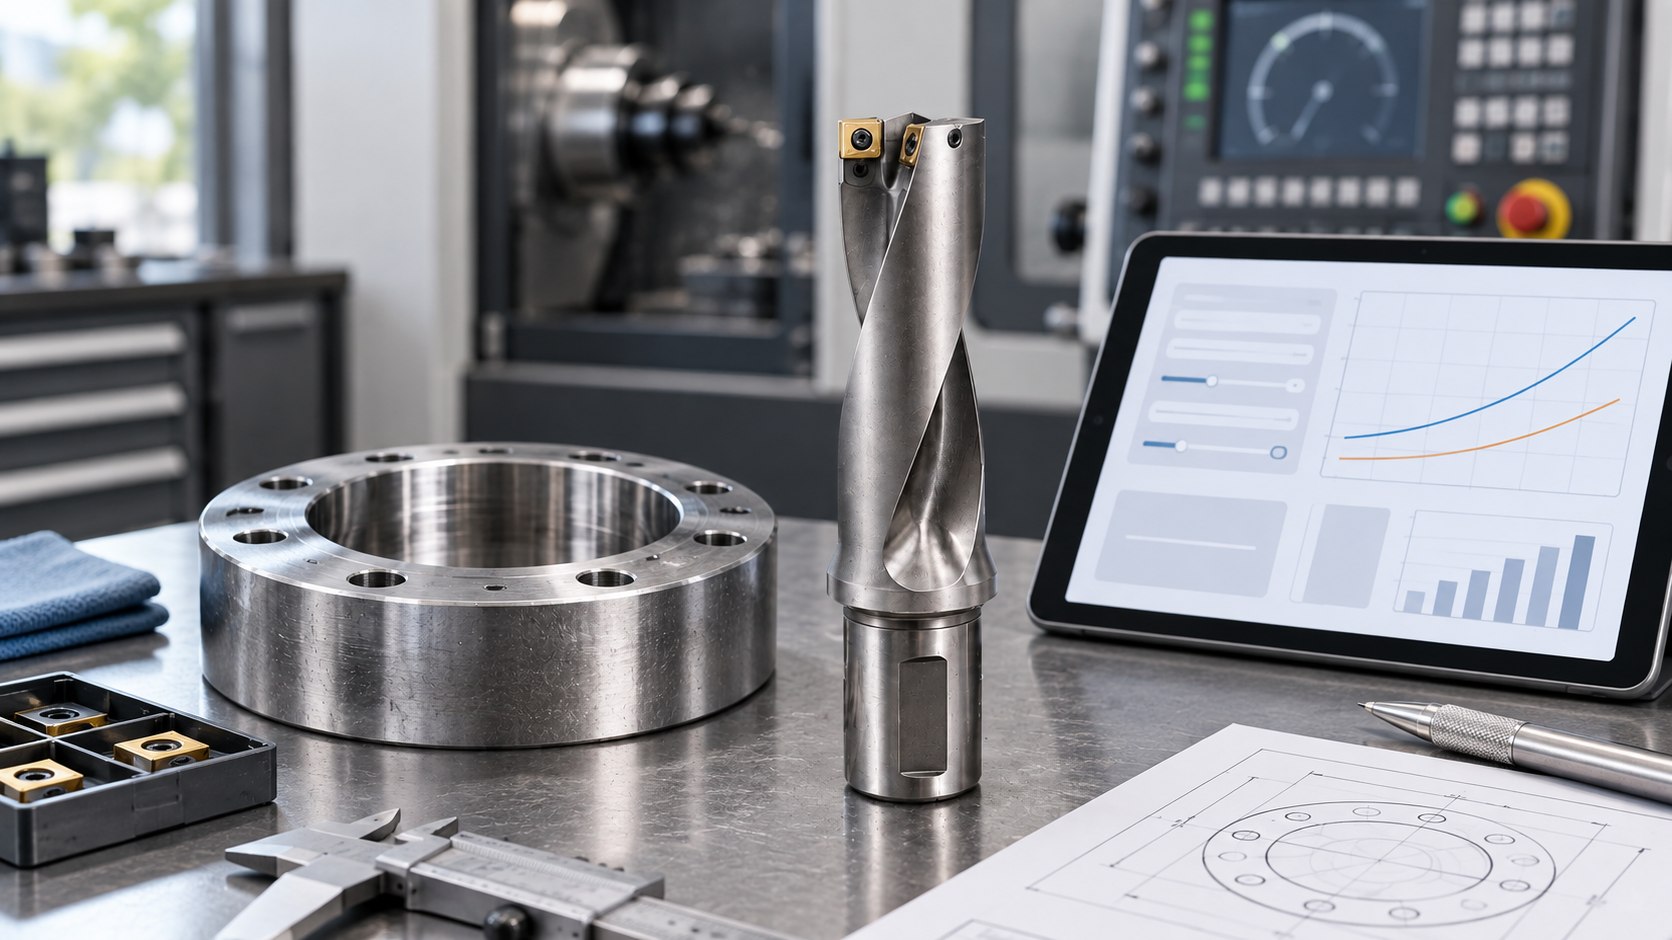
Calculadora de velocidad de husillo y tasa de alimentación
Esta herramienta utiliza unidades métricas. Convierte entradas verificadas y no recomienda cortar datos.
Fórmulas y unidades
Para cálculos de perforación métrica:
- Velocidad de giro: n = (vc × 1000) ÷ (π × Dc)
- Tasa de alimentación: vf = fn × n
| Signatura | Significado | Unidad métrica |
|---|---|---|
| Dc | Diámetro de perforación | mm |
| vc | Velocidad de corte | m/min |
| fn | Alimentación por revolución | mm/rev |
| n | Velocidad de giro | r/min |
| vf | Tasa de alimentación lineal | mm/min |
No entre los pies superficiales por minuto en el campo de velocidad de corte métrica o pulgadas en el campo de diámetro. Los errores de unidad pueden cambiar el resultado por un factor grande mientras que todavía produce un número de aspecto plausible.
Donde los valores de entrada deben venir de
Diámetro de perforación
Utilice el diámetro de corte nominal del cuerpo de perforación seleccionado, no el diámetro de la manivela o la marca piloto medida. Si un cuerpo ajustable o especial está involucrado, utilice su ajuste y dibujo aprobados.
Velocidad de corte
Utilice el rango de inicio del fabricante para el grado de inserción exacto, la geometría y la condición de pieza de trabajo. El centro y los insertos periféricos pueden experimentar diferentes condiciones de corte, por lo que los datos del sistema recomendados importan.
Alimentación por revolución
Utilice la definición de alimentación de perforación suministrada para el cuerpo seleccionado e insertos. No sustituya un pienso de fresado por diente o un valor de giro con el mismo símbolo de unidad.
Cuerpo e inserción que coincide
Antes de calcular, confirme el bolsillo, la inserción central, la inserción periférica, los tornillos y el tamaño del cuerpo. Guía de diámetro y profundidad U-drill y examen WCMX U-drill inserts, Inserciones de perforación SPMT y Herramientas de taladrado de carburo a nivel de modelo.
Ejemplo de conversión trabajado
Suponga una hoja de aplicación verificada proporciona un diámetro de taladro de 25 mm, velocidad de corte de 100 m/min y alimentación de 0.10 mm/rev.
- n = (100 × 1000) ÷ (π × 25) ≈ 1273 r/min;
- vf = 0.10 × 1273 ≈ 127 mm/min.
Este ejemplo demuestra la conversión de unidad solamente. No es una recomendación para cualquier material, inserción o máquina. Redondeada sólo después de calcular y permanecer dentro de los límites exactos de la máquina y herramienta.
Checks before the first trial hole
| Check | Por qué importa | Pruebas |
|---|---|---|
| Rango de husillo | La máquina debe mantener la velocidad calculada bajo carga | Especificación de la máquina y selección de la gama de engranajes |
| Potencia y par | Gran diámetro y alimentación pueden exceder la capacidad | Curva de potencia y cálculo del fabricante |
| Entrega refrigerante | Evacua los chips y controla la temperatura del borde | Presión, flujo y paso a través de las herramientas |
| Overhang y Runout | Afectar la estabilidad y la carga de inserción desigual | Longitud de Gauge y estado de montaje medido |
| Entrada y salida | Inclined, interrumpido o descomposición de superficies cambiar carga | Dibujo y secuencia de operación |
| Proporción porcentual | Agujeros más largos aumentan la dificultad de evacuación | Diámetro, profundidad y designación del cuerpo |
Qué inspeccionar cuando los valores calculados no funcionan bien
chips largos o empaquetados
Confirme material, chipbreaker, definición de alimentación, entrega refrigerante y estrategia de pecking o ciclo. Simplemente reducir el pienso puede crear chips más delgados y menos controlados en algunas aplicaciones.
La inserción periférica lleva primero
El inserto externo experimenta la velocidad de corte más alta. grado de revisión, condición de bolsillo, desfiladero y diámetro real, y comparar el patrón de desgaste con la guía de aplicación del fabricante.
chips de inserción del centro
Controle la condición de entrada, la colocación, la integridad central-pocket, la estabilidad de alimentación y las inclusiones materiales. Inspeccione si el cuerpo ha sido dañado por un fallo de inserción anterior.
El agujero es sobredimensionado o cónico
Ejecución de control, deflexión corporal, asientos de inserción, alineación de husillo, movimiento de piezas de trabajo y si se requiere una operación posterior aburrida o reconfortante para la tolerancia especificada.
Mantenga un registro de cálculo y prueba
- cuerpo de perforación y ambas designaciones de inserción;
- material, dureza, diámetro y profundidad;
- fuente de velocidad de corte y de entrada de alimentación;
- calculado y ordenado RPM y tasa de alimentación;
- presión de refrigerante o condición de entrega;
- forma de chip, carga de husillo, tamaño de agujero y resultado de superficie;
- usar después de un número controlado de agujeros.
Este registro convierte un resultado de calculadora en un proceso trazable y hace que las órdenes de repetición o comparaciones de proveedores sean más significativas.
Preguntas frecuentes
¿Esta calculadora recomienda una velocidad de corte?
No. Sólo convierte la velocidad verificada y los valores de alimentación que ingresa.
¿Puede un valor cubrir cada inserción WCMX o SPMT?
No. Geometría, grado, cuerpo, diámetro y pieza de trabajo cambian el rango utilizable.
¿Debería introducir el resultado calculado directamente a un valor total?
Comprobar la máquina, la potencia, refrigerante y los límites de la herramienta primero, luego validar con un ensayo controlado.
¿Por qué dos calculadoras pueden dar respuestas diferentes?
Pueden usar diferentes unidades, redondear o alimentar definiciones. Confirme cada unidad y símbolo antes de comparar resultados.
Referencia de fórmula
¿Necesita ayuda para confirmar la especificación exacta de la herramienta?
Enviar el código modelo, fotos de herramientas claras, material de pieza y tarea de mecanizado. Revisaremos la compatibilidad y los detalles de la aplicación antes de confirmar las opciones disponibles, precio y tiempo de entrega.