
Respuesta rápida: selección de diámetro y profundidad juntos
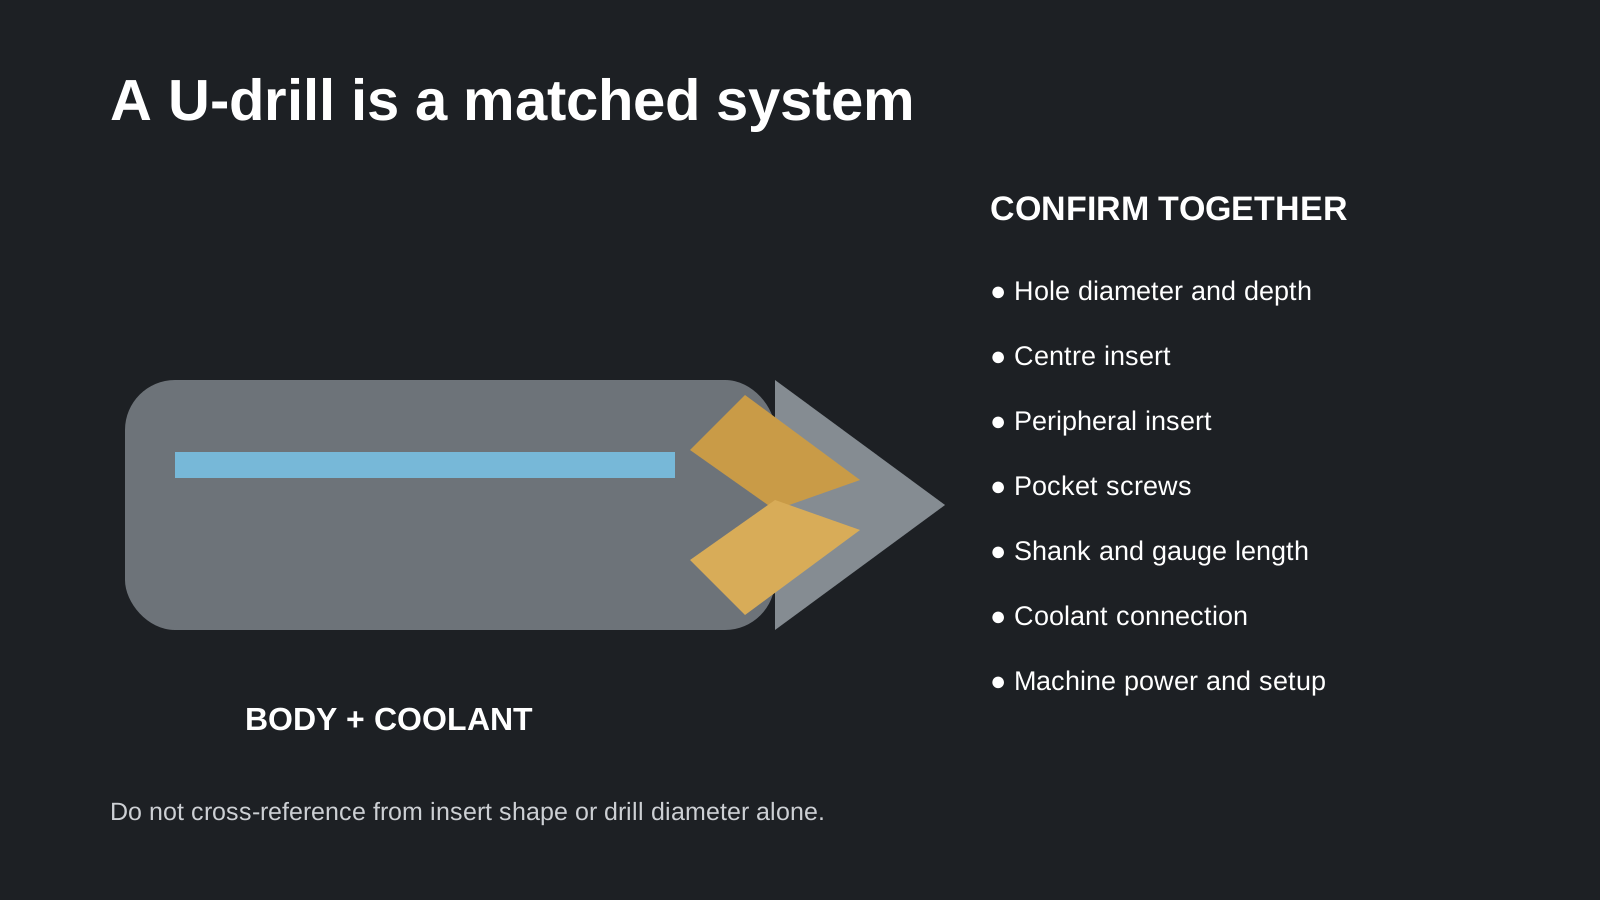
Un U-drill no se selecciona solo por diámetro del agujero. Define el diámetro del agujero terminado y la profundidad requerida, convierte la profundidad a una relación de diámetro como 2×D, 3×D o 5×D, luego confirma la longitud del cuerpo, el bolsillo de inserción, la paja, el suministro de refrigerante y la capacidad de la máquina. El mismo diámetro nominal puede estar disponible en más de una serie de profundidad.
Los rangos publicados son específicos para la familia de productos. Por ejemplo, Sandvik CoroDrill 880 listas de documentación 12–63.50 mm para una gama de referencia y opciones de profundidad de 2×D a 5×D bajo límites de configuración declarados. No trate esos valores como dimensiones universales para cada U-drill.
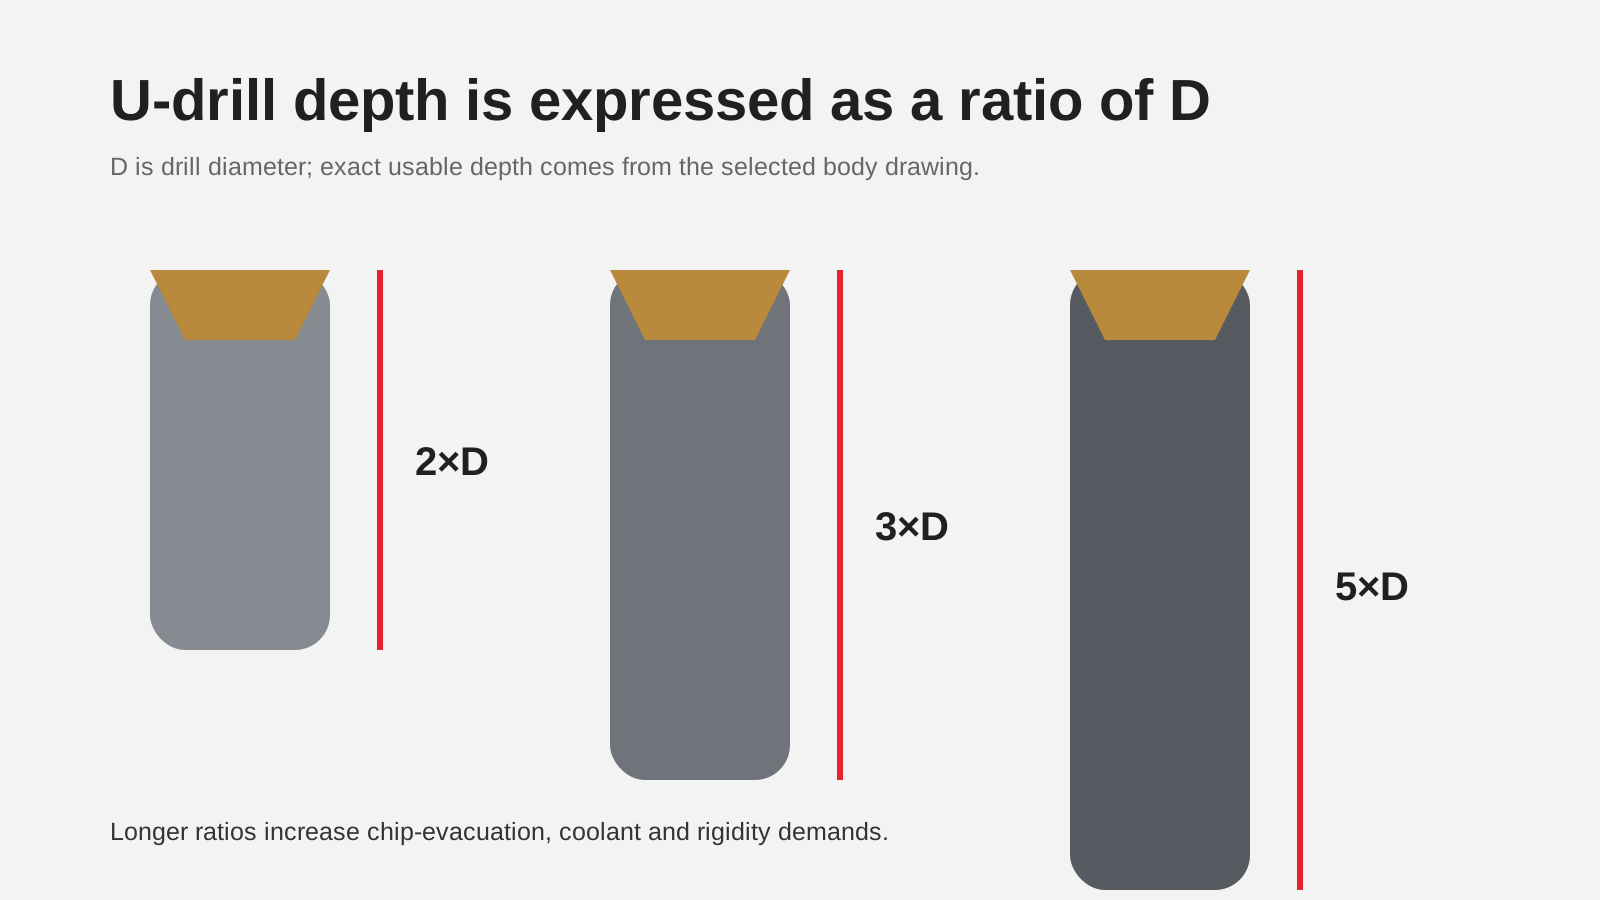
Cómo leer 2×D, 3×D y 5×D
D representa el diámetro del taladro. Un cuerpo nominal 3×D está diseñado alrededor de una profundidad de perforación de aproximadamente tres veces su diámetro. Para un taladro de 20 mm, 3×D describe aproximadamente 60 mm de profundidad nominal. La profundidad exacta usable, longitud de la flauta, geometría de puntos y longitud de programación debe venir del dibujo del cuerpo.
La proporción de profundidad no es la longitud general
La longitud total incluye partes de la manivela y del cuerpo fuera del agujero. No ordene desde la longitud general cuando la aplicación requiere una profundidad de perforación específica. Envíe la profundidad del agujero requerida y cualquier fijación o la limpieza del hombro por separado.
Más profundidad aumenta la demanda de evacuación
A medida que el agujero se hace más profundo, los chips viajan más lejos a lo largo de la entrega de flauta y refrigerante se vuelve más importante. Un cuerpo lo suficientemente largo como para llegar a la parte inferior no es automáticamente capaz de evacuar los chips en el material y la configuración real.
Los agujeros avanzados y ciegos necesitan diferentes detalles
Para un agujero ciego, definir la geometría inferior y la profundidad cilíndrica usable. Para un agujero a través, indicar la condición de avance y la limpieza detrás de la pieza de trabajo. Una salida angular o interrumpida puede cargar los insertos de manera desigual.
Cómo rango de diámetro afecta al cuerpo e insertos
Los rangos estándar difieren por fabricante
Un rango publicado pertenece a una familia de productos definida, la generación de catálogos y la opción de acoplamiento. La documentación de Sandvik es una evidencia útil que los sistemas de U-drill indexables pueden cubrir una amplia gama, pero no es un sustituto del registro de citas Vextrex u otro catálogo actual del fabricante.
El ajuste del diámetro es limitado y controlado
Algunos sistemas soportan el ajuste de diámetro controlado con mangas específicas o ajustes de compensación; otros no lo hacen. Nunca asuma un cuerpo se puede compensar a cualquier diámetro cercano. Compruebe el ajuste permitido del fabricante y el efecto en la calidad del agujero y la carga de inserción.
Diámetros especiales pueden requerir un cuerpo diferente
Un agujero no estándar puede ser mejor servido por un cuerpo especial, operación aburrida u otro concepto de perforación. tolerancia del Estado y acabado de aguas abajo para que la cita no solucione sólo el diámetro nominal al perder el requisito del proceso.
Coincide correctamente con el centro y los insertos periféricos
Los dos bolsillos hacen trabajo diferente
Muchos taladros indexables usan un inserto central y un inserto periférico. Vean diferentes velocidades de corte y cargas. Incluso cuando los insertos comparten una forma de base como WCMX o SPMT, posición de bolsillo y control de recomendación del fabricante.
Insertar tamaño y tornillo debe coincidir con el cuerpo
Confirme el código del cuerpo, inserte el código, el tornillo y la condición del bolsillo. WCMX U-drill insert o Inserción de perforación SPMT no debe ser instalado solo desde la apariencia.
Grado y geometría siguen el material
Después de que se confirme el ajuste físico, seleccione el sustrato, recubrimiento y geometría de chip para la pieza de trabajo, interrupción, refrigerante y fiabilidad requerida. Mantenga la posición de inserción aprobada y grado en el registro de repetición.
Controles de máquina y configuración antes de ordenar
Longitud de las herramientas disponibles
Especifique el diámetro y el estilo de la manivela, la interfaz de la turreta o el husillo, el límite de longitud de calibre y la interferencia cercana. Un diámetro correcto de la perforación es inutilizable si la manivela no se puede sostener o el cuerpo se colienta con la fijación.
Entrega refrigerante
Estado refrigerante interno o externo, presión disponible y si el refrigerante alcanza la zona de corte a lo largo de la profundidad. No copie un gráfico de parámetro que asuma a través de refrigerante cuando la máquina no puede suministrarlo.
Poder, par y rigidez
El diámetro grande y la alta demanda de alimentación aumentan en la husillo y la configuración. Confirme los límites de la máquina, el soporte y la superficie de entrada. En un torno, indique si el taladro gira o permanece fijo y si se ha comprobado la alineación.
Calidad de los agujeros y operaciones secundarias
Un taladro indexable puede producir agujeros de producción útiles, pero la tolerancia de diámetro necesaria, rectitud, posición y acabado decide si el agujero está completo. La literatura del fabricante para una familia de productos no garantiza la misma tolerancia en un cuerpo, material o máquina diferente.
Definir el requisito real
Establezca si el agujero es despejado, pre-bore, preparación de tapping, ajuste de rodamiento o paso hidráulico. Un agujero suelto y un bore de rodamientos terminados no deben recibir la misma recomendación del proceso.
Planear aburrido o reajuste cuando sea necesario
Si la tolerancia o el acabado es más ajustado que el sistema de perforación puede sostener de forma fiable, dejar el stock controlado para una herramienta secundaria. Esto es una decisión de proceso, no evidencia que el taladro falló.
Qué enviar para una cita U-drill
- diámetro del agujero, profundidad y tolerancia;
- ciego o a través del agujero, la entrada y la condición de salida;
- material de la pieza de trabajo y dureza donde se sabe;
- tipo de máquina, interfaz de husillo o de torreta y requisito de manguito;
- disponibilidad de refrigerantes internos;
- cuerpo de perforación actual y códigos de inserción, si reemplaza un sistema;
- cantidad para el cuerpo, los insertos y los tornillos de repuesto.
Navega Herramientas de taladrado de carburo Vextrex confirmará el cuerpo exacto, insertará posiciones, acciones, precio y tiempo de entrega antes de la aceptación del pedido.
Separar el agujero nominal de la función final
Un dibujo puede llamar para una región de contrabora, chamfer, agujero cruzado o fondo plano, además del diámetro taladrado. Marca que cuenta con el U-drill debe producir y que se terminará más tarde. Esto evita una cita para un cuerpo estándar cuando la aplicación realmente necesita una herramienta especial o una segunda operación.
Superficies de entrada y salida del Estado
Las superficies de entrada curvadas, fundidas, anguladas o cortadas con llama pueden cargar un lado del taladro antes del otro. Un avance cruzado o en ángulo puede hacer lo mismo en la salida. Envíe una vista de sección y describa las interrupciones para que el cuerpo, inserte geometría y plan de proceso se puedan revisar juntos.
Planear consumibles con el cuerpo
Un primer orden útil incluye el cuerpo, el centro correctamente colocado y los insertos periféricos, tornillos de repuesto y cualquier componente de ajuste o controlador requerido. Grabar qué grado pertenece en cada bolsillo. Las posiciones de mezcla durante el mantenimiento pueden crear una carga desigual aunque ambos insertes encajan físicamente.
| Input | Efecto de selección |
|---|---|
| Diámetro y tolerancia | Rango corporal y posible operación de acabado |
| Proporción porcentual | Serie corporal, evacuación y demanda refrigerante |
| Entrada y salida | Insertar la estrategia de carga y proceso |
| Interfaz de la máquina | Longitud del manguito y potencia disponible |
Preguntas frecuentes
¿Qué significa 3×D en un U-drill?
Describe la profundidad nominal de perforación de aproximadamente tres veces diámetro de taladro. Utilice el dibujo exacto del cuerpo para la profundidad utilizable.
¿Puede un inserto WCMX encajar cada U-drill?
No. Bolsillo de cuerpo, tamaño de inserción, posición, tornillo y especificación del fabricante.
¿Un U-drill produce un agujero terminado?
Puede, pero requiere tolerancia, rectitud y acabado determinar si el aburrimiento o el reajuste todavía es necesario.
¿Puedo seleccionar solo de diámetro del agujero?
No. Profundidad, entrada, salida, manguito, refrigerante, máquina, configuración y material también importa.
Referencia del fabricante
- Sandvik Coromant, CoroDrill 880 documentación, incluyendo el rango de configuración de 12–63.50 mm y 2×D–5×D.
Los rangos se citan como un ejemplo de fabricante, no como una reclamación de stock Vextrex universal.
Aprobar el sistema de perforación completo
Antes de la producción, verifique el funcionamiento del cuerpo o la alineación usando el procedimiento del fabricante de máquina y taladros. En un taladro estacionario en un torno, la alineación de la torreta puede afectar el centro y los insertos periféricos de manera diferente. En una configuración giratoria, el soporte y la interfaz de husillo forman parte del mismo cheque.
Inspeccione los primeros agujeros utilizando el método requerido por el dibujo. Diámetro de registro, posición, rectitud y acabado cuando sea aplicable, inspeccione ambas posiciones de inserción para el desgaste desigual. Si una posición falla tempranamente, investigue alineación, selección de grado, evacuación y condición de entrada en lugar de reemplazar ambas inserciones ciegamente.
Cuando la profundidad se acerca al límite de una serie corporal, confirma que los chips pueden salir en el material real. Un cuerpo más largo puede estar disponible pero menos confiable que un paso de perforación más corto seguido por otra operación. La opción correcta minimiza el riesgo total del proceso, no sólo el número de herramientas utilizadas.
¿Necesita ayuda para confirmar la especificación exacta de la herramienta?
Enviar el código modelo, fotos de herramientas claras, material de pieza y tarea de mecanizado. Revisaremos la compatibilidad y los detalles de la aplicación antes de confirmar las opciones disponibles, precio y tiempo de entrega.